欢迎访问本站!
成型段最怕的不是压不好,是压根不走。带钢进了孔型,辊子转,料不动,或者走走停停、一阵一阵往前窜。辊面被擦出一片亮痕,带钢表面跟着出周期性划伤,速度提不上去,一提就打滑。
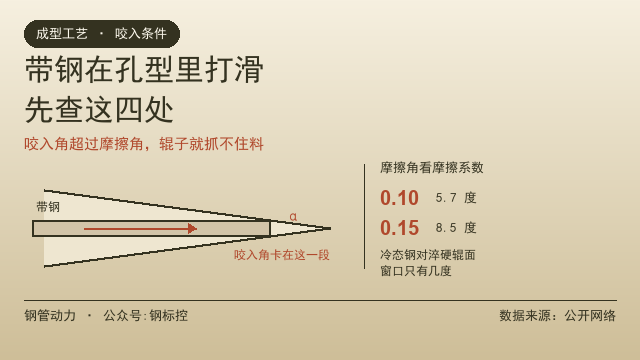
打滑本质上是辊面给带钢的摩擦力不够。带钢被咬进辊缝,靠的是摩擦力把它拖进去,拖动力的上限就是摩擦系数乘正压力。需要的拖动力超过这个上限,辊子就在带钢上打滑。
写成条件是咬入角小于等于摩擦角。咬入角是带钢与辊面接触的那段圆弧对应的角度,摩擦角是摩擦系数的反正切。冷态钢对淬硬辊面,摩擦系数按 0.1 到 0.15 算,摩擦角只有 5.7 到 8.5 度。这个窗口很窄。
窗口窄,就意味着任何让摩擦系数下降、或者让咬入角变大的因素,都会直接把辊子推到打滑的边缘。现场排查按四条线走,八成能落到其中一条上。
第一条是压下量给大了。孔型设计里每一道的变形角决定这一道弯多少,也决定咬入角。前几道变形角小、咬入角小,越往后越大。某一道突然加大,咬入角超过摩擦角,料就进不去。
这种情况在换规格时最常见。辊花按等角度排,规格一换,带钢宽度变了,某一道的实际压缩量跟着变,原来能咬进去的现在咬不进。等角度排法的隐患就在这里,焊管成型辊孔型怎么设计,辊花怎么排里讲过变形量分配的做法,前几道多弯中间、少动边部,打滑的概率会低很多。
定径段是另一个高发区。定径是空腹轧制,减径量稍微给大一点,需要的拖动力就上去了。单架减径率有经验上限:头架不超过 1.5%,中间架不超过 1%,末架 0.1 到 0.2 毫米。超了只能加机架,不能硬压,分配方法见定径辊孔型,减径怎么分。
第二条是辊面状态不对。很多人以为辊面越光越好,其实磨到 Ra 0.1 微米以下,辊子和带钢之间几乎成了镜面接触,摩擦系数掉到 0.05 以下,静摩擦抓不住料。孔型工作面的 Ra 有标准档位,不锈钢机组和 Φ219 及以下机组取 0.8,更粗的机组取 1.6,这个范围既有粗糙度又有咬入能力,孔型工作面要多光,Ra 定多少合适里有完整说法。
辊面磨损也会改变状态。磨出沟槽的辊面,理论上是粗糙度变大、摩擦系数上升,但沟槽方向不对,反而把料往侧面推。辊面起瘤、粘着物堆积,局部接触变成硬碰硬,打滑和压痕一起来。这类辊子必须车修,不能靠调参数救。
第三条是带钢表面带油、带水、带锈。防锈油没洗干净,或者来料本身带乳化液残膜,摩擦系数直接砍半。这条最容易被忽略,因为表面看着是干的,一摸有油膜。
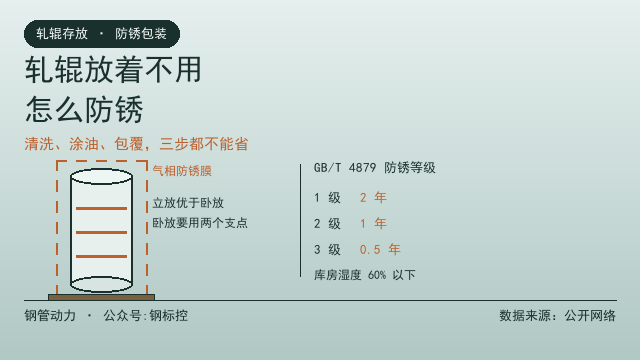
除油要彻底。上机前的清洗用煤油或者碱性清洗剂,孔型槽底用压缩空气吹。清洗后放置时间不能太长,潮湿天气放一夜,表面又吸了一层水膜。防锈和除油的配合,轧辊放着不用,怎么防锈里讲过顺序。
带钢表面的氧化皮和锈同样影响。热轧卷来料有氧化皮,硬而脆,压进孔型后破碎,接触状态变成氧化皮对辊面,摩擦系数不稳定。酸洗卷表面干净,但酸洗后如果钝化不好,表面粗糙度不均匀,也会掉摩擦。
第四条是线速度不匹配和传动故障。成型段和定径段的辊子线速度要按变形量配,定径是微量减径,需要的拖动力小,定径平辊的线速度要比成型平辊略快一点,靠速度差建立微张力。定径开慢了,管子在机架之间堆积,前一段就顶住不动。
还有一种方向相反的情况:速度配得对,但传动本身在丢转。万向轴的角度超了允许范围、联轴器键松动、减速机打滑、气压或液压压紧不足,都会让辊子转速掉下来,表现出来和打滑一模一样。用转速表逐架测辊子实际转速,一比就清楚。
判断顺序很重要,别一上来就调辊缝。先测各架辊子的实际线速度,再看带钢表面有没有油,再量这一道的压下量和变形角,最后才动辊缝。顺序反了,本来是油膜问题,调完辊缝变成孔型不对,越调越乱。
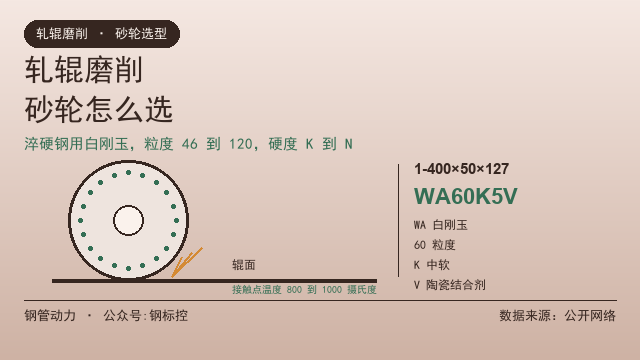
打滑的后果不止是不走料。辊面打滑时局部温度升高,接触点瞬间能到几百度,辊面回火软化,硬度掉下来,接着就是粘辊、压痕。带钢表面被擦出纵向划伤,深度 0.02 毫米以上,后续定径压不平,成品管判不合格。
打滑还会带出厚度波动。辊子抓不住料,带钢在辊缝里前后窜,实际压下量忽大忽小,出口厚度跟着变。壁厚公差按 GB/T 3091-2025 的表 1 和表 2 卡,薄壁管波动 0.05 毫米就出公差带。
和错边要分清。错边是两边受力不均、带钢跑偏,成因在辊缝对称和导板间隙,孔型不对称,错边总在一侧怎么找正讲的是那条线。打滑是整条料不走,两者现象完全不同,处理手段也不一样。
和粘辊也要分清。粘辊是辊面粘了金属、带钢表面被撕掉一层,根源在材质和表面处理。打滑是摩擦不足。有一种情况是两者同时出现:打滑温度升高,引起粘着磨损,粘着又加剧打滑。这种情况换辊、重新磨削才能断根。
处理办法按成因来。压下量大的,减薄这一道,把变形量分到相邻机架;辊面太光的,重新磨到 Ra 0.8 到 1.6;带钢带油的,加清洗或者换卷;线速度不匹配的,按变形量重算各架速度,从入口往出口逐架调。
导板和立辊的间隙顺带查一遍。间隙过大,带钢在孔型里横向晃动,实际接触面积变小,需要的拖动力变大。间隙过小,导板摩擦阻力大,等于给带钢加了一道刹车。间隙怎么给,成型立辊和导板间隙怎么定里有取值。
碾入角还受孔型开口影响。辊缝开口位置决定哪一段带钢先接触辊面,开口大、接触弧短,咬入反而容易;开口小、接触弧长,咬入角大。辊缝方向排错,打滑会集中出现在某一架,焊管孔型辊缝朝哪开,装反就出压痕讲过方位怎么排。
下山量也会间接影响。落差给大了,带钢底部先碰下辊,上辊压下来的瞬间接触面积小,冲击大,容易一瞬间打滑。薄壁高速机组把落差压到后段、前段平着走,就是为了让咬入平顺,焊管下山量,给多少合适有取值范围。
想找能解决成型打滑的轧辊加工或者机组调试,可以到钢管动力发一条需求,写清机组规格、管径壁厚、打滑发生在第几架,同行的技术人员看到会直接给排查思路。
常见问题(FAQ)
问:打滑一定是压下量太大吗?
答:不一定,但压下量是第一条要查的。咬入角超过摩擦角就打滑,摩擦角只有 5 到 8 度,压缩量大一点就超。压下量正常还打滑,接着查辊面 Ra、带钢表面油污和传动线速度。
问:辊面磨得越光,是不是越不容易打滑?
答:相反。Ra 低于 0.1 微米,辊面和带钢接近镜面接触,摩擦系数掉到 0.05 以下,静摩擦抓不住料。孔型工作面控制在 0.8 到 1.6 微米,既有光洁度又有咬入能力,这个范围是标准给的,不是随便定的。
问:只有某一架打滑,怎么定位?
答:先测这一架辊子的实际转速,和设定比。转速正常再看这一道的压下量、辊缝开口方向、导板间隙。单架打滑八成是这一架的变形量分配不合理,或者辊面状态和别的不一样。
问:带钢表面看着是干的,为什么还打滑?
答:干不等于没油膜。防锈油、乳化液残留形成的膜只有几微米,肉眼看不出来,但足以把摩擦系数砍半。用白纸在带钢上擦一下,纸上留油痕就是没洗干净。
问:打滑会不会伤辊子?
答:会。打滑时接触点温度瞬间升高,辊面局部回火,硬度掉 2 到 4 HRC,接着出现粘着磨损和压痕。打滑持续几分钟,一副辊子就得车修一次,这笔账比调参数的成本高得多。
问:新辊上机就打滑,是老问题还是新问题?
答:多半是新问题。新辊 Ra 可能在 0.4 以下,比旧辊光得多,摩擦系数低;也可能是新辊的孔型这一道和旧辊不完全一样,压缩量变了。先拿旧辊的参数对照,再决定是改辊还是改工艺。
数据来源:来自公开网络
本文由钢管动力平台整理,关联公众号:钢标控