欢迎访问本站!
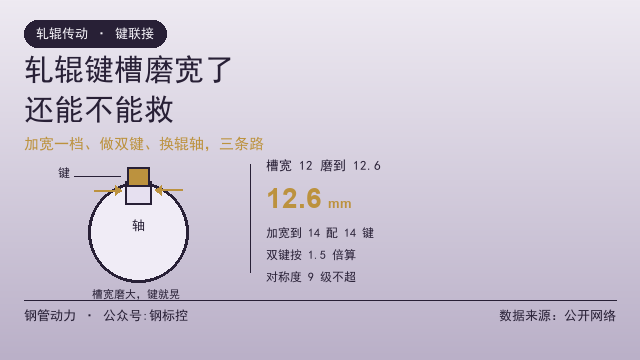
换辊时把辊子往轴上一套,键轻轻一推就进去了,晃得厉害。拆下来量键槽,原来 12 毫米的槽宽,现在 12.6 毫米,侧壁被挤出一层亮面,槽底还有压痕。这种辊子装上机,孔型角向定不住,管面出一条纵向棱线。
键槽变宽是渐进的,从松动开始,到剪切失效结束。中间那段时间最危险:键在槽里晃,冲击载荷成倍放大,某一天突然剪断,孔型转了角度,压出来的管子成批报废。
先说要传多大的扭矩。扭矩 T 等于 9550 乘功率除以转速,功率按千瓦、转速按转每分,算出来单位是牛米。一套 Φ76 机组,成型辊功率 15 千瓦、转速 150 转每分,扭矩大约 955 牛米,一副辊子两个传动端,单键承担一半。
键的强度按挤压算。键的挤压应力等于 2 乘扭矩除以轴径乘键的工作高度乘键长。许用挤压应力取机械设计手册的经验值,静联接钢对钢 100 到 150 兆帕,有冲击的场合减半。算出来超了,说明键本身就选小了,加宽键槽只是把问题往后推。
键槽的尺寸有标准。GB/T 1095-2003《平键 键槽的剖面尺寸》规定了轴径对应键宽、轴槽深 t、毂槽深 t1 的取值,GB/T 1096-2003《普通型 平键》规定键本身的尺寸和公差。键宽公差 h9,轴槽宽按 N9 或者 JS9 取,配合性质决定键在槽里是紧还是松。
焊管轧辊的键槽还有个形位要求。GB/T 31936-2015 表 4 规定,键槽中心面对轴孔轴线的对称度按 9 级。这条容易被忽略,因为它不影响转起来晃不晃,只影响孔型转到哪个角度。对称度超差,键槽偏了 0.5 毫米,孔型的相位就偏一个角度,压痕位置整条线都错。
角向定位的重要性在装反问题上体现得最清楚。同一副辊子装错 120 度,辊缝跑到焊缝正上方,管面出一条连续浅沟。这类问题的机理,焊管孔型辊缝朝哪开,装反就出压痕里讲过,键槽是唯一的角向基准。
回到问题本身:磨宽了能不能救。四条路,按代价从小到大排。
第一条是换加大的键。槽宽从 12 磨到 12.6,把槽铣到 14,配 14 的键。前提是轴的强度和键槽到辊面的壁厚还够。键槽加宽以后,槽底到孔型面的距离减少了,这个壁厚不能低于辊颈直径的一成,否则键槽变成应力集中源,辊子可能从槽底裂开。
第二条是做双键。单键槽磨损严重的,在对面 180 度位置再开一个槽,用两个键分担扭矩。注意双键的承载能力不是单键的两倍,按 1.5 倍算,因为两个键不可能同时均匀受力。三个键按 120 度布,承载按 2 倍算。
第三条是堆焊修复槽壁。把磨宽的槽壁堆焊起来,重新铣到标准尺寸。听起来省钱,实际风险最大:9Cr2Mo 是淬硬钢,堆焊热影响区会形成一层硬度很高、塑性很差的马氏体,冷却时容易开裂,裂纹往辊颈里走就是整根报废。要焊必须预热 200 到 250 摄氏度、焊后缓冷,还要重新热处理,成本不比换轴低。堆焊的碳当量算法,焊管轧辊堆焊修复,先算碳当量里有详细步骤。
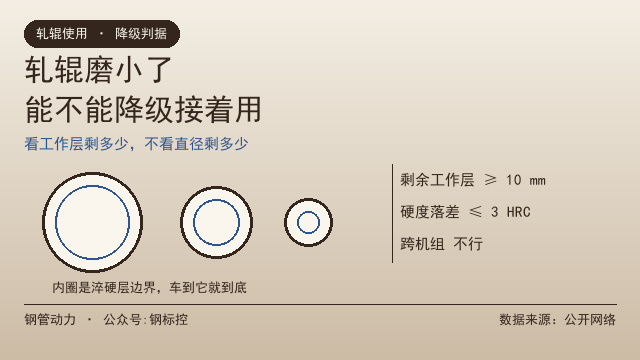
第四条是换辊轴或者换辊。辊环热装结构的,换个辊轴就行,辊环还能继续用;整体式的只能整根换。判断标准是辊子剩下多少工作层,轧辊磨小了,能不能降级接着用讲的判据同样适用。
修槽的工艺细节要说清。铣槽必须以孔型中心为基准对刀,不能以旧槽为基准。旧槽已经偏了,照着旧槽铣,偏差累积。对刀前先用百分表找正孔型,把辊子的角向基准定下来,再划键槽线。
铣完要复检对称度。用偏摆仪架在两个辊颈上,百分表打在槽壁上,转一圈读数差就是对称度偏差。9 级公差在轴径 120 到 250 的区间是 100 微米,超了这个数,孔型的角向误差在实际压制中会放大。
槽底的粗糙度也要管。铣刀钝了,槽底留一圈刀痕,键装进去接触面积不够,局部压强翻倍,很快又磨宽。槽底 Ra 控制在 3.2 微米以内,两侧壁 1.6 微米以内,这个要求不算高,普通铣削就能达到。
装配的间隙要留对。键的顶面与毂槽底之间留 0.1 到 0.3 毫米间隙,让键只受侧面挤压,不受顶面压力。这个间隙没了,键被顶死,装拆困难,还会把毂槽顶出裂纹。侧面则是过渡配合,太松会晃,太紧装不进去。
键本身也要选对材料。45 钢调质到 220 到 250 HBW 是常规做法,受力大的用 40Cr 调质。别用淬硬的键,硬度高了脆,冲击下直接崩断。断在槽里的键极难取,往往要把槽铣掉重开。
防咬死要处理。键和槽的配合面涂二硫化钼或者防咬合剂,尤其是热装结构的辊子,拆装时温度高,不涂就咬死。咬死以后硬撬,槽壁被拉伤,又是一轮磨宽。
轴向定位别只靠键。键只传扭不定位,辊子的轴向窜动靠端面压板或者定位环限制。压板螺栓松动,辊子轴向窜,键在槽里歪着受力,磨损速度成倍加快。压板和键的配合,辊环热装到辊轴上,键和压板怎么配里有装配顺序。
装完要试。低速过一根料,用记号笔在管子上标出各架辊缝位置,看落点对不对。角向对了,管面的棱线消失;角向偏了,棱线还在,位置和原来差一个角度。这个动作花十分钟,能避免一批废管。
维护上有个习惯值得养。每次换辊量一次槽宽,记录在辊子的台账上。三个月量一次,能看出磨损速率;半年就磨宽 0.3 毫米的,说明键的配合本身有问题,不是正常磨损。等到松得明显再处理,键往往已经快断了。
备件策略也要调整。键是易损件,一副辊子备两套键不算多,成本几十块钱。辊轴断裂、键槽报废的损失是几千到几万,这笔账很好算。备键的同时备一套加大的键,槽一旦磨宽,铣到下一档就能用,不用等加工。
想找能做键槽修复、辊轴更换的加工厂,或者手上有辊子键槽松动想评估方案,可以到钢管动力发一条需求,写清辊颈直径、键槽宽度、损坏程度和机组型号,做轧辊加工和修复的同行看到会直接对接。
常见问题(FAQ)
问:键槽磨宽 0.3 毫米,必须马上处理吗?
答:要处理,但不必停线。0.3 毫米的间隙会让键在槽里晃动,冲击载荷放大两到三倍,键的疲劳寿命大幅下降。可以先用加大的键顶一个周期,同时安排铣槽到下一档标准尺寸。
问:双键能承受单键两倍的扭矩吗?
答:不能。两个键不可能同时均匀受力,实际按 1.5 倍算。三键按 120 度布,按 2 倍算。要传更大的扭矩,应该加大轴径或者改花键,堆键不是办法。
问:键槽能堆焊修复吗?
答:技术上能,经济上多数不划算。9Cr2Mo 淬硬钢堆焊要预热、缓冷、重新热处理,热影响区还容易开裂,一套流程下来成本接近换轴。除非是特殊规格、没有备件,否则不建议。
问:键总是断,是键的材料问题吗?
答:多半不是。键断通常是三个原因:键槽磨宽后晃动产生冲击、轴向定位失效让键歪着受力、键的尺寸选小了挤压应力超限。先算一遍挤压应力,再看轴向定位,最后才怀疑材料。
问:键槽加宽以后,辊子还能用多久?
答:看壁厚。槽底到孔型工作面的距离不能低于辊颈直径的一成,低于这个值键槽就是应力集中源,辊子可能从槽底裂开。壁厚够的话,加宽一次不影响剩余寿命。
问:换辊时怎么快速判断键槽该不该修?
答:把键插进槽里晃一下。手感有明显间隙、键能左右摆动,就要修。再用塞尺量,间隙超过 0.15 毫米就得处理。装上去转一圈看管面有没有棱线,有棱线说明角向已经定不住了。
数据来源:来自公开网络
本文由钢管动力平台整理,关联公众号:钢标控