欢迎访问本站!
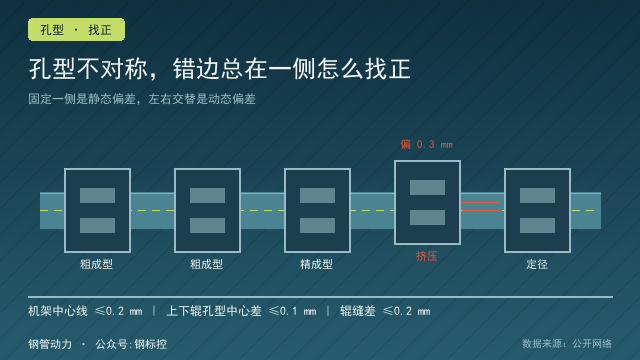
一套组合辊用上半年,辊环在轴上转了个角度,孔型中心跟着偏,管子焊缝两侧就错了边。拆下来看,键剪断了,压板螺栓也松了两条。车间常说的一句话是“过盈没给够”,可过盈、键、压板三件各管一件事,缺一件就出这种复合毛病。
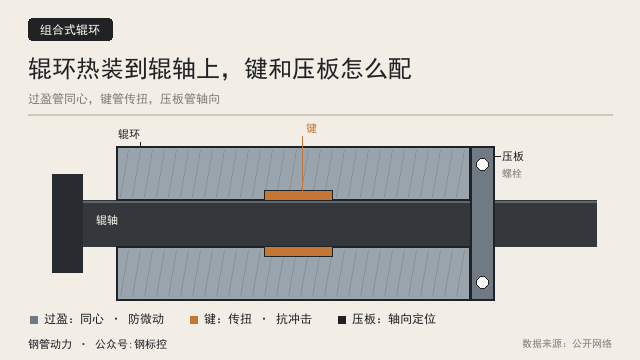
先说清组合式辊环是什么。辊轴和辊环分开做,环套在轴上,靠过盈抱紧,靠键传扭,靠端面压板压住不往轴向跑。焊管机组上用组合式的场合有几类:规格大、整体锻造不经济;辊环要用贵重材质;或者环磨小了想单换环、留着轴继续用。
这种结构的好处是环和轴各用各的材料。轴要强度和韧性,环要硬度和耐磨。代价是多了两个配合面,任何一个面出问题,表现出来的都是孔型错位。
三件的分工要分清。过盈管的是同心,让环和轴贴成一体,顺带压住接触面不让它微动;键管的是传扭,起动、冲击、正反转这些瞬时的扭矩靠它兜;压板管的是轴向,环不能沿轴往前爬。三者互相不能顶替,过盈给得再大也挡不住轴向力,键配得再好也补不了同心。
反过来看更有意思。不开键槽的辊环,全靠过盈面上的摩擦传扭,过盈量就必须给足。硬质合金辊环走的就是这条路,代价是不能开键槽、不能受冲击,装拆也只能靠加热。硬质合金辊环,焊管机组值不值得换里讲过它的过盈只能到轴径的千分之零点八到千分之一点二,给大就裂。开了键槽的钢环,过盈可以小一半还多,因为扭矩主要不靠它。
过盈量怎么定,别拍脑袋。GB/T 5371-2004《极限与配合 过盈配合的计算和选用》给的是算法,落在这件事上要做三条校核:传扭需要的最小过盈、辊环内孔不出现塑性变形的最大过盈、热装温度不超过材料回火温度。三条一起卡,能用的窗口往往不宽。焊管机组的组合辊,单边过盈常见在 0.03 到 0.10 mm;有公开的研制实例,内孔 Φ70 到 Φ80 取 0.025 到 0.035 mm。
热装温度是可以算出来的。加热后环的膨胀量等于内孔直径乘线膨胀系数再乘温升,钢的线膨胀系数取 11.5×10⁻⁶ 每摄氏度。这个膨胀量要同时容纳两件事:设计过盈,加上装配时需要的间隙,一般留 0.05 到 0.15 mm,不然推不进去。举个整数例子,内孔 Φ100、过盈 0.06 mm、装配间隙 0.10 mm,需要总膨胀 0.16 mm,温升约 139 ℃,室温 20 ℃ 起算就是 159 ℃。
麻烦在于上限。9Cr2Mo 这类焊管辊常用回火 160 到 200 ℃,硬度 58 到 62 HRC,热装温度必须压在回火温度以下 30 ℃ 以上,否则辊面硬度往下掉,孔型上机没多久就磨塌。回火 200 ℃ 的环,热装只能到 170 ℃ 左右,150 ℃ 的温升对应 0.17 mm 膨胀,扣掉 0.10 mm 装配间隙,过盈最多 0.07 mm。这个数由材料给定,跟工艺员保不保守无关。
材料换了,上限跟着换。焊管行业有钢结硬质合金辊环的组合辊实例,辊件加热到 260 ℃ 左右、保温 20 到 25 分钟,装完在油中冷却,再做 6 到 8 小时消除应力,之后用螺栓把压盘和辊圈、辊身紧固。它能热到 260 ℃,是因为这类材料的回火温度远高于此。同样是组合辊,材质不同,热装曲线不能照抄。
加热要均匀。油浴、烘箱、感应加热都行,保温时间按壁厚给,行业里常用每 25 mm 壁厚保温 1 小时的口径,厚壁件宁长不短。不许用火焰局部烤,环一头热一头凉,装进去就是歪的。装完自然冷却,不能水冷,淬硬层遇急冷容易起裂纹。
键的规格是有标准的。GB/T 1095-2003《平键 键槽的剖面尺寸》按轴径给键宽和槽深,轴径 50 到 58 mm 对应键 16×10,轴槽深 6.0 mm、毂槽深 4.3 mm;正常联结的配合是轴槽 N9、毂槽 JS9。键本身按 GB/T 1096-2003 选 A 型或 B 型。这一套数值抄错一个,装上去不是松就是压不进。
轧辊标准对键槽另有要求。GB/T 31936-2015 表 4 规定,键槽中心面对轴孔轴线的对称度不低于 9 级,键宽表面粗糙度按表 5 是 Ra 3.2 μm。对称度这一项管的是键槽相对轴心分得中不中,管不了键槽相对孔型转了多少度,所以图纸上还得单独标一句角向。
键长取辊环宽度的 0.8 到 0.9,两头各留一点,别做成通长。扭矩大或者环很宽时用双键,两条相隔 180 度布置,承载按单键的 1.5 倍算,不按 2 倍。键顶和毂槽底之间要留 0.2 到 0.5 mm 间隙,顶死了键被压弯,环反而偏到一边。
一条键能传多少扭矩,可以粗算。平键的挤压应力按 4 倍扭矩除以轴径、键高、键长的乘积,许用挤压应力对钢件取 100 到 150 MPa。16×10 的键、长 80 mm、轴径 100 mm,按 120 MPa 算,能传约 2.4 kN·m。焊管机组单个机架的扭矩远小于这个量级,所以键很少是算小的,多数是装坏的。
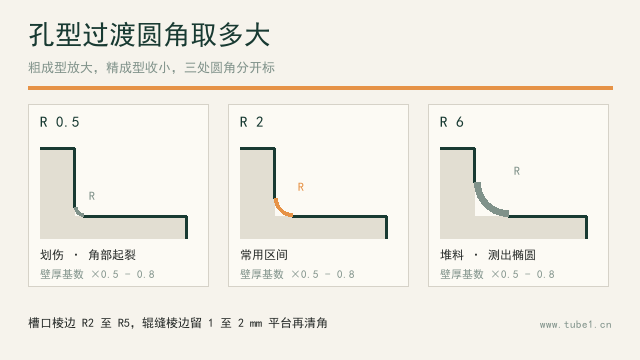
装坏的方式有几种。侧隙留太大,每次咬入都带冲击,键在槽里晃,槽慢慢磨宽,相位就漂了;键顶顶死,键受力后把环顶偏;键槽根部圆角太小,应力集中,裂从槽角起。这三种在换辊时都看不出来,只能量键侧隙和槽宽。
压板看着简单,作用有三样:把环压在轴肩或止口上做轴向定位;承受轴向分力不让环爬;板上留顶出螺纹孔,拆的时候用螺栓把环顶下来,不用敲。压盘与辊圈、辊身的端面配合要不平度 0.03 mm 量级,装配后贴合间隙控制在 0.03 到 0.05 mm,塞尺过不去才算贴实。
轴向力大的位置,光靠压板摩擦不够。挤压辊受的轴向分力不小,结构上要有止口台阶或锁紧螺母,压板只做辅助。螺栓用 8.8 级以上,按预紧力拧,加防松措施。现场常见的失效是螺栓松了半圈,环爬出去 1 到 2 mm,孔型对不上,管子一端出毛刺。
四种失效可以对号入座。转套,环和轴相对转动,键剪断或键槽磨宽,管子错边且固定在一侧;窜动,环沿轴移动,辊缝变、管端出飞边;内孔胀裂,过盈过大或热装过热,裂从内孔起,外表面看不见;键槽裂,裂从槽角起,多出现在硬度高、圆角小的环上。
装完要验。GB/T 31936-2015 表 4 的几项都用得上:轴孔圆柱度 7 级、孔型对轴孔轴线圆跳动 8 级、两轴承孔同轴度 8 级、端面对轴孔轴线垂直度 6 级。装配后加量三项:辊面圆跳动、端面贴合间隙、键侧隙。三项里有一项超,别急着上机。
拆装有一条硬规矩:不许敲击辊面。环和轴是过盈配合,敲击会把接触面研伤,复装再好的过盈也贴不实。拆用压板顶出孔或专用拉具,复装前把键换新、把过盈复测,不能“装回去接着用”,看着没坏,相位已经差了。
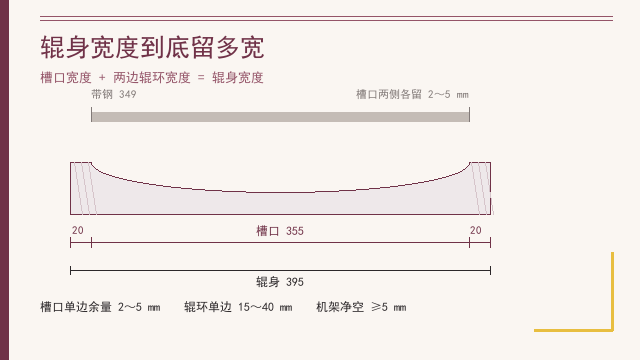
组合式的账要算在环上。环磨小了单换环,轴留着;整体辊磨到限就得整支报废。这点和辊身宽度到底留多宽是一套思路,环宽留多少决定能重磨几次,环本身的结构决定能不能换。
性价比的另一头是焊管轧辊材质怎么选,硬度配到多少,材质选错,组合结构也救不回来。
图纸和采购单上要写清五件事:过盈量与计算依据、键的规格与配合代号、键槽对称度等级、压板螺栓的等级与预紧要求、孔型与键槽的角向标记。角向这一项最容易漏,漏了就是靠装配工凭眼对,一批辊能装出几种相位。
回到开头那套转了的辊。键剪断是结果,起因往往是过盈按“差不多”给的、键侧隙按“能装进去”留的、压板螺栓按“拧紧就行”上的。三样各按标准走一遍,这套辊不会转。手上有具体尺寸拿不准的,可以到钢管动力平台(www.tube1.cn)把图纸发上来一起核。
常见问题(FAQ)
问:组合式辊环的过盈量一般给多少?
答:钢环单边过盈常见 0.03 到 0.10 mm,公开的研制实例里内孔 Φ70 到 Φ80 取 0.025 到 0.035 mm。具体按 GB/T 5371-2004 做三条校核,即传扭、辊环不裂、热装温度不超回火温度,取三条都满足的那个窗口。不开键槽的硬质合金环按轴径的千分之零点八到千分之一点二给。
问:热装温度能不能按经验随便定?
答:不能。上限被材料回火温度锁死,9Cr2Mo 回火 160 到 200 ℃,热装温度要压到 170 ℃ 以下,否则辊面硬度掉。温度上不去,就只能减小过盈或者加大装配间隙,不能靠烧红了硬装。
问:有了键,过盈还需要吗?
答:需要。过盈负责同心和防微动,键负责传扭,两者不能互替。没有过盈,键在槽里晃,冲击下槽很快磨宽,相位跟着漂,错边就出来了。
问:压板能不能代替止口台阶?
答:轴向力小的位置可以,挤压辊这类轴向分力大的位置不行,要有止口或锁紧螺母,压板只做辅助。螺栓还要防松,松半圈环就能爬出去 1 到 2 mm。
问:辊环转套了怎么判断?
答:管子错边固定在一侧,孔型相位对不上,拆开看键是否剪断、键槽是否磨宽、键侧隙是否明显变大。三样里有两样成立,基本可以定性为转套。
问:拆下来的辊环还能装回去用吗?
答:键必须换新,过盈量和端面贴合间隙要复测,接触面研伤的要重新研配。敲击过的环不要直接复装,看着没坏,相位和贴合都已经变了。
数据来源:来自公开网络
本文由钢管动力整理,同步发布于微信公众号:钢标控