欢迎访问本站!
画孔型的人,多半先算辊花展开长度,再定辊径,辊身宽度常常留到末尾随手画一条线。这条线画窄了,带钢边部脱空起皱;画宽了,装不进机架窗口,或者跟隔壁机架的辊缘顶在一起。
先把三个宽度分开。辊身宽度是辊子两端面之间的距离;槽口宽度是孔型开口那一段的宽度;辊环宽度是槽口两侧没被切掉的实心部分。关系一句话:辊身宽度等于槽口宽度加两边辊环宽度。上辊和下辊的辊身宽度不一定相等。这三个词在 GB/T 15546-2022《冶金轧辊术语》里都有条目,图纸上一写就得对得上口径。
槽口宽度由带钢宽度定。带钢宽度从辊花展开算,Φ48×2 的管大约 148.5 mm,Φ219×6 的管大约 680 mm。槽口要比带钢宽一点,单边留 2 到 5 mm。
留少了会怎样。带钢边部蹭槽壁,边部增厚,辊面上拉出亮线,管子上就是一道纵向压痕。留多了也不行,边部没有侧向约束,成型时自由回弹,开口角压不住,焊出来错边。
这个 2 到 5 mm 不是随手给的。薄料取小,厚料取大;成型前几道取大,末道和精成型取小。带钢在成型过程里宽度会变,边部受拉伸长,中间受压缩短,实际宽度和展开值有出入,越往后越接近稳定值,余量跟着收。
辊环宽度按辊身直径给。Φ100 上下的辊子,单边 15 到 20 mm 够用;Φ200 以上,单边 30 到 40 mm。辊环薄了,辊面受压后弹性压扁,孔型深度实际变浅,出来的管椭圆度散。
辊环厚了也不划算。重量上去,换辊吊装费劲,轴承负荷跟着涨,机架窗口的宽度还要重新核。辊环宽度够用就好,厚出来的那几毫米不干活。
辊环边缘要倒角,R3 到 R5 的圆角或者 45 度倒角。不带倒角,辊环边是一条硬棱,蹭到带钢边部就是一道划伤,镀锌之后那道印子还在。
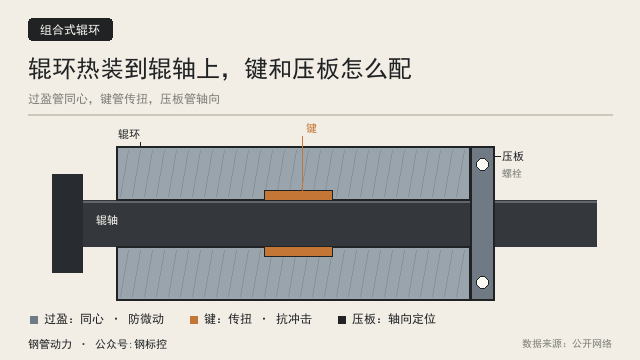
分体式辊环另算。有些厂把辊环套在辊轴上,用键和端面压板固定,孔型磨到限只换环,轴留着。这种结构辊身宽度按辊环宽度加压板厚度算,比整体式宽,机架净空得重新核一遍。
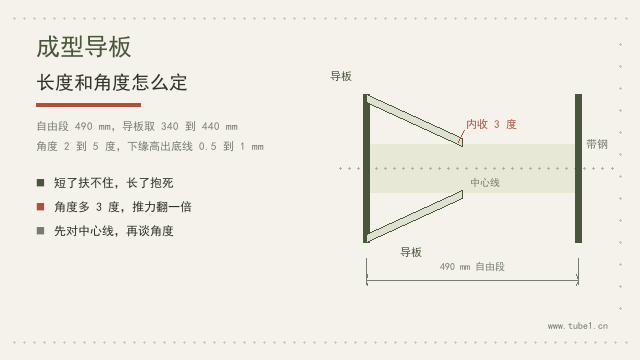
第二个约束来自机架。成型段机架中心距常见 600 mm,中间自由距离 490 mm 上下。辊身太宽,前一架的出口辊缘和后一架的入口辊缘在带钢上方靠得很近。
净空怎么量。两架中心距减去前后两只辊子各自伸向对方的长度,剩下的要留 5 mm 以上。量的时候按最不利状态:辊缝压到最小,辊身热起来之后。冷态量出来的数字偏乐观,热态会缩。
大口径机组这条最紧。辊径能到 Φ500,两架各伸 250 mm,中心距 600 mm 时净空直接归零。这种时候要么把机架间距拉开,要么把上下辊的辊身做成不等宽,让端面错开。
上下辊不等宽在粗成型段很常见。下辊承受的压下力大,辊身做宽一点,两端支承跨距相对小,辊面弯曲变形小;上辊窄一点,给两侧的立辊和导板让出位置。画图时照一个宽度对称画,装的时候就卡住。
第三个约束是导板。导板装在机架之间,工作面贴住带钢边部。辊身宽度如果把这跨空间占满,导板支架没地方生根,只能扒在辊子端面上,刚性差,一振动就跑位。
孔型的加工基准跟宽度是两件事,但会互相牵连。轴孔是基准,轴孔圆柱度按 7 级,孔型对轴孔轴线的圆跳动按 8 级,键槽中心面对轴孔轴线的对称度按 9 级,这三项在 GB/T 31936-2015 的表 4 里。
辊身宽度的公差要单独标。图上不标,按一般公差做出来可能是 ±1 mm,两只辊子并排装,端面错开一毫米,导板贴不严,带钢就从那道缝里往旁边跑。
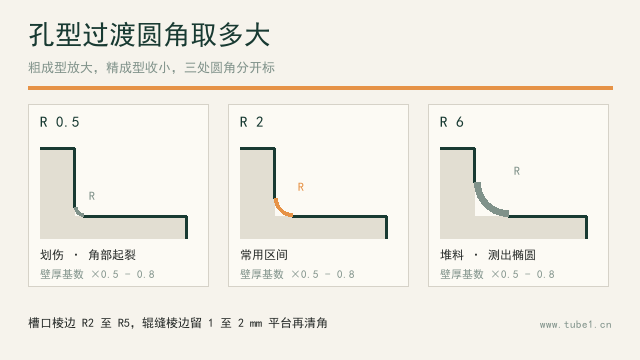
从槽口到辊环的过渡,别做成直角。直角在热处理时是应力集中点,也是裂纹的起点。过渡圆角按孔型深度的 1 到 2 倍取,各厂孔型图习惯不同,图上标出来最省事。
表面粗糙度分两段。孔型工作表面 Ra 0.8 μm,这是不锈钢机组和 Φ219 以下机组的档,超过 Φ219 放宽到 Ra 1.6 μm,出处是 GB/T 31936-2015 的表 5。辊环外圆不接触带钢,Ra 3.2 μm 够用,但槽口两侧那几毫米要跟工作面一起做,带钢边部会蹭到那里。
孔型尺寸的源头是成品管。外径和壁厚按产品标准和 GB/T 17395-2024《钢管尺寸、外形、重量及允许偏差》给,定径辊的孔型要按偏差带的中值偏上设计,卡在名义尺寸上,出来的管子容易贴公差边缘。
换规格是最容易出事的时候。同一台机组从小口径换到大口径,带钢宽度变了,槽口得跟着变。能不能只改孔型深度不动辊身宽度,取决于余量。
小改大,带钢变宽,槽口不够,边部压到辊环上,直接出废管;大改小,槽口富余太多,边部没有约束,开口角飘。辊身宽度按这台机组最宽的那条带钢定,小规格生产时靠孔型深度和导板去补。
图纸上至少标四个尺寸:槽口宽度及公差、孔型深度、辊身宽度、单边辊环宽度,再加一行孔型曲率半径及公差。精成型辊 Φ33.5 到 Φ114 这一档是 ±0.03 mm,粗成型辊同档 ±0.05 mm。少标一个,加工靠猜。
首件怎么验。按供需双方确认的孔型样板对,用 GB/T 1958 的线性轮廓误差法量,31936 第 4.2 条引用的是 2004 版。样板对不上,先别怀疑机床,量一下槽口宽度相对辊身端面的位置,装夹偏半毫米,孔型整条中线都歪。
定径机和成型段不一样。定径辊的孔型是接近成品圆的圆弧,辊身宽度按孔型弧长加辊环算,不按带钢展开宽度算。矫直辊同理,那两处的宽度跟带钢宽度脱钩。
回到开头那条线。辊身宽度由带钢宽度、辊环强度、机架净空三个条件夹出来,取交集。三个条件里最紧的那个定尺寸,另外两个留余量。
拿不准的时候,把孔型图和机架装配图叠在一起,量三条线:槽口到辊环的距离、两只辊子的端面净空、导板支架的安装位置。三条线都在,宽度就定了。
手上有具体孔型要对的,可以到钢管动力平台(www.tube1.cn)把图纸发上来一起看,站内这些年攒的孔型问答也能翻。顺带一句,机组除铁用的磁棒该换的时候别拖,平台上也能买磁棒。
常见问题(FAQ)
问:辊身宽度能不能按带钢宽度直接给?
答:不能,还要加槽口余量和两边辊环。槽口按带钢展开宽度单边放 2 到 5 mm,辊环按辊身直径单边给 15 到 40 mm。只按带钢宽度下料,边部没约束,成型时开口角压不住。
问:辊环宽度做窄一点是不是更省料?
答:省的是料,赔的是刚度。辊环太薄,辊面受压后弹性压扁,孔型深度实际变浅,出来的管椭圆度散。辊环宽度的下限由辊身直径定,Φ100 上下单边 15 mm 起。
问:上下辊的辊身宽度为什么不一样?
答:受力不一样。下辊承受的压下力大,辊身做宽、支承跨距相对小,辊面弯曲变形小;上辊窄一点,给两侧立辊和导板让位置。粗成型段这种不等宽很常见,画图时别照一个宽度对称画。
问:机架之间留多少净空才够?
答:按最不利状态算,辊缝压到最小、辊身热起来之后,前后两只辊子的端面之间还要留 5 mm 以上。冷态量出来的数字偏乐观。导板支架还要在这段空间里生根,一并算进去。
问:换规格的时候孔型要重做,辊身宽度也要改吗?
答:按最大规格定,不必每个规格改。辊身宽度按这台机组最宽的那条带钢给,小规格生产时槽口富余,靠孔型深度和导板去补。反过来按小规格定,大规格就上不去。
问:孔型图上必须标哪几个宽度尺寸?
答:槽口宽度及公差、孔型深度、辊身宽度、单边辊环宽度,再加一行孔型曲率半径及公差。少标一个,加工靠猜,首件试轧就要返工。
数据来源:来自公开网络
本文由钢管动力整理,同步发布于微信公众号:钢标控