欢迎访问本站!
铸造辊到货,随质量证明书附一张低倍照片,辊身截面上有几个深色点。供方说在允许范围内,采购拿着照片看不出所以然,签也不是,退也不是。这类判断有章可循,先得分清看的是什么。
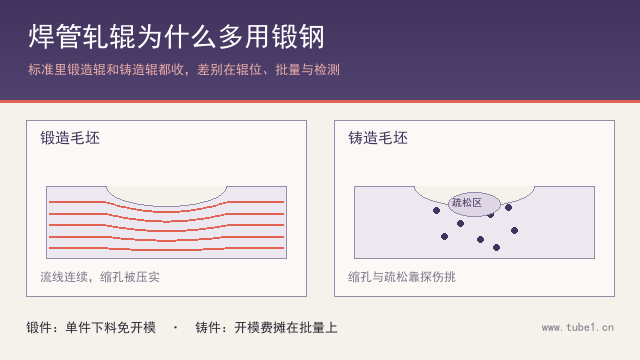
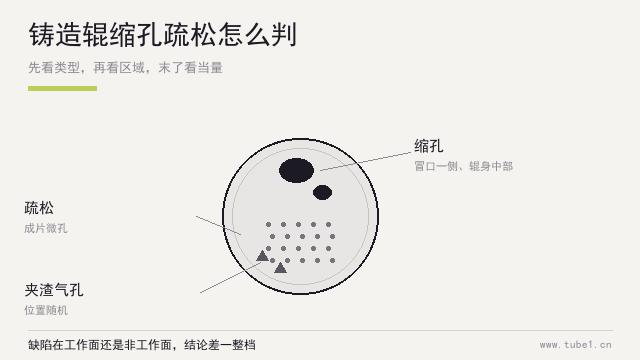
铸造辊的缺陷按来源分三类。缩孔是末了凝固的地方留下的空腔,位置集中在冒口一侧和辊身中部;疏松是分散微孔,成片出现,单个很小;夹渣和气孔是浇注时带进去的,位置随机,形状不规则。三类缺陷的验收口径不一样。
还有一类不在这三类里,裂纹。热应力裂纹多在辊身表面和辊颈过渡处,肉眼可见,低倍也看得到。这一类的处理只有一条,不接收。
铸造辊对这几类缺陷敏感,原因在加工方式。孔型是凹槽,加工是把外层一层层车掉、磨掉,末了剩下的工作面正好是原来靠中心那一层。缩孔和疏松偏偏集中在那里,加工一露头,工作面就带孔。
工作面带孔的后果是连锁的。辊子转起来,孔洞边缘先掉小颗粒,在管子上压出麻点;颗粒掉得多,孔洞扩成凹坑,管子表面出现周期性辊印;再往下是角部崩块,一套辊报废。
标准怎么划线。铸钢轧辊执行 GB/T 1503-2024《铸钢轧辊》,2024 年 4 月 25 日发布,2024 年 11 月 1 日实施,代替 GB/T 1503-2008,适用于金属材料加工使用的铸钢轧辊和工作层为铸钢材质的复合轧辊,含辊环。铸铁轧辊执行 GB/T 1504-2024《铸铁轧辊》,2024 年 3 月 15 日发布,2024 年 10 月 1 日实施。
焊管机组还要再叠一层。GB/T 31936-2015《焊接钢管轧辊》管辊位和硬度档:粗成型辊工作面 56 到 60 HRC,精成型、定径、矫直以及组合式挤压辊的侧辊下辊 56 到 62 HRC,组合式上挤压辊和两辊式挤压辊 47 到 52 HRC。硬度落差写得更细,锻造辊不超过 3 HRC,铸造辊不超过 2 HRC。
这里有个反差值得记住。铸造辊的硬度落差要求反而更严,2 HRC 对 3 HRC。铸件本身硬度分布就不匀,标准用更紧的窗口把这个短板卡住,铸造厂最怕的就是这一条。
检测条款要看清主语。GB/T 31936-2015 第 3.12 条写的是锻造辊工作层不允许存在当量不小于 φ2 mm 的单个缺陷。这句话的主语是锻造辊,铸造辊不能直接套。铸造件的超声验收走 GB/T 1503-2024 和 GB/T 1504-2024 里的铸造体系口径。
验收文件抄错这一行,整份报告作废。见过按 3.12 条给铸造辊出报告的,供方照做,买方照收,出了争议两边都站不住,因为那条根本没管铸造件。
低倍怎么做。酸蚀检验的方法标准是 GB/T 226-2015《钢的低倍组织及缺陷酸蚀检验法》,2015 年 9 月 11 日发布,2016 年 6 月 1 日实施,代替 GB/T 226-1991,规定了热酸腐蚀、冷酸腐蚀和电解腐蚀三种方法。它管怎么做试样、怎么腐蚀,不管合格不合格。
合格不合格看评级图。评级图把缺陷按类型、尺寸、数量分档,读图要回答三件事:缺陷属哪一类,落在哪个区域,当量多大。三件缺一件,读图就是猜。
区域这条最容易被忽略。同样当量的缩孔,落在辊身工作面和非工作面,结论完全不同。工作面的缺陷会被加工暴露,非工作面可能一辈子不露头。看低倍照片,先要找到辊身的方位标记。
当量尺寸要和加工余量对着看。铸钢件线收缩率常按 1.5% 到 2% 放,毛坯余量按辊身直径和孔型深度定,小辊 5 到 8 mm,大辊 10 mm 以上。缺陷深度在余量之内,加工能切掉;超过了,就留在工作面上。
这就解释了为什么同一张低倍图,有人说能要有人说不能要。差别在于后面还要车掉多少。余量大的毛坯容错高,余量大也意味着成本高、周期长,还多切掉一层致密料。
硬度是第二条线。检测方法按 GB/T 230.1-2018《金属材料 洛氏硬度试验 第 1 部分:试验方法》,2018 年 5 月 14 日发布,2018 年 12 月 1 日实施,代替 GB/T 230.1-2009,修改采用 ISO 6508-1:2016。
取点位置要写进验收文件。铸件的硬度随壁厚和冷却速度变,同一只辊上两端和中间的差值能到两三个 HRC。验收时在工作面取三点,两端各一、中间一,三点的极差按 2 HRC 卡,别只打一点看是否落在 56 到 62 之间。
便携式硬度计要注意换算。里氏硬度在现场好用,它不等于洛氏,换算表和材料、曲面、厚度都有关。仲裁的时候用台式洛氏,现场数据只作筛查。
实用的判定顺序是四步。先看外观和尺寸,有没有肉眼裂纹、辊颈过渡处的台阶;再看低倍,把类型、区域、当量三件事写下来;然后做超声,按铸造体系口径而不是 3.12 条;末了打硬度分布。
这四步的顺序不能反。先打硬度再决定要不要做低倍,等于用结论找证据。低倍给出的缺陷位置,才是决定超声扫查重点放哪里的依据。
谈价的边界有三条。缺陷在工作面且超出评级档,退或换,没有让步空间;缺陷在非工作面且当量在档内,可以让步接收,但要在合同里写明让步范围和后续责任;分散疏松,看余量够不够切掉,切得掉就收,切不掉按前两条处理。
让步接收这句话要落地。写允许存在轻微疏松等于没写,要写成辊身非工作面允许存在不大于某当量的分散疏松,工作面不允许。供方才知道边界在哪。
订货单写五段:毛坯方式、执行标准号、辊位与硬度档、缺陷验收条款、检测项与报告要求。少写执行标准号那一段,来的辊子可能按另一份标准做,硬度档和缺陷档都对不上。
站内另一篇焊管轧辊为什么多用锻钢把锻造和铸造的分工划在辊位和批量上,讲得比较细,这一篇接着往下讲验收。两篇合起来,一份铸造辊的订货单大致能写全。
辊子磨到什么程度算完,另一篇轧辊淬硬层要多深给过倒推的办法,工作层和重磨次数的账在那里算。
还有一处正在变。焊接钢管轧辊的国家标准正在修订,计划号 20260843-T-605《焊接钢管轧辊》处于起草阶段。修订完成后,铸造辊在焊管机组上的检测口径有可能归到一份标准里,验收文件到时候要跟着改。
回到最初那张低倍照片。看不懂跟照片清不清楚无关,缺的是三样信息:缺陷类型、所在区域、当量尺寸。把这三样要到,再对着余量和硬度落差,判断就能落地。
手上有具体辊子的低倍图或者探伤报告拿不准的,可以到钢管动力平台(www.tube1.cn)发上来一起看,站内这些年攒下的轧辊问答也能翻。顺带一句,机组除铁用的磁棒该换的时候别拖,平台上也能买磁棒。
常见问题(FAQ)
问:铸造辊的缩孔一般长在什么位置?
答:集中在末了凝固的区域,多数在冒口一侧和辊身中部,疏松成片分布,多在中部,夹渣和气孔位置随机。判断时要连方位标记一起看,它决定这个缺陷会不会被加工暴露。
问:铸造辊能不能直接套用锻造辊的超声条款?
答:不能。GB/T 31936-2015 第 3.12 条的主语是锻造辊,写的是工作层不允许当量不小于 φ2 mm 的单个缺陷。铸造件的超声验收按 GB/T 1503-2024 和 GB/T 1504-2024 的铸造体系口径走,两套不能互换。
问:低倍照片上应该看哪几样?
答:三样。缺陷属哪一类,落在辊身哪个区域,当量多大。类型决定严重程度,区域决定会不会被加工暴露,当量要和加工余量对着看。三样缺一样,结论就不牢。
问:铸造辊的硬度落差为什么比锻造辊卡得紧?
答:铸件本身硬度分布不匀,壁厚和冷却速度的差异会直接带到工作面上。标准把窗口收到 2 HRC,是把短板卡住。验收时工作面取三点,两端各一、中间一,看极差。
问:缺陷落在工作面还能不能用?
答:看当量和余量。加工后能完全切掉就可以用;切不掉但有让步空间的,要在合同里写明范围和责任;超出评级档的,退或换。
问:订货时缺陷条款怎么写才清楚?
答:写清执行标准号、缺陷类型、允许区域、当量上限、检测方法和报告要求。别只写允许轻微疏松这种没有边界的说法,工作面和非工作面要分开写。
数据来源:来自公开网络
本文由钢管动力整理,同步发布于微信公众号:钢标控