欢迎访问本站!
不锈钢焊管线上,一副成型辊用了两个月开始粘辊,辊面拉出一道道亮痕。有人提议镀硬铬,镀完装机,一个月辊面起皮,孔型尺寸还小了一圈,管子椭圆反而更差。镀铬本身不背这个锅,毛病出在厚度、前处理、验收三处都没写清。
先把镀层是什么说清。工程用铬电镀层,车间叫硬铬,是电沉积的纯铬,硬度 850 到 1050 HV,换算成洛氏在 65 到 70 HRC 之间,对钢的摩擦系数 0.12 到 0.16,425 ℃ 以下硬度稳定。这三条划出了适用面:抗磨粒磨损、抗粘附、抗低载滑动都行;抗冲击、抗点载荷、抗高温都不行。
国内做这件事有标准。GB/T 11379-2008《金属覆盖层 工程用铬电镀层》,等同采用 ISO 6158:2004,2008-06-19 发布、2009-01-01 实施,现行版,修订计划 20253901-T-604 还在批。标准里的标识写成 Cr25hr 这样:25 是最小局部厚度,单位微米;hr 是常规硬铬,hp 是微孔型,hs 是特殊型。
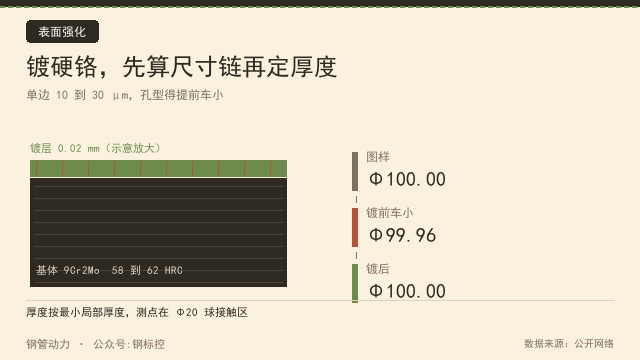
厚度最先定。焊管成型辊常见单边 10 到 30 μm,也就是 0.01 到 0.03 mm。定这个数跟耐磨关系不大,主要看尺寸链,镀层往上长,孔型往里缩,单边镀 0.02 mm,直径就小 0.04 mm。
尺寸链要倒着算。孔型图给的是成品尺寸,镀完不再磨,镀前就得车小两个镀层;镀完还要磨,镀前要留磨量,单边 0.005 到 0.01 mm。这一步算错只有两种结果:孔型变小,带钢在孔型里挤死,出压印;或者镀后一磨,镀层磨穿,局部露出基体,那片最先锈、最先磨。
厚度怎么量,标准写得很死。GB/T 11379-2008 第 6.4 条,标识里的厚度是最小局部厚度,测点在主要表面上直径 20 mm 的球能接触到的任何一点,不是平均值。有争议时,10 μm 以下按库仑法,见 GB/T 4955-2005《金属覆盖层 覆盖层厚度测量 阳极溶解库仑法》;10 μm 及以上按显微镜法,见 GB/T 6462-2025《金属和氧化物覆盖层 厚度测量 显微镜法》,这版 2026-05-01 实施,代替 2005 版。
只报平均值是常见坑。孔型辊是异形的,凸起部位电流密度高,镀层厚;凹槽和孔型底部电流密度低,镀层薄,差一倍不稀奇。报平均 25 μm,孔型底部可能只有 12 μm,而那里正是受力最大的地方。合同写最小局部厚度,别写平均厚度。
硬度怎么测,比厚度更容易出错。GB/T 11379-2008 第 6.5 条要求按显微硬度测,当年引的是 GB/T 9790,这个标准后来并进 GB/T 4340.1-2024《金属材料 维氏硬度试验 第 1 部分:试验方法》,现在按 2024 版做。
试验力选大了,读数就假。显微硬度压痕的深度大约是压痕对角线的七分之一,要测到镀层自己的硬度,压痕深度应小于镀层厚度的十分之一。25 μm 的镀层,压痕深度不能超过 2.5 μm,对应压痕对角线约 17 μm,只有 HV0.1 这一档够;拿 HV1 打,压痕对角线 45 μm,直接穿到基体,测出来是镀层加基体的混合值。常看到镀层硬度只有 600 的报告,多半是这么来的。
结合力是另一条。GB/T 11379-2008 第 6.6 条自己就写了,没有完全满意的试验方法。标准给的做法是在镀 25 μm 的替代试样上做弯曲试验,检验工艺的结合力水平;方法评述见 GB/T 5270-2024《金属基体上的金属覆盖层 电沉积和化学沉积层 附着强度试验方法评述》,里面有热震法;镀层厚于 25 μm,可以用打磨试验挑出结合力差的。落到采购上,就是要求供方随炉带试片,同槽、同电流密度。
裂纹分两种看。第 6.2 条要求电镀件无肉眼可见裂纹,厚度大于 50 μm 的镀层不允许有通达基体的裂纹。硬铬天生带微裂纹网,微孔型能做到 400 到 600 条每厘米,这层网对耐磨有利,对耐蚀不利。要拒收的是通达基体的粗裂纹,它把基体暴露出来,腐蚀从裂纹底部起,镀层成片剥落。
镀完还要磨的,标准专门写了一句:不许干磨,要用合适的液体冷却剂,压力要轻,免得开裂。磨完肉眼能看见粗裂纹,拒收。这一条现场经常被违反,镀层薄,磨工怕磨穿,手上加力,干磨发热,裂纹就出来了。
氢脆是最容易漏的一项。镀铬的阴极电流效率只有 13% 到 25%,其余电量都在析氢,一部分氢进了基体。GB/T 11379-2008 对抗拉强度高的钢件强制要求做消除应力热处理和除氢处理,温度、时间要写进标识。
焊管轧辊正好是高强度件。9Cr2Mo 整体淬火回火到 58 到 62 HRC,按 GB/T 1172-1999《黑色金属硬度及强度换算值》换算,抗拉强度在 2000 MPa 以上,远超 1000 MPa 这条线,除氢躲不掉。该标准现行,2027-04-01 起由 GB/T 33362-2026 代替。
麻烦在温度打架。9Cr2Mo 的回火温度是 160 到 200 ℃,除氢的常规做法是 200 到 250 ℃ 保温 2 到 4 小时。按上限除氢,等于把辊子又回了一次火,硬度掉 1 到 2 HRC,前面淬火的功夫就白费。能用的窗口是 190 到 200 ℃,靠延长时间补,4 小时以上,装炉量少一点让辊子透烧,镀完 4 小时内进炉。这跟组合辊环热装时被回火温度锁住是一个道理。
硬度到底掉没掉,磨完在辊身母线上复测三点,每点三次取平均,基体硬度按 GB/T 230.1-2018《金属材料 洛氏硬度试验 第 1 部分:试验方法》测。掉超过 2 HRC,说明除氢或者镀前消除应力那一步温度给高了。
哪些辊该镀,哪些不该,分清楚能省不少钱。成型辊、立辊、导板、导卫这些以滑动接触和粘附为主的位置,镀硬铬收益明确,不锈钢线和镀锌线尤其明显,粘辊就是主要停机原因,换料那条路见粘辊粘锌,成型辊换什么料。
挤压辊不适合。它工作在焊接高温旁边,受热循环又受冲击,镀层 400 ℃ 以上硬度往下走,基体和镀层的热膨胀差又把镀层往裂里推,起皮剥落是迟早的。硬质合金辊环不用镀,本身硬度够,见硬质合金辊环,焊管机组值不值得换。
跟堆焊的边界也要划清。堆焊是补尺寸、恢复硬度,一次能补零点几毫米到几毫米,见焊管轧辊堆焊修复,先算碳当量;镀铬是表面强化,厚度以微米计,补不了 0.1 mm 以上的缺口。镀层也不算工作层,磨掉就没了,跟淬硬层不是一回事,见轧辊淬硬层要多深。
退镀重镀的次数有限。退镀靠阳极溶解或者盐酸浸泡,基体被啃掉一层,尺寸再往下掉,还又析一次氢。一般控制在 2 到 3 次,每次退镀后复测尺寸和硬度,超了按废辊处理,别硬撑。
采购怎么写,给一份能抄的清单:标识写成 Cr20hr 这种形式,明确最小局部厚度;硬度写 HV0.1 的下限,不写 HRC;结合力写随炉试片弯曲,按 GB/T 5270-2024;裂纹写无肉眼可见裂纹、不允许通达基体的裂纹;尺寸写镀前尺寸和镀后公差;后处理写除氢温度、时间、进炉时限;再要一份厚度与硬度的实测报告。
验收按五步走:看外观和边缘有没有起皮,量厚度和孔型尺寸,打显微硬度,弯试片,记报告。五步里最容易被跳过的是看边缘,而边缘恰恰是结合力最先失效的地方,那里的电场分布最不均匀。
孔型尺寸这一项,验收尺子用 GB/T 31936-2015《焊接钢管轧辊》。镀前车小的量、镀层的厚度、镀后磨掉的量,三者加起来要落回图样公差里,辊面圆跳动 8 级、端面垂直度 6 级这些形位项,镀完也要复测,镀层会把这些误差原样放大到轮廓上。
末了说句实话。镀铬能治粘辊和磨粒磨损,治不了基体软,也治不了孔型设计错。辊子本身硬度不够、工作层不够,镀一层 20 μm 的铬,只是把失效往后推了两个月。这类经验攒多了,可以放到钢管动力平台(www.tube1.cn)上,同行对着看省事。
常见问题(FAQ)
问:焊管成型辊镀硬铬一般镀多厚?
答:单边 10 到 30 μm,也就是 0.01 到 0.03 mm。厚了内应力大容易起皮,薄了磨几次就没了。厚度数值本身好商量,要紧的是它跟孔型尺寸链配不配。
问:镀完发现孔型变小了,怎么办?
答:只能退镀重来,或者镀后精磨把尺寸磨回来,磨量够不够要提前算。正确做法是镀前按镀层厚度把孔型车小,一次算清。
问:镀层硬度测出来只有 600 HV,是不合格吗?
答:先看试验力。25 μm 镀层要用 HV0.1,压痕对角线约 17 μm;用 HV1 压痕 45 μm,打到基体,读数被拉低。换小载荷复测再判断。
问:挤压辊能不能镀硬铬?
答:不建议。挤压辊旁边就是焊接高温,镀层 400 ℃ 以上硬度下降,热膨胀差又让镀层开裂,起皮剥落比不镀还快。
问:除氢为什么不能直接按 250 ℃ 做?
答:9Cr2Mo 的回火温度只有 160 到 200 ℃,250 ℃ 除氢等于二次回火,硬度掉 1 到 2 HRC。实际用 190 到 200 ℃ 延长时间代替。
问:镀铬和堆焊怎么选?
答:看要补多少。微米级的表面强化、防粘附选镀铬;零点几毫米以上的尺寸缺口选堆焊。两者都补不了基体硬度不足。
数据来源:来自公开网络
本文由钢管动力整理,同步发布于微信公众号:钢标控