欢迎访问本站!
新辊到货,图纸上只写了一句形位公差按 GB/T 31936。车间拿百分表在外圆上转一圈,跳动三个格,就算验收过了。上机以后管子错边一直在同一侧,换辊、调机架都不管用。问题多半不在外圆,在两个轴承孔。
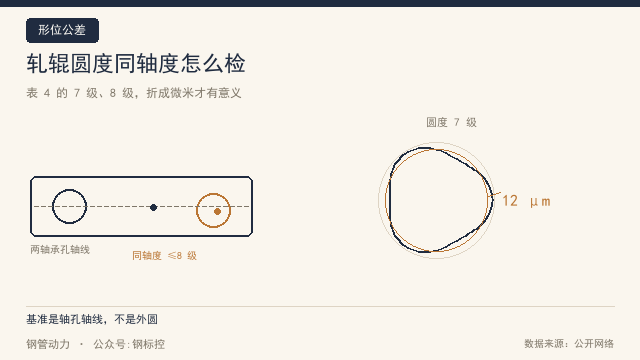
GB/T 31936-2015《焊接钢管轧辊》3.3.3 条和表 4 把这件事写得很清楚。图样没注形位公差时,轴孔圆柱面的圆柱度不高于 7 级,孔型对轴孔轴线的圆跳动不高于 8 级,两个轴承孔轴线之间的同轴度不高于 8 级,端面对轴孔轴线的垂直度不高于 6 级,两端面之间的平行度不高于 6 级,键槽中心面对轴孔轴线的对称度不高于 9 级,外圆非孔型圆柱面对轴孔轴线的圆跳动不高于 8 级。
表里的等级是 GB/T 1184-1996 的未注形位公差级,折成微米有具体数值。轴孔落在 Φ120 到 Φ180 这一档时,圆柱度 7 级是 12 μm,同轴度 8 级和圆跳动 8 级都是 50 μm,端面垂直度 6 级是 30 μm,键槽对称度 9 级是 100 μm。Φ150 机组的错边量平时卡在 0.5 mm 以内,孔型错位 50 μm 已经吃掉一成。
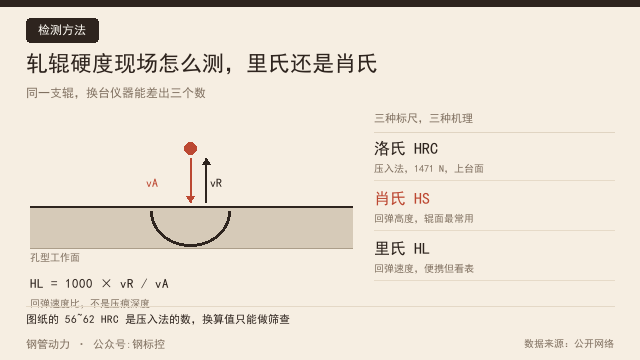
50 μm 和 12 μm,量具差着一个量级。车间最常用的百分表一格 0.01 mm,就是 10 μm,用它判 12 μm 的圆柱度,表针本身的分辨力就把公差占满了。要看这个数,至少上千分表,最好上圆度仪。
圆度怎么算,标准里还有岔路。GB/T 7235-2004《产品几何量技术规范(GPS) 评定圆度误差的方法 半径变化量测量》给了四种圆心:最小区域圆、最小二乘圆、最小外接圆、最大内接圆。同一个截面,四种圆心算出来的圆度不一样,最小区域法最小,最小二乘法稍大。合同上只写圆度 0.01 却不写评定方法,甲乙双方能吵一下午。
现场没有圆度仪,退到两点法和三点法。GB/T 4380-2004《圆度误差的评定 两点、三点法》讲的就是这两条路。两点法量的是直径差,只能抓偶数棱的变形;三点法把工件架在 V 形块上,能抓奇数棱。只用卡尺量几个方向的直径,三棱的辊颈照样判合格。
V 形块的角度也不能随便挑。常用的 90°、108°、120°,各自能放大的棱数不同。夹角越大,对奇数棱越敏感,拿 90° 的块去测九棱,读数会被压得很小。选块之前先想清楚这支辊可能出几棱,别抓起一块就用。
同轴度更麻烦,两个轴承孔的轴线都埋在工件里面,表针够不着。车间习惯做一根芯轴,和轴孔配合留很小的间隙,穿进去,两头架在 V 形块上,表打芯轴两端。芯轴自己的跳动会全部算进结果,芯轴不直,量出来的同轴度就是假的。
讲究一点用三坐标或者专用同轴度检具。三坐标按 GB/T 1958-2017《产品几何技术规范(GPS) 几何公差 检测与验证》的路子,先在各孔测几个截面拟合出轴线,再算两条轴线的距离。慢,但基准清楚,出了问题也说得清。
圆跳动是另一回事。辊子架起来,表头垂直打在孔型面上,慢慢转一周,最大值减最小值就是该截面的圆跳动。它把圆度、同轴度、端面垂直度的综合效果一起包进去,量得快,判得粗。客户只要求 8 级,这个方法够用。
基准别搞错。表 4 里孔型的基准是轴孔轴线,不是外圆。现场图省事,用外圆架 V 形块找正再打孔型,等于把外圆的偏心也算进孔型的偏差。外圆和轴孔本身还有同轴度要求,这一叠加,数就虚了。
支撑方式同样影响读数。辊子几十公斤,两头一撑,中间下垂几个微米到十几微米,Φ200 的辊身更明显。测点位置、支撑点离端面的距离,最好写进检验规程。换个人换个支法,结果就对不上。
温度要等。GB/T 19765-2005 把标准参考温度定在 20 ℃。辊子刚从磨床下来,表面五六十度,量出来的孔径和外圆都偏大,凉下来全变。等温四小时不算多。
端面垂直度常被漏掉。辊子两端面是轴向定位面,端面一斜,辊子装进机架就是歪的,孔型对不上带钢中心。直角尺加塞尺只能看个大概,要放在平板上用表打端面,转一周读差值。
平行度管的是两端面之间。两端面不平行,辊子装进去会轴向窜,轴承挡圈受力不均,跑一段时间就发热。6 级在 100 mm 到 160 mm 这一档是 30 μm,塞尺 0.03 能塞进去就不合格。
键槽对称度看着松,换辊勤的机组要盯。9 级在 Φ120 到 Φ250 一档是 100 μm,键槽偏了,键受偏载,辊环会转。这一项是给键槽加工留的余地,不是可以不管。
轴孔圆柱度最容易被放过。圆柱度不好,轴承受力不均,局部应力高,跑一段时间发热、异响。7 级 12 μm,磨孔时砂轮让一点刀就超。轴孔一般不再修,超了只能镗大配套,或者判废。
孔型曲率半径还有单独的 3.3.2 条和表 3。图样没注时,粗成型辊按管径分档给 ±0.05 mm 到 ±0.15 mm,精成型辊、定径辊、挤压辊给 ±0.03 mm 到 ±0.10 mm。这个公差比形位公差松,但它管孔型本身的形状,和圆度不是一回事。
3.3.1 条还规定,孔型部分尺寸按精加工样板检验,样板做成半封闭型,带端面基准。样板对不上,先别怀疑机床,看看样板的端面基准和辊子端面贴实了没有。
这些数最后都落在管子上。孔型对轴孔的圆跳动大,上下辊合起来孔型就错位,带钢两边受力不均,挤出来一侧厚一侧薄,错边跟着来。同类毛病怎么找,见孔型不对称,错边总在一侧怎么找正。圆度、圆柱度超差,管子沿长度方向出锥度,定径后外径一头大一头小。
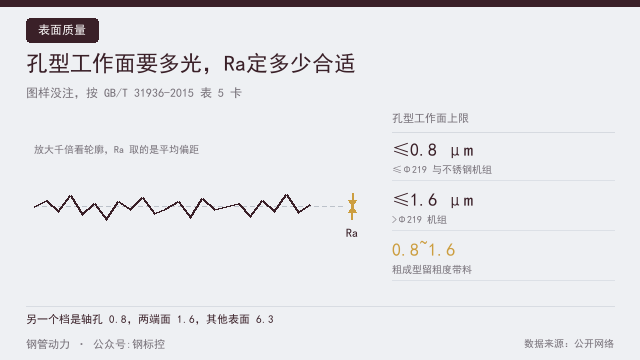
修磨环节也会把形位公差做坏。磨孔型时中心架没架好,磨出来的孔型相对轴孔偏心,圆跳动一下上去。磨完怎么验,见焊管轧辊磨削,孔型怎么验。表面粗糙度和形位公差是两套指标,Ra 合格不代表跳动合格,见孔型工作面要多光,Ra定多少合适。
到货验收建议按这个顺序走:先等温,再量轴孔圆柱度,穿芯轴量同轴度,架起来量孔型圆跳动和端面垂直度,最后对样板。前四项有一项超,后面的活基本白做。
老辊和新辊的判据分开。新辊按表 4 的等级卡;在役辊修磨后轴孔没动,孔型圆跳动会随磨量变化,按修磨后的实际尺寸重新定基准。拿新辊的 8 级去卡一支磨过五次的辊,不现实。
量具要校准。千分表、芯轴、V 形块每年送检一次,芯轴的圆度和跳动单独出证书。芯轴自己弯了 5 μm,所有用它的同轴度结果都带着这 5 μm,还查不出来。
回到开头那支辊。外圆跳动三个格,只能说明外圆对外圆的差,说明不了孔型和轴孔的关系。把芯轴穿进去再打一遍,问题很可能就在两个轴承孔不同轴。这时候换辊、调机架,都是白费劲。
常见问题(FAQ)
问:图纸没注形位公差,按什么判?
答:按 GB/T 31936-2015 表 4 判。轴孔圆柱度 7 级,孔型对轴孔圆跳动 8 级,两轴承孔同轴度 8 级,端面垂直度 6 级,两端面平行度 6 级,键槽对称度 9 级,外圆非孔型圆跳动 8 级。等级再按 GB/T 1184-1996 折成微米数。
问:百分表能不能验 8 级圆跳动?
答:勉强能读,但不严谨。百分表一格 10 μm,8 级在 Φ120 到 Φ250 一档是 50 μm,五个格,能看出超没超,看不出超多少。要出数据、要仲裁,换千分表或上圆度仪。
问:两点法和三点法该用哪个?
答:看工件可能出几棱。两点法抓偶数棱,三点法抓奇数棱。不知道棱数就两种都做一遍,或者直接上圆度仪。只用卡尺量直径,奇数棱的变形测不出来。
问:同轴度一定要上三坐标吗?
答:不一定。车间用芯轴加 V 形块加千分表就能测,前提是芯轴本身的圆度和跳动有证书,配合间隙足够小。要做仲裁或者工件特别大,再上三坐标。
问:圆度用哪种圆心评定?
答:GB/T 7235-2004 列了四种,最小区域、最小二乘、最小外接、最大内接。验收一般用最小区域法,结果最小也最公认。合同里要写明,不然同一支辊能算出两个结论。
问:轴孔圆柱度超差能修吗?
答:基本不能。轴孔是基准,磨大了只能镗孔配套,或者整支判废。所以磨孔这道工序要留足余量、控制进给,别指望后面补救。
数据来源:来自公开网络
本文由钢管动力平台整理,同步发布于微信公众号:钢标控