欢迎访问本站!
同样一支 Φ219 机组的成型辊,两家锻件厂报的价差三成。便宜那家说用的是锻材,锻造比不用考虑;贵那家说用钢锭锻,锻造比做到 3 以上。采购拿着两份报价单,看不出差在哪。
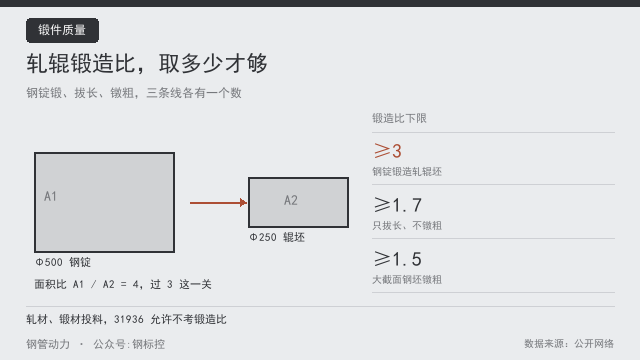
差的是辊子心部那点组织。GB/T 31936-2015《焊接钢管轧辊》3.5.3 条把话说明白了:用轧材或锻材锻造轧辊坯时,一般可以不考虑锻造比;用大截面钢坯锻造,镦粗锻造比不小于 1.5,只拔长不镦粗的,拔长锻造比不小于 1.7;用钢锭锻造轧辊坯,锻造比不小于 3。
这三档不是随便排的。轧材和锻材在出厂前已经被轧制或锻造压过一遍,心部疏松基本压实,再锻一次只是成形。钢锭不一样,它是浇出来的,缩孔、疏松、柱状晶、中心偏析都在里头,不靠足够的变形量把心部揉碎,缺陷就跟着进成品。
锻造比怎么算,车间常算错。拔长的锻造比是坯料横截面积除以锻件横截面积,镦粗的锻造比是镦粗后横截面积除以镦粗前横截面积。用 Φ500 的钢锭锻成 Φ250 的辊坯,面积比是四倍,够 3;用 Φ400 的钢锭锻成 Φ250,面积比只有 2.56,不够。
光看倍数也不够。锻造比是累计变形量,多次拔长要把各火的截面积比连乘起来看。有些厂报的锻造比是最后一道的比值,前面几火只是整形,这种数好看,心部没压实。
压实靠的是镦粗加拔长交替。只拔长不镦粗,变形集中在表层,心部压应力不够,中心疏松还在;加了镦粗,变形才往心部走,把柱状晶打碎、把偏析带拉开。31936 单独给镦粗比 1.5 这一档,就是这个道理。
钢锭的表面要先清理。3.5.2 条要求把钢锭表面的宏观缺陷全部清除,带缺陷的料不许进炉。氧化皮、皮下气孔、结疤,锻进去就是折叠,探伤一照一条线,深度超过单边加工余量的一半就判不合格,这是 3.5.6 条的规定。
锻完要马上退火。3.5.7 条写的是锻后立即退火,退火硬度按相应钢种标准。9Cr2Mo、Cr12MoV 这类高碳高铬钢,锻后空冷容易出马氏体,硬度上来以后内应力大,放几天就裂。大截面辊坯更明显,表面冷得快,心部冷得慢,组织应力叠在一起。
加热温度这部分没有国家标准可引,属经验范围。9Cr2Mo 一类常用始锻 1150 ℃ 到 1200 ℃,终锻不低于 850 ℃。温度低了硬打,表面裂;温度高了晶粒粗,力学性能下来。炉子里要控制升温速度,冷锭直接进高温炉,内外温差大,心部容易拉裂。
锻造比也不是越大越好。做到 6 以上,流线被拉得很长,纵向性能上去了,横向塑性和冲击功下来,辊子受弯的时候反倒容易在横向开口。焊管辊以弯曲和接触疲劳为主,锻造比 3 到 5 这个区间够用。
流线方向有讲究。辊身受弯,流线要顺着轴线走,拔长方向就得和辊身轴线一致。有些厂为了省料,从大板直接割坯再车,流线是横的,辊子一受力,流线端头就是裂纹源。这种辊外观一样,寿命差一截。
材质表里能锻的牌号不少。GB/T 31936-2015 表 1 列了 GCr15、9Cr2Mo、9Cr2MoV、Cr12、3Cr2W8V、Cr12MoV、Cr12Mo1V1、4Cr5MoSiV1 八个锻造牌号,铸造辊坯只有 ZCr15、ZCr20、ZCr25 三个。牌号多,锻造工艺不能一套参数用到头。
GCr15 和 9Cr2Mo 的差别在碳化物。GCr15 碳高铬高,共晶碳化物块大,锻造比不足时碳化物网打不散,淬火后局部应力集中,用一段时间就剥落。Cr12MoV 更甚,碳化物偏析重,锻比和锻后球化退火都得跟上。
锻件的心部质量靠低倍检验。按 GB/T 226-2015《钢的低倍组织及缺陷酸蚀检验法》切一片酸蚀,看疏松、偏析、白点。31936 的 3.5.5 条要求锻坯低倍不得有白点、内裂,显微组织符合对应钢种标准,这一条比硬度更早暴露问题。
白点要单独提。它是氢引起的,锻后冷却太快,氢来不及扩散,在应力作用下聚成小裂纹,断口是白亮点。大截面辊坯在冬天锻完堆在露天,最容易出。防的办法是锻后缓冷或者进炉等温,别图快。
超声探伤是最后一道关。按 GB/T 6402-2024 分四级验收,直探头看记录水平和单点缺陷,底波降低系数也要看。锻造比不够的辊坯,缺陷往往是分散的疏松,单点当量不大,底波却掉得厉害。验收怎么定级,见轧辊超声探伤,验收定几级。
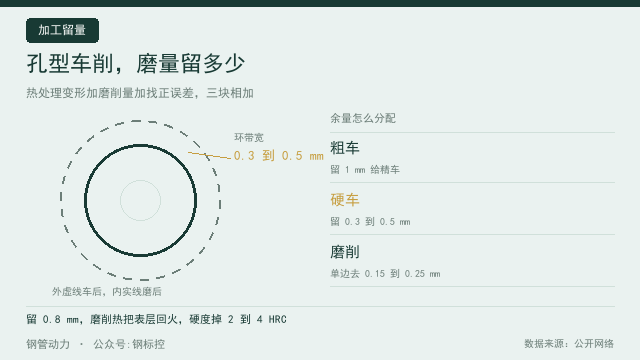
加工余量按 YB/T 036.8 给。余量留少了,表面缺陷清不掉;留多了,把压实的外层全车走,留下心部,等于白锻。大截面辊坯的单边余量通常按直径的百分之三到五给,具体还要看锻件公差。
锻件和铸件的选择,本质是缺陷形态的选择。铸件有缩孔疏松,锻件有偏析流线,两者都不可能完美。什么时候该锻、什么时候能铸,见焊管轧辊为什么多用锻钢。铸造辊的缩孔怎么判,见铸造辊缩孔疏松怎么判。
采购合同里怎么写才管用。别只写一句锻造比不小于 3,要写明用钢锭锻造、按 GB/T 31936-2015 的 3.5.3 条执行、锻后立即退火、交货附低倍和探伤报告。写清楚料型,供应商就没法拿轧材车一件来充数。
验收时看三样东西:锻造工艺卡上的料型与火次、低倍试片、探伤报告。三样对得上,锻造比这个数才有意义。只在一张合格证上看到 3.2,没有工艺卡支撑,这个数就是印上去的。
价格差的来源也在这。钢锭比轧材贵,锻造火次多,探伤要求高,成本自然上去。同样一支辊,便宜三成,多半是在料型或者火次上省了。省下的钱,会在第一次剥落或者第一次断辊的时候还回去。
回到那两份报价单。问一句用的是钢锭还是轧材,再问锻造比是累计的还是最后一道的,两份单子的差别就清楚了。辊子这东西,贵的地方都在看不见的心部。
常见问题(FAQ)
问:锻造比到底怎么算?
答:拔长按坯料横截面积除以锻件横截面积,镦粗按镦粗后横截面积除以镦粗前横截面积。多火次锻造要把各火的比值连乘,只看最后一火会高估。
问:用轧材加工轧辊,还要不要讲锻造比?
答:GB/T 31936-2015 的 3.5.3 条允许轧材或锻材锻造轧辊坯时一般不考虑锻造比。但轧材心部的压实程度和钢锭不同,要求高的辊子还是写明用钢锭锻造。
问:锻造比做到 3 就一定不出缺陷?
答:不一定。锻造比只保证变形量够,还取决于钢锭质量、加热制度、锻后冷却和退火。锻造比达标但低倍有白点的辊坯,照样判不合格。
问:锻造比越大越好吗?
答:不是。超过 6 以后流线过长,横向塑性和冲击功下降,受弯时容易横向开裂。焊管辊常用 3 到 5。
问:锻后为什么要立即退火?
答:高碳高铬钢锻后空冷会出马氏体,内应力大,放置几天就可能开裂。31936 的 3.5.7 条要求锻后立即退火,硬度按对应钢种标准。
问:合同里怎么写锻造比才不被糊弄?
答:写明料型是钢锭、锻造比不小于 3、按 GB/T 31936-2015 的 3.5.3 条执行,并要求随货提供锻造工艺卡、低倍试片和超声探伤报告。
数据来源:来自公开网络
本文由钢管动力平台整理,同步发布于微信公众号:钢标控