欢迎访问本站!
薄壁管跑到三十米每分钟,边缘开始起浪,一道一道像荷叶边。辊缝收了,导板调了,立辊也压了,浪还在。查到最后,是成型底线没降够。
带钢从平板变成圆管,边缘要往上翻。翻的过程里,边缘走的路比中部短,这个差就是边缘起浪的根源。下山的作用是把管坯底部往下压,让中部多走路,把边缘多出来那点长度吃掉。
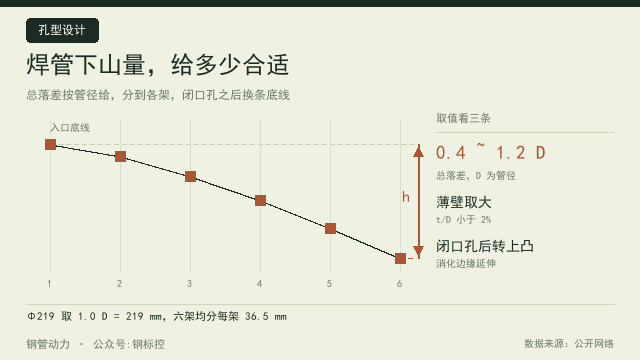
下山量是成型段的总落差。写成 h,经验范围是管径的 0.4 到 1.2 倍,Φ219 的机组,总下山 88 到 263 mm 都有人用,取哪一头看条件。
取值有三条判断。管径越接近机组最大规格,取大;壁厚与外径之比小于 2%,也就是薄壁管,取大;成型区越短,取大。厚壁、小规格、成型区长的机组,往下取。
道理不复杂。薄壁管抗弯刚度低,边缘一受压就鼓;成型区短,能分给横向变形的长度少,只能靠纵向落差补。厚壁管本身硬,下山给大了底部压不实,反而出别的毛病。
总落差要分到各架。最简单的分法是直线下山,机架等间距时每架落差相同,总落差 219 mm 分六架,每架 36.5 mm。
也有走曲线的,前几架落差小、后几架大,底线呈下凹。入口段带钢还是平的,落差给太急咬入不稳;越往后形状越接近圆,吃得下更大的落差。这种分法对薄壁管更友好。
分配要注意收尾。第一道闭口孔之前的最后一架,落差不能突然加大,否则开口角张开,进不了闭口孔。落差曲线在闭口孔前应当趋缓。
底线形状比总量更容易被忽略。粗成型段走直线或下凹曲线,到第一道闭口孔之前降到底;闭口孔之后,底线改成上凸圆弧,一直走到导向辊和挤压辊。
上凸圆弧是干什么的。前面几架积累下来的边缘延伸,到这一段要放掉。底部做成上凸,管坯在底部多走一点路,边缘的相对延伸降下来,浪不会带到焊接段。
弓形高 H 是上凸圆弧的拱高,靠估算。先算从第一道闭口孔到挤压辊这段边缘可能长出来的量,再用这段弧长去消化它。估算偏两三成很正常,靠试车修。
横向和纵向是一对。孔型半径按 R = 57.3B/θ 算,管的是横截面弯多少;下山量管的是纵向走多远。两个数都定住,辊花才排得出来,排法见焊管成型辊孔型怎么设计,辊花怎么排。
下山给少了,症状明确。边缘行程短,边缘延伸大于中部,边缘先增厚然后起浪,浪峰多出现在粗成型段后部、弯边辊附近。手一捋能感觉到边缘的高低起伏。
给多了,症状不直观。底部被强行压下去,底部延伸增大,管底减薄,严重时管底起鼓,或者开口角张开不稳。薄壁管上尤其明显。
中间状态最难判。浪不大,鼓也不明显,管径忽大忽小,错边时好时坏。这种情况先量底线,别忙着调辊缝。各架底部标高和设计值一比,问题就露出来了。
现场量底线用拉线加水平仪。从第一架到挤压辊拉一根钢丝,逐架量辊面最低点到钢丝的距离,读数记下来,把落差曲线画出来,是直线还是曲线一眼能看出来。
调整靠垫板。机架底座下面加减垫片,一片 1 mm 到 5 mm,逐架调。调完复核传动轴的角度,落差改多了,万向轴的工作角超出允许范围,振动跟着来。
还有一条配套参数是弯边辊下移量。弯边辊压得深,等于局部增加了落差。两个一起调容易过冲,顺序是先定总落差,再定弯边辊。
定径段没有下山这回事。管坯到定径机已经是圆的,底线走水平,落差全部落在成型段。有些机组为了省事把落差摊到全线,定径机跟着一起降,管坯进定径机的中心线对不上,管径反而漂。
下山量还牵着咬入。落差大,管坯进孔型时底部先碰到下辊,上辊压下来的瞬间接触面积小,冲击大;落差小,管坯几乎是平着推进去,咬入平顺。薄壁高速机组愿意把落差压到后段,前段几乎平着走,就是为了让咬入这一段温和些。
立辊和导板的间隙要跟着变。落差改了,管坯在孔型里的位置也变,原来的间隙就不对了。间隙怎么给,见成型立辊和导板间隙怎么定。
换规格最常犯的错是照抄上一套的下山量。Φ48 和 Φ219 的下山差好几倍,抄过来必然出事。每次换规格按管径重算,再按壁厚修正。
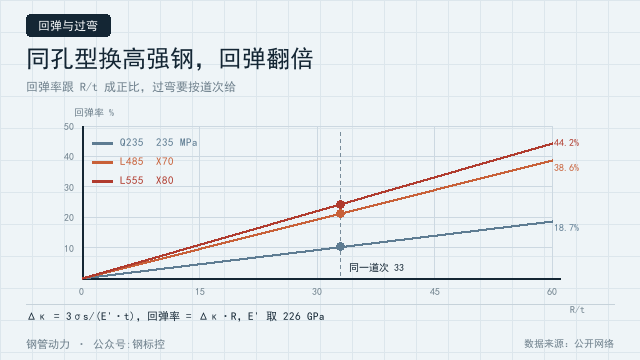
换材质也要改。不锈钢加工硬化率高,同样的变形量,边缘硬化得快,回弹也大。下山量往大的一侧取,同时留意孔型的过弯补偿,这部分在焊管成型回弹大,孔型怎么补里说过。
设备条件也会卡住。老机组底座下面是水泥基础,落差想做 200 mm,地坑不够深就做不到。这种情况只能改成型段长度或者加道次,不能硬压。
试车怎么看。先按算出的值给,跑二十米低速,看边缘有没有浪、管底有没有鼓、开口角稳不稳。三项都过再提速。提速后浪又出来,多半是动态下边缘延伸变大,下山量再加一档。
底部减薄的底线在哪里。GB/T 3091-2025 规定壁厚偏差为 ±10% t,t 不大于 5.0 mm 时为 ±0.5 mm。下山量给过头把管底压薄,超出这个数就是废管,调一调救不回来。
各家机组的下山量不一样,没有一张表能通用。把规格、壁厚、材质、下山量、试车结果记成台账,跑十几个规格,这套机组的脾气就摸清了。下次换规格,从台账里挑最接近的一档起调。
边缘起浪九成不是辊子车得不准。孔型半径管形状,下山量和道次分配管延伸。延伸没安排好,辊子车得再准也压不出平整的管。
常见问题(FAQ)
问:下山量能不能按经验表直接查?
答:查不到通用的。0.4 到 1.2 倍管径只是范围,具体值受机组结构、成型段长度、道次数、材质影响。同一台机组换薄料,下山量就要往上加,照抄厚料的表必出浪。
问:边缘起浪一定是下山量不够吗?
答:不一定,但先查它。来料边缘有镰刀弯、带钢宽度偏窄、导板间隙过大、立辊压得太紧,都会起浪。下山量不够的特征是浪出现在粗成型段后部,且随速度升高而加重。
问:直线下山和下凹曲线,选哪个?
答:看机架数和管径。机架多、成型段长,直线下山够用;机架少、变形集中在少数几架,走曲线能让入口咬入平顺些。换规格时两种都试一次,留下浪最小的那条。
问:上凸圆弧的弓形高怎么定?
答:先估边缘在这一段可能长出来的量,再按弧长等于直线距离加这个量去反算拱高。算出来的值只作起点,实际上靠试车修,改一次看一次边缘。
问:下山量改了,孔型要重新车吗?
答:一般不用。下山量调的是机架标高,不是孔型轮廓。只有落差改动很大,管坯在孔型里的充满度变了,才需要复核孔型深度和开口角。
问:薄壁管的 t/D 到多少算薄?
答:常用界线是 2%。t/D 小于 2%,边缘稳定性明显下降,下山量要取大值,道次也要加。低于 1% 的极薄壁管,光调下山不够,还得改成型方式和孔型圆角。
数据来源:来自公开网络
本文由钢管动力平台整理,同步发布于微信公众号:钢标控