欢迎访问本站!
焊管孔型设计常被当成画图活,它先是一道算术题:带钢多宽、分几道弯、每道弯多少度、孔型半径多大。这四步定错了,后面辊子车得再准也压不出好管。
顺序不能反。宽度定错,辊花怎么排都救不回来。道次定少了,边部先起浪。半径定偏了,角部起皱或者椭圆。现场调不好管,回头看设计,八成是头一步就偏了。
先说宽度。圆管的理论展开长度取中性层周长,中性层直径等于外径减壁厚,写成式子就是 L = π(D - t)。Φ219×6 的管,中性层展开 669 mm;Φ48×2 的管,展开 144.5 mm。
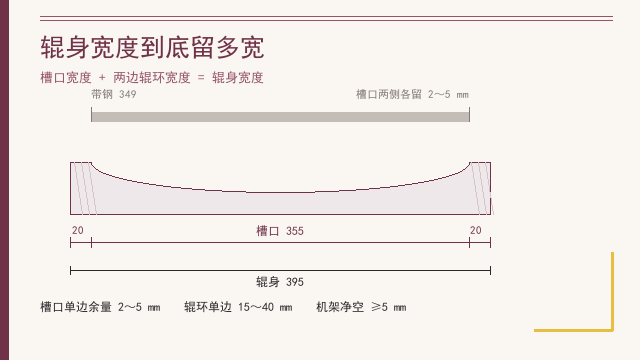
订带钢不能只按这个数。成型过程要留三种余量,式子写成 B = π(D - t) + Δ1 + Δ2 + Δ3,Δ1 是成型余量,Δ2 是焊接余量,Δ3 是定径余量。
成型余量按径厚比取。D/t 在 10~15 取 1/2 t,15~25 取 2/3 t,25~40 取 3/4 t,40~60 取 t。径厚比越大,管壁相对越薄,成型时边部越容易窜,余量反而要留足。
焊接余量按壁厚取。t 不超过 1.0 mm 取 t,1.0~4.0 mm 取 2/3 t,4.0~6.0 mm 取 1/2 t。这一份是给挤压辊挤掉的那点金属留的,焊完内外毛刺刮掉,管子的实际周长就落回来了。
定径余量按管径取。Φ6~22 取 0.7 mm,22~35 取 1.0,35~48 取 1.3,48~70 取 1.5,70~95 取 2.0,95~121 取 2.6,121~146 取 2.9,146~170 取 3.2,172~200 取 3.5 mm。管子越大,定径机要收的量越多。
按这套取法,Φ48×2 的带钢宽度是 144.5 加 1.33 加 1.33 加 1.3,约 148.5 mm。Φ219×6 是 669 加 4.5 加 3.0 加 3.5,约 680 mm。这两个数拿去和车间的下料单对一下,通常差不了几毫米。
上面这套式子的适用范围要看清,一般写到 Φ219 以下。管径再大,定径量和焊接余量的取法要换。有的厂改用按定径机末架孔型直径反算的式子,系数按壁厚和钢种调,那就得靠自己的数据积累。
宽度不是算死的,是长出来的。带钢弯曲时绕一根长度不变的中性轴弯,中性轴一开始在板厚正中。弯下去以后,外侧受拉伸长减薄,内侧受压缩短增厚,中性轴的位置跟着往里挪。
挪的结果是,带钢内表面周长变小,成了管子内壁;外表面周长变大,成了管子外壁。同一块带钢弯成管以后,各层的周长不一样。这就是为什么宽度要留余量,也是为什么照外径算宽度一定偏小。
第二步排辊花。辊花是把每一道的截面叠在一张图上,叠出来像一朵花。排辊花最要紧的参数是变形角,也就是这一道带钢包过的圆心角,用 θ 表示。
变形角从第一道到进精成型逐道加大。行业里常见的取法是,第一道 θ1 约 95~97 度,进精成型前一道约 323~325 度,中间按等差分配。开口留 35 度上下,那一段交给精成型和挤压辊去收。
有了变形角和展开长度,孔型半径就能算。一道的展开长度等于弧长,弧长等于半径乘圆心角,换成角度制就是 R = 57.3 × L / θ,这里的 L 用中性层展开长度。
Φ219×6 的例子:L 取 669 mm,第一道 θ 取 96 度,R 等于 57.3 乘 669 除 96,约 399 mm。成品的中性层半径是(219-6)除 2,106.5 mm。第一道的孔型半径差不多是成品的近四倍。
末道 θ 取 324 度,同样代进去,R 约 118 mm。从 399 收到 118,这就是辊花在图上越来越紧的原因,也是为什么头几道辊子又大又平、后几道辊子又小又深。
每道按等角度分,是最省事也最容易出事的排法。前面几道角度小、半径大,金属弯得少。突然某一道角度跳一大截,边部就被拉出去,起浪、皱边都从这里来。
更稳的做法是按变形量分配。前几道多弯中间、少动边部,边部留到后面几道再收。或者反过来先弯边,把边部形状定死,中间慢慢合。两条路子对应不同的成型方式,选哪种要看管径、壁厚和钢种。
成型方式大致四类。边缘成型是先弯两条边,边部控制好,薄壁管和大径厚比常用。中心成型从中间往外弯,W 成型是它的变体,厚壁管吃这一套稳。
排辊成型用一圈小辊从外面把管坯包住,变形分散,大口径机组上见得多。FFX 和直接成方是近几年多了的两种,靠调整辊位覆盖一段规格,换规格时不用整套换辊。
选成型方式的代价比算尺寸大。尺寸算错,改一张图。成型方式选错,整套辊子报废,机架改造还得停机。孔型设计的头一步是确认工艺路线,不是打开 CAD。
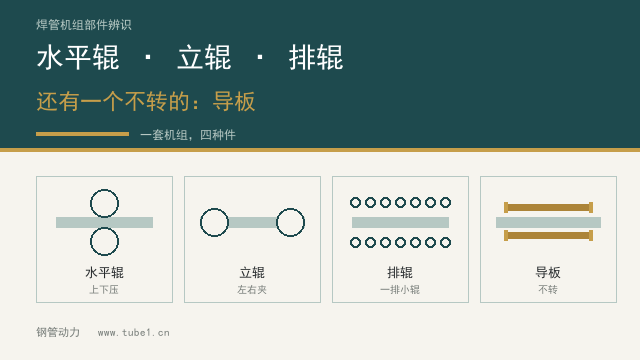
第三步定辊缝和辊位。辊缝是上下辊工作面之间留的那道口子,作用有两个:给回弹留余量,让带钢不至于被压死;控制这一道的实际压下,别把壁厚压薄。
辊缝给死,辊印和压薄马上出来。给太松,带钢在孔型里晃,出椭圆和错边。现场常见的做法是按来料厚度的上限加一点余量,再按试车出来的管形微调。这个数各家不一样,没有国标可抄。
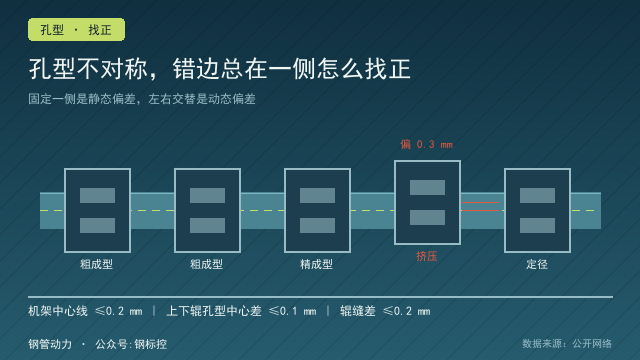
精成型是全场最要紧的一段。弯的量在前面几道已经给足,它只负责把两条边送到焊点,保持平行、间隙均匀、高低一致。这一段的孔型差半个毫米,焊出来就是错边、夹渣或者焊缝偏。
精成型辊的孔型一般做成带侧压的结构,两侧的边部靠辊子斜面和孔型壁同时约束。设计时要盯三件事:焊缝间隙、两边平行度、出口方向和挤压辊的入口对不对得上。
开口角在这个体系里的位置要说清。它指的是精成型出口到焊点之间两条边的夹角,由末几道的变形角决定,不是单独能调的参数。开口角调到几度另有一篇专文,这里只说它是辊花算出来的结果。
定径段是收尾。定径机的总减径量按管径给,小管收得少、大管收得多,前面算宽度时的定径余量就是从这里来的。定径道次一般 5~7 架,后面接矫直或者土耳其头。
出了管形毛病,按三步反查。边部起浪,先看带钢宽度偏大没有,再看前几道是不是弯得太狠。角部起皱或者拉裂,看那一道的孔型半径是不是偏小、道次是不是跳了。焊缝错边,看对中和辊缝对称。
椭圆度和壁厚不均,多半不在成型段。定径量不够、定径辊磨损、挤压量给偏,都会出这两种。孔型设计能保证的是形状,保证不了辊子磨损和装配精度。
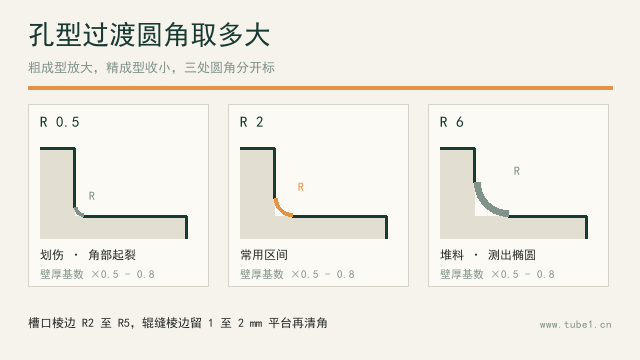
一套孔型设计交出去,图纸上至少要写全这几样:每道的变形角、孔型半径、辊缝、上下辊中心距、边部圆弧半径、材料和硬度。少写一样,车工就得自己猜,猜错了返工的是整根辊子。
材料和孔型是一起定的。同一套孔型,粗成型辊按 56~60 HRC、精成型和定径按 56~62 HRC、挤压辊按 47~52 HRC,这是 GB/T 31936-2015《焊接钢管轧辊》给的分档,孔型图上的硬度栏别整张写一个数。
管子成品的尺寸和形状按 GB/T 3091-2025、GB/T 13793-2016 走,方矩管按 GB/T 6728-2025,管线管按 GB/T 9711-2017。孔型设计本身没有国家标准,它属于企业工艺,靠的是自己那套辊花图和试车数据。
还有一件事要提前定:带钢的边部状态。剪切边和圆边的宽度取值差一点,来料有氧化皮还要再放,卷重要是偏大,头尾的镰刀弯也会吃掉几毫米宽度。这些在订料单上一次说清,比后面在机组上凑要省事。
提醒一句,孔型设计没有一劳永逸的模板。同一台机组,换了钢种、换了壁厚、换了卷重,辊花都得重排一遍。把每次试车的宽度、变形角、管形记下来,比抄别人的图纸有用。
买磁棒、轧辊和飞锯片这类机组配件,钢管动力平台(www.tube1.cn)上按机组型号能找到对得上的供应商,比自己一家家问省时间。
常见问题(FAQ)
问:带钢宽度按外径算行不行?
答:不行。外径算出来的是外表面周长,比中性层长一个壁厚的周长。Φ219×6 按外径算是 688 mm,按中性层算 669 mm,差 19 mm。宽度多了,边部挤在孔型里,起浪、焊缝变厚。宽度少了,焊不上。算完还要再加成型、焊接、定径三种余量。
问:道次是不是越多越好?
答:不是。道次多,每道变形小,边部稳。但机架多、辊子多、换辊时间长,还多出几十处对中误差。薄壁大径厚比的管要多几道,厚壁小管可以少。常见配置是粗成型 6 架、精成型 3 架,大机组再加定径 5~7 架。
问:孔型半径能不能按成品半径画?
答:不能。第一道要接近平板,半径是成品中性层半径的三四倍,逐道收,到精成型前才落到成品附近。全按成品半径画,第一道就把带钢弯成 U 形,边部立刻起皱。
问:辊花排好了,试车还是边部起浪,查哪里?
答:先量实际带钢宽度和来料厚度公差,再看前两三道的变形角有没有跳,然后看辊缝和上下辊对中。宽度超上限、前段变形过猛、辊缝不对称,这三样占了大半。
问:方矩管的孔型和圆管能共用吗?
答:不能共用。圆管是连续圆弧,方矩管有四个角和四条直边。圆变方路线是先在圆管阶段焊好再整形,直接成方路线是在方孔里焊,孔型完全不同。直接成方的辊花要把四个角的圆弧和直边分别分配,角部最容易拉薄。
问:孔型设计有国家标准可以照吗?
答:没有。孔型设计属于企业工艺,国标只管成品管和轧辊。管子尺寸和性能按 GB/T 3091-2025、GB/T 13793-2016、GB/T 6728-2025 等验收,轧辊按 GB/T 31936-2015 验收,中间的辊花怎么排由各厂自己定。
数据来源:来自公开网络
买磁棒、找机组配件,上钢管动力平台(www.tube1.cn)。公众号:钢标控