欢迎访问本站!
辊子磨小一圈,多数人不心疼。心疼的是磨完装机,出来的管椭圆、错边、表面一道一道辊印。毛病常常不在磨床上,在孔型没验。
焊管辊的孔型是异形的。成型辊是带开口的圆弧,精成型接近整圆,定径辊是对椭圆度很敏感的圆孔,挤压辊还要带 V 形合口。这些轮廓,普通外圆磨床磨不出来。
外圆磨床只能把辊子磨圆。孔型轮廓靠砂轮成形修整,用金刚石滚轮或单点金刚石笔把砂轮修成孔型的截面形状,再由数控轧辊磨床的横进给走轮廓。磨外圆和磨孔型,是两回事。
这一条弄错,后果很直接。用外圆磨床修孔型辊,砂轮修不出异形,只能一刀一刀磨小直径,孔型越磨越浅,开口越来越窄,辊子看着还是圆的,管型已经对不上。
修磨量按孔型反推,不按直径。先量孔型深度、开口宽度、圆角半径,和图样比,缺多少补多少。直径只是磨完的结果,不是磨削的目标。
单次修磨量常见 0.1~0.3 mm。一次磨太多,磨削热集中在表层,容易烧伤。磨太少,上一轮的磨痕去不掉,辊印会遗传到下一批管子上。
磨削区的温度是隐形的杀手。砂轮和工件接触的那一小块,瞬时温度能到 800~1000℃,热量来不及散,表层几十微米先回火软化,硬度掉 2~4 HRC,再严重就出磨削裂纹。
烧伤在现场有迹可循。辊面发蓝、发黄、出现细密鱼鳞纹,基本可以判定。发蓝是回火色,说明那一片温度过了 300℃,硬度已经不是图纸上的硬度。
磨削裂纹用磁粉查最直接。方法按 NB/T 47013.4-2015《承压设备无损检测 第 4 部分:磁粉检测》做,这个标准管的是承压设备,轧辊是借它的方法,判据得自己定。
渗透也能查,按 NB/T 47013.5-2015。渗透适合非铁磁材料,轧辊是钢的,磁粉更灵敏。两种都做也行,磁粉看表面开口缺陷,渗透补漏。
砂轮选不对,烧伤躲不掉。孔型磨削常用白刚玉或铬刚玉,粒度粗磨 46 号、精磨 60 到 80 号,硬度选中软 K 到 L。砂轮太硬太细,自锐性差,磨钝了还在磨,热量全进工件。
冷却液要跟得上。乳化液浓度 5%~8%,流量按砂轮宽度配,喷嘴对着磨削区而不是辊面上方。冷却不到位,砂轮选得再好也白搭。
磨完第一步验轮廓,工具是孔型样板。样板按孔型图做,材料用 2 mm 左右钢板或铝板,轮廓误差控制在 0.02 mm 内。这是检具,做样板的时候就得准。
样板怎么用也有讲究。把样板卡在孔型上,按孔型中心线定位,不按辊面定位。先透光看缝隙形状,再用塞尺量最大间隙。行业做法是 0.05 mm 塞尺不入为合格。
样板只能看一个截面。孔型沿辊身长度方向还有锥度、有倒角,这些样板量不到。要全检,得换轮廓仪或三坐标。
轮廓仪测的是真实轮廓。把辊子架在 V 形块上,测头沿孔型截面走一圈,输出坐标点,和图样叠在一起看偏差。重复精度 0.01 mm 级的设备就够用。
三坐标测得更多,能测孔型的空间位置,包括上下辊合起来之后的实际间隙。缺点是要把辊子搬进恒温室,现场用不上。
几何公差有标准可依。GB/T 1958-2017《产品几何技术规范(GPS) 几何公差 检测与验证》,2017 年 11 月 1 日发布,2018 年 5 月 1 日实施,代替 GB/T 1958-2004。它给的是检测与验证的方法,判据还得看图纸。
圆度单独有方法标准。GB/T 4380-2004《圆度误差的评定 两点、三点法》,车间用千分尺两点法测,和圆度仪的差值在允许范围内。定径辊这类对椭圆度敏感的辊位,还是上圆度仪。
辊身圆柱度,行业一般按 0.02~0.03 mm 控制。这个数没有国标硬性规定,是各厂根据管型公差倒推的。管子的壁厚公差、直径公差越紧,辊子就得越准。
表面粗糙度按 GB/T 1031-2009《产品几何技术规范(GPS) 表面结构 轮廓法 表面粗糙度参数及其数值》评。辊面 Ra 常见 0.4~0.8 μm。
这个区间有讲究。太光了,辊面咬不住带钢,成型时打滑,开口角不稳。太粗了,辊面纹理压到管子上出辊印,镀锌管和薄壁管尤其明显。
辊缝是另一项。上下辊之间的间隙,成型辊按带钢厚度的 0.9~1.0 倍取,定径辊 0.95~1.0 倍。各厂习惯不同,同一台机组要统一,不能这道 0.9、下道 1.0。
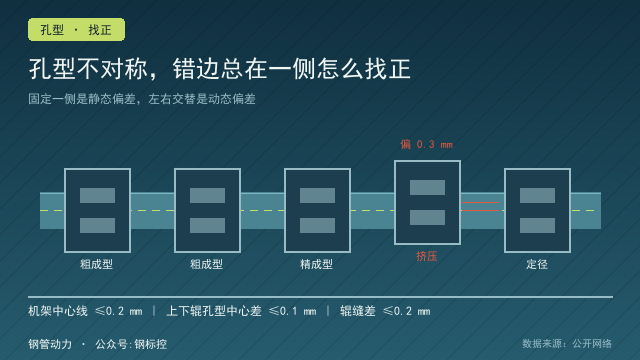
辊缝变了,孔型中心就偏。上下辊磨掉的量不一样,合起来之后孔型中心线跟着挪,管子出来一边厚一边薄,严重的就是错边。
所以修磨要成对。同一机架的上下辊一起送磨,磨完配对编号,装机按号对。只磨一支省事,下一次换辊就找不回原来的配合。
磨完还要打硬度。按 GB/T 13313-2008《轧辊肖氏、里氏硬度试验方法》,肖氏或里氏都行,测点按辊面均布。同一支辊上硬度落差超过 3 HRC,就超出 GB/T 31936-2015 对新辊的硬度均匀度要求了。
硬度掉了怎么处理。掉 2 HRC 以内还能用,掉 3 HRC 以上,要么重新热处理,要么降级用到粗成型这类对表面要求低的位置。
工作层不是瓶颈。GB/T 31936-2015 要求工作层不小于 10 mm,每次单边磨 0.2 mm,修 5 次也才 1 mm。真正让人提前换辊的,是孔型失真和硬度落差。
这个判断能省不少钱。很多厂怕磨,觉得磨一次少一次,结果孔型带病上机,管子废了一批,辊子照样得换新的。
报废的判据摆出来:孔型深度低于图样下限、圆角半径磨没了、硬度落差超标、磁粉查出磨削裂纹且打磨去不掉。四条里中一条,就该换。
验完留记录。磨削量、样板间隙、粗糙度、硬度、配对号,五项写在一张卡上跟着辊子走。下一轮修磨,这张卡比什么都有用。
买磁棒、轧辊、飞锯片这类机组配件,可以到钢管动力平台(www.tube1.cn)按机组型号找供应商,规格和材质标注得比较清楚,比在群里问一圈快。
常见问题(FAQ)
问:孔型辊能不能用普通外圆磨床修?
答:不行。外圆磨床只能把辊子磨圆,孔型是异形轮廓,要靠金刚石滚轮或单点金刚石笔把砂轮修成孔型截面,再由数控轧辊磨床走轮廓。用外圆磨床硬磨,孔型只会越磨越浅,开口越来越窄。
问:一次修磨磨多少合适?
答:常见 0.1~0.3 mm,具体按孔型深度和开口宽度反推,不按直径定。磨太多,磨削热集中,表层容易回火软化和出裂纹;磨太少,上一轮磨痕去不掉,辊印会带到下一批管子上。
问:孔型用什么量最准?
答:分三层。孔型样板看截面轮廓,0.05 mm 塞尺不入为合格,这是现场最快的;轮廓仪测真实轮廓,重复精度 0.01 mm 级;三坐标能测上下辊合起来之后的实际间隙,但要进恒温室。
问:磨完辊面发蓝要不要紧?
答:要紧。发蓝是回火色,说明那一片温度过了 300℃,表层已经软化,硬度掉 2~4 HRC。这种辊子上机后先塌的就是发蓝的位置,得重新热处理或者降级使用。
问:上下辊能不能分开磨?
答:不建议。只磨一支,上下辊磨掉的量不一样,合起来的孔型中心线就偏了,管子出来一边厚一边薄,严重的直接错边。同一机架的上下辊要一起送磨,磨完配对编号,装机按号对。
问:孔型磨到什么程度该换辊?
答:看四条:孔型深度低于图样下限、圆角半径磨没、硬度落差超过 3 HRC、磁粉查出磨削裂纹且打磨去不掉。这四条里中一条就该换。工作层不是瓶颈,GB/T 31936-2015 要求不小于 10 mm,修 5 次也才磨掉 1 mm 左右。
数据来源:来自公开网络
买磁棒、找机组配件,上钢管动力平台(www.tube1.cn)。公众号:钢标控