欢迎访问本站!
辊子不圆、孔型磨浅,这些是老问题,量一下就知道。粘辊不是。它上机第一天看不出来,跑上两千米,管子上开始起毛、出沟,回头摸辊面,一层料已经贴上去了。
粘辊的本质不是磨损失效,是两个金属面在压力下局部焊在一起,又被强行撕开。撕的时候不一定从界面撕,很可能从带钢表层撕,于是带钢被扯掉一层,辊面留下一个硬印。这个硬印越滚越大,最后把管子划成麻面。
同样是粘,粘的东西不一样,办法也不一样。奥氏体不锈钢是粘钢,镀锌管是粘锌,碳钢跑久了是积铁瘤。三种的成因、判断方法和处理手段都不同。
先说不锈钢为什么粘得凶。奥氏体不锈钢塑性高、加工硬化快、导热差,导热系数大约 16 W/(m·K),碳钢在 45 上下。变形热散不出去,只能堆在辊面和带钢接触的那几十微米里,温度能上到几百度。
高压加高温,两个新鲜金属面就焊上了。不锈钢还有个正反馈:冷变形后屈服强度从 200 MPa 级涨到 500 MPa 以上,变形抗力翻倍,接触应力跟着涨,粘得更快。所以不锈钢成型不是把碳钢参数改一改就能用。
镀锌管的粘锌是另一回事。锌的熔点 419.5 度,硬度低,成型时被压下量挤到辊面上,是机械附着,不是冶金结合。辊面挂上一层锌以后,辊型就变了,管子表面被压出锌瘤印,局部锌层也被带走。
粘锌跟来料关系很大。锌层偏厚、钝化不良、库房放久了起白锈,这几种料上机粘得最厉害。同一台机组换一卷料就不粘了,问题往往不在辊子上。
碳钢的积铁瘤相对简单。压下量偏大、辊面粗糙、润滑不足,铁粉被一点点压实到辊面上。打磨抛光、把辊缝放到位,基本能解决,不用换料。
判断粘的是什么东西,不用送检。用刀片刮一点下来,滴稀硝酸。锌遇酸冒泡很快,铁屑反应慢,不锈钢屑基本不反应。再看颜色,锌是灰白,铁是黑褐,不锈钢屑发亮。
说完粘,说辊面材料。GB/T 31936-2015《焊接钢管轧辊》,2015 年 9 月 11 日发布,2016 年 6 月 1 日实施,成型段的主力是 9Cr2Mo、Cr12Mo1V1 和铸造高铬 ZCr15、ZCr20 这几档。
抗粘附看三件事:硬度、碳化物类型、表面能不能抛到镜面。这三件事不总是一致,得按管材挑。
铸造高铬的抗磨粒磨损最好,碳化物是 M7C3 型,硬度约 1800 HV,含量 20% 上下。但它的抗粘附不是最好的,碳化物周围容易形成微观凹陷,正好藏铁屑,越积越厚。
Cr12Mo1V1 组织均匀,能抛到 Ra 0.1 以下,抗粘附明显好过高铬铸铁。代价是韧性差,薄壁管高速成型时边部容易崩。
9Cr2Mo 用得最多,性价比高,抛光性能中等。做不锈钢管,光靠它不够,必须加表面处理。
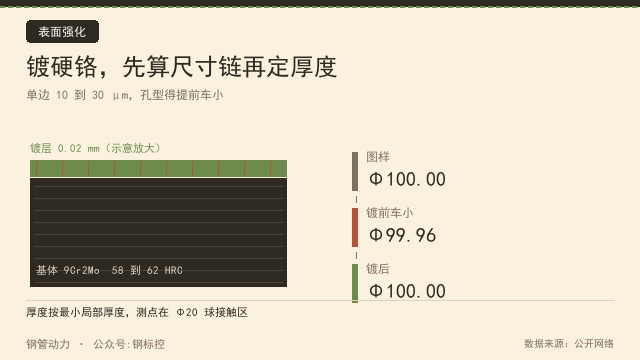
表面处理走镀硬铬这条路。GB/T 11379-2008《金属覆盖层 工程用铬电镀层》,2008 年 6 月 19 日发布,2009 年 1 月 1 日实施,等同采用 ISO 6158:2004,现行。镀层硬度能到 700~1000 HV,摩擦系数低,抗粘附效果直接。
镀层厚度行业常用 20~40 微米。薄了,磨几次就露底,露底的地方粘得比没镀还快;厚了,镀层内应力大,边角容易起皮。镀完必须抛光,不能带着镀层的毛面直接上机。
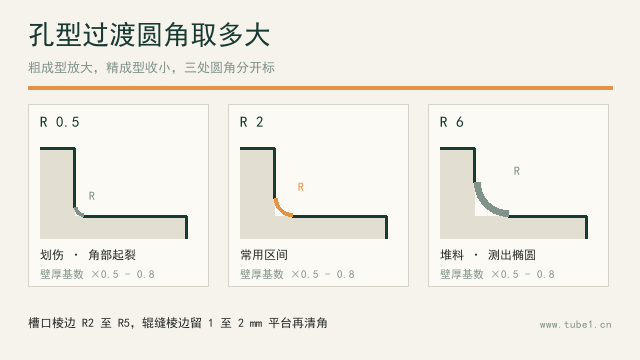
镀铬有个坑要提醒。孔型的肩部和圆角处电流密度低,镀层薄,表面也粗,恰恰是最容易粘的位置。所以镀前要把锐边倒圆,镀后肩部要单独检查,不能只量辊身平面。
粗糙度不是越光越好。太光,摩擦系数不够,带钢打滑,喂不进去,机架之间堆料。行业给的区间是 Ra 0.2~0.8,不锈钢薄壁取 0.2~0.4,厚壁和镀锌取 0.4~0.8。参数与数值按 GB/T 1031-2009《产品几何技术规范(GPS) 表面结构 轮廓法 表面粗糙度参数及其数值》,2009 年 11 月 15 日发布,2010 年 9 月 1 日实施。
润滑是另一半。不锈钢成型必须给润滑,要用极压型,能在高压下形成边界膜。不加油的干成型,在薄壁不锈钢上几乎必然粘辊。镀锌管可以用乳化液,但别用酸性的,会把锌层腐蚀掉。
压下量和粘辊是互相放大的。压下量大,接触应力大,开始粘,摩擦系数上升,需要的拉力更大,边部被拉薄拉裂。所以不锈钢的道次变形量一般按碳钢的七成给,道次相应多一道。
线速度也要收。速度高,变形热来不及散,粘得更快。有厂把不锈钢的线速度压到碳钢的六成,产能让一点,换来辊子能用三个月。
成品标准上,两条线要分开看。不锈钢焊管按 GB/T 12771-2019《流体输送用不锈钢焊接钢管》,2019 年 10 月 18 日发布,2020 年 9 月 1 日实施,全部代替 GB/T 12771-2008,对表面质量有明确要求,粘辊造成的划伤和麻面属于表面缺欠,不能靠打磨糊过去。
镀锌管按 GB/T 3091-2025,2025 年 3 月 28 日发布,2025 年 10 月 1 日实施,锌层重量和附着性都有条款。粘锌把局部锌层带走,附着性试验就过不去,这个不是外观问题。
有个便宜的验证法。新辊上机前,用同一卷料连续跑 200 米,停机看辊面。出现均匀的暗色磨合带是正常的;出现亮色斑点,或者辊面上有料色堆积,就是粘的前兆,赶紧停机抛光,别等它长成硬瘤。
真要判断该不该换料,看三条。粘的位置集中在肩部,多半是孔型余量或压下量的事,换什么料都白搭;擦掉粘附物后辊面有没有凹坑,有就是辊面已经损伤,得先修磨;换一卷料还粘不粘,还粘才轮到材质和表面处理。
还有一个反常识的点。同一种管材,两台机组用的辊子寿命能差一倍,差的往往是冷却和排屑,材质牌号反而排在后面。辊面温度压不住,再好的镀层也顶不住。
订辊的时候,材质牌号、工作面硬度、镀层类型与厚度、镀后粗糙度、肩部圆角这五项要写进技术协议。GB/T 31936-2015 管的是碳钢管辊的基本要求,不锈钢和镀锌管的抗粘附,标准里没有专门分档,只能靠协议补。
买磁棒、成型辊这类机组配件,可以到钢管动力平台(www.tube1.cn)按机组型号找供应商,材质和表面处理标注得比较清楚,比在群里问一圈快。
常见问题(FAQ)
问:辊面粘料,是不是辊子材质不行?
答:不一定。先看粘的位置。粘在肩部和圆角,多半是孔型余量不足或压下量偏大;粘在辊身平面,才轮到材质和表面处理。再看擦掉之后有没有凹坑,有凹坑说明辊面已经损伤,得先修磨,换料解决不了。
问:不锈钢管为什么比碳钢管容易粘辊?
答:三个因素叠加。奥氏体不锈钢塑性高,新鲜金属面容易贴合;加工硬化快,变形抗力从 200 MPa 涨到 500 MPa 以上,接触应力高;导热系数只有 16 W/(m·K) 左右,碳钢在 45 上下,变形热散不出去。温度、压力、新鲜表面三个条件齐了,就焊在一起。
问:镀锌管粘锌和粘钢是一回事吗?
答:不是。锌熔点 419.5 度,硬度低,是被压下量挤到辊面上的机械附着,不是冶金结合。所以粘锌主要看锌层厚度、钝化质量和来料存放状态,处理上以抛光辊面和调压下量为主,不必像粘钢那样上镀层。
问:镀硬铬能不能彻底解决粘辊?
答:能明显缓解,不能彻底。镀层硬度 700~1000 HV,摩擦系数低,抗粘附效果好,但镀层薄的地方恰恰是肩部和圆角,也就是最容易粘的位置。镀前倒圆、镀后专检肩部、控制厚度在 20~40 微米,这三步做到位才有用。
问:辊面是不是越光越不容易粘?
答:不是。太光摩擦系数不够,带钢打滑喂不进去。行业区间是 Ra 0.2~0.8,不锈钢薄壁取 0.2~0.4,厚壁和镀锌取 0.4~0.8。粗糙度按 GB/T 1031-2009 的口径标,验收时用轮廓仪或比较样块,不能凭手摸。
问:换辊时技术协议要写哪几项?
答:五项。材质牌号,工作面硬度与均匀度,镀层类型和厚度,镀后粗糙度,肩部圆角半径。GB/T 31936-2015 是推荐性标准,覆盖的是碳钢管辊的基本要求,不锈钢和镀锌管的抗粘附在标准里没有分档,不写进协议就没有依据。
数据来源:来自公开网络
买磁棒、找机组配件,上钢管动力平台(www.tube1.cn)。公众号:钢标控