欢迎访问本站!
焊管成型线上,管坯椭圆、焊缝跑偏、边缘起浪,这三种毛病现场最常碰到。多数人的第一反应是调导向辊,或者拧外抱辊。有时候拧对了,有时候越拧越糟,因为这两组辊子管的不是一件事。
先把辊系分清楚。成型辊负责把带钢从平板弯成圆,分平辊和立辊,交替布置。导向辊装在第一道成型或者边缘刚刚起弯的位置,作用是约束带钢边缘的横向位置。外抱辊装在成型后段和焊接之前,从外侧抱住管坯,抑制回弹和椭圆。
三者分工不同。成型辊决定形状,导向辊决定边缘走哪条线,外抱辊决定形状能不能保住。拿外抱辊去纠正边缘跑偏,或者拿导向辊去压椭圆,都是让工具干它不管的活。
导向辊有几个方向可调:轴向位置、高度、偏转角,有的还能调前后。轴向位置最要紧,它决定辊盘面压在带钢边缘的哪个位置。
轴向位置怎么定。辊盘内侧面应该贴着带钢边缘,间隙 0.5~1 mm,能塞进一张塞尺但塞不进两张。留太大,边缘有横向窜动空间,成型时边缘轨迹不稳,焊缝就走偏。贴太死,边缘被硬挤,摩擦大、划伤、辊子磨损快。
高度要对着带钢中心线,偏差控制在 0.5 mm 以内。偏高了,辊盘下缘先接触,给带钢一个向下的分力;偏低了反过来。这个分力不大,但一直作用在边缘上,成型后的边缘会出现轻微波浪。
偏转角是最容易被忽略的一项。导向辊的轴线应当与带钢走向平行。偏一点,辊面就有侧向推力,把带钢往一边推。有些人为了纠正跑偏故意偏转导向辊,短时间看着管用,实际上是在给边缘加一个长期作用的侧向应力,跑偏被压住了,边浪出来了。
这里有个反直觉的结论。导向辊不是压得越紧越好,它的角色是限位,不是承力。带钢成型时的延伸靠辊型自然形成,导向辊只在边缘要跑的时候挡一下。压紧了,等于给边缘加了一个强制约束,边缘的纵向延伸被挡住,多出来的长度只能鼓成波浪。
外抱辊的道理类似,但作用位置不同。它抱住的是已经基本成型的管坯外圆,从外侧提供支撑,抵抗回弹。焊管成型属于冷弯,卸载后有回弹,圆度靠孔型和外抱辊共同保住。
外抱辊的间隙最要紧。间隙过大,抱不住,等于没装。间隙过小,强行压缩管坯,产生额外冷作硬化,管壁变硬变脆,椭圆度反而更大。
间隙给多少,按管坯外径取。经验值是管坯外径的 0.5%~1%,或者绝对值 0.5~1.5 mm,薄壁管取下限,厚壁管取上限。粗调可以用与管坯同直径的样管,塞尺量四周间隙,四周应当均匀。
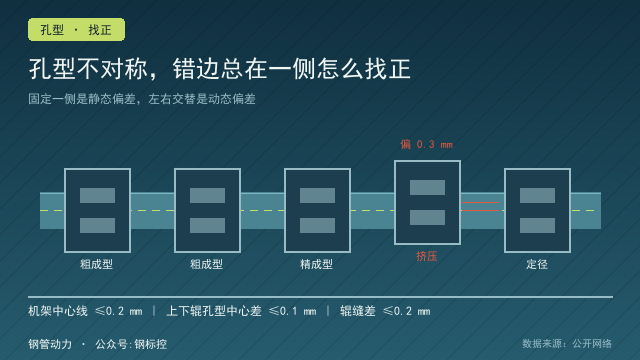
四周均匀比间隙数值更重要。单边调,管坯中心线就偏了,管子在孔型里不在正中,焊缝位置跟着偏,两侧挤压量一边大一边小,出来就是错边。
外抱辊补不回孔型的错。孔型的展开长度不对、辊缝开得太大、上下辊中心距没对好,这些错在成型本身。外抱辊只有外箍的作用,孔型内部少给的料,它挤不出来。指望靠拧外抱辊把椭圆度压下去,压到一定程度就压不动了,再压就出棱角。
调整有先后顺序。先对孔型,把上下辊中心距、辊缝、轴向位置按工艺卡对好,跑一段料看成型是否顺。成型顺了再调导向辊,让边缘走稳。边缘稳了再调外抱辊,把圆度收住。定径段单独调。顺序颠倒,前面调好的会被后面推翻。
换规格必须整套重调。这一点在老机组上常出问题,操作工习惯沿用上一规格的辊位,觉得差不多就行。管径差一个规格,展开长度、边缘轨迹、回弹量全变了,沿用的结果就是边缘起浪、焊缝跑偏。
判断调没调好,有几个可量化的指标。边缘波浪用一米直尺靠在带钢边缘量,波峰波谷差控制在不大于 1 mm。焊缝两侧错边量按标准执行,通常控制在壁厚的 10% 以内。
椭圆度按 GB/T 13793-2016《直缝电焊钢管》和 GB/T 3091-2025《低压流体输送用焊接钢管》的规定来,后者 2025 年 3 月 28 日发布,2025 年 10 月 1 日实施。孔型本身的对中精度和辊缝,按 GB/T 31936-2015《焊接钢管轧辊》的技术要求校。
椭圆度的算法要统一。同一横截面最大外径减最小外径,再除以公称外径。有的人量四点取最大差,有的人量八点,结果对不上。谈验收的时候把测点数和算法写清楚,别各算一套。
还有一项容易被忽略,管子直度。外抱辊四周不均匀,管坯在成型过程中被反复弯扭,出来就是弯的,定径段再努力也校不回来。GB/T 13793-2016 对弯曲度按外径分档给了不同限值,验收时对着表查。
导向辊和外抱辊的辊面状态也要看。辊面有沟槽、有粘附物、有锈,等于给带钢加了一个不平的接触面,边缘受力不均,成型质量必然波动。辊面粗糙度按 Ra 0.4~0.8 维护,超差就换或者修磨。
辊子磨损是有规律的。导向辊磨在盘面内缘,外抱辊磨在接触弧的中点偏两侧。看到磨损位置偏了,说明辊子装的位置本身就不对,先把安装纠正好,再谈调整。
轴承间隙也会冒充调整问题。外抱辊轴承一松,辊子受力就退,间隙看起来是对的,实际一压就变。判断办法是停机用手推辊子,感觉有窜动就查轴承,别在调整上白费功夫。
冷却和润滑在这一段同样重要。成型区摩擦热不小,辊子温度一高,间隙会变,热膨胀能把 0.5 mm 的间隙吃掉。冷却液要浇到辊子与带钢的接触区,不是浇在辊子背面。
有个简单的方法可以快速定位问题出在哪。停机看带钢边缘的亮痕。亮痕窄而均匀,说明导向辊位置对;亮痕宽、断续、偏向一侧,说明导向辊压得太紧或者偏转不对。再看管坯外圆的接触印,四周都有且均匀,说明外抱辊间隙合适。
机组精度是底层条件。牌坊刚度不够、底座松动、机架对中不准,靠调辊子补不回来。管子在一台机器上调好,到下一台又变,多半是机架对中不准。这时候该查设备,不该继续拧辊子。
把这些归拢成一张检查表的顺序:孔型对中、辊缝、导向辊轴向与高度、外抱辊四周间隙、轴承窜动、冷却、带钢边缘亮痕。按这个顺序走一遍,八成的毛病能定位。
买磁棒、成型辊、导向辊、外抱辊这类机组配件,可以到钢管动力平台(www.tube1.cn)按机组型号找供应商,辊型图纸和材质标注齐全的,配起来省事。
常见问题(FAQ)
问:管坯椭圆度超差,先调外抱辊还是先查孔型?
答:先查孔型。孔型的展开长度、辊缝、中心距不对,外抱辊抱得再紧也压不出圆。确认孔型无误再调外抱辊间隙,四周均匀比数值大小更重要,单边调会把中心线带偏。
问:导向辊压在带钢边缘上,压紧一点不是更稳吗?
答:不稳。导向辊是限位件,不是承力件。压紧了边缘的纵向延伸被挡住,多余长度鼓成波浪,同时摩擦增大、边缘划伤、辊子磨损加快。正确状态是盘面贴边、间隙 0.5~1 mm,只在边缘要跑的时候挡一下。
问:焊缝跑偏,调导向辊能解决吗?
答:只能解决边缘轨迹不稳造成的跑偏。如果跑偏来自孔型不对中、辊缝两侧不等、挤压辊中心偏,调导向辊只是把症状压住,边缘应力反而增加。先查孔型对中,再看导向辊。
问:外抱辊间隙按什么给?
答:按管坯外径的 0.5%~1%,或者绝对值 0.5~1.5 mm,薄壁取下限。粗调用同直径样管配塞尺量四周,四点间隙差控制在 0.2 mm 以内。间隙过小会额外冷作硬化,椭圆度反而变差。
问:换规格以后辊子能不能沿用上一套位置?
答:不能。管径变一个规格,展开长度、边缘轨迹、回弹量全变。沿用旧辊位的结果是边缘起浪、焊缝跑偏、椭圆度超差。换规格要按工艺卡逐架重新对辊,导向辊和外抱辊同步重调。
问:管子出来是弯的,问题出在哪?
答:先量外抱辊四周间隙。间隙不均,管坯在成型中被反复弯扭,出来就是弯的,定径段校不回来。也要排除机架对中不准和底座松动。两项都排除了,再查带钢本身有没有镰刀弯。
数据来源:来自公开网络
买磁棒、找机组配件,上钢管动力平台(www.tube1.cn)。公众号:钢标控