欢迎访问本站!
不锈钢管热定径,辊子用 9Cr2Mo,两周下来孔型塌了,辊面一片龟裂。换成 4Cr5MoSiV1,同样的工况用三个月。不是 9Cr2Mo 不好,是它不适合在 600 度以上工作。
冷辊和热辊考的东西不一样。冷成型靠硬度加耐磨,辊面几十度,硬度不降;热态定径的辊面要跟 700 到 900 度的管子接触,靠的是红硬性、热强性和抗激冷激热。GB/T 31936-2015 在轧辊性能要求里专门写了一句:在特殊条件下工作的轧辊还应有一定的红硬性、热强性和耐激冷激热性,比如焊接钢管挤压轧辊和热定径轧辊。
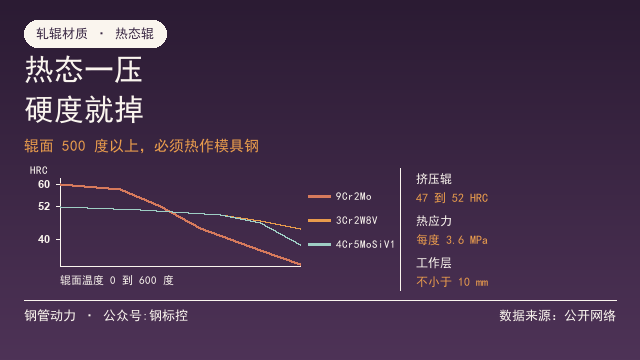
按辊面温度分档,选材就不乱了。200 度以下,9Cr2Mo、Cr12MoV 都能用;200 到 400 度,硬度开始往下走,要看回火稳定性;500 度以上,必须热作模具钢。
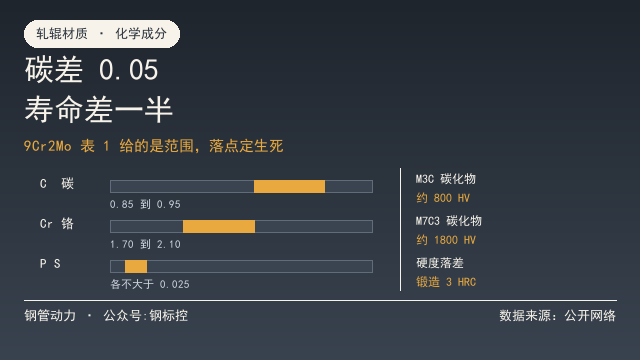
9Cr2Mo 的短板在回火抗力。碳 0.85 到 0.95、铬 1.70 到 2.10,淬火 820 到 860 度,回火 100 到 300 度,出来 56 到 60 HRC,淬硬层能做到 10 mm 以上。可回火温度一上 400 度,硬度掉得很快,热态下工作面软了,磨损挡不住。
3Cr2W8V 是传统的热作钢。碳 0.30 到 0.40、钨 7.50 到 9.00、铬 2.20 到 2.70,淬火 1050 到 1100 度油淬,硬度 49 到 52 HRC。回火 150、200、300、400 度,硬度依次是 52、51、50、49 HRC,红硬性确实好。
但 3Cr2W8V 有它的毛病。韧性和耐磨性都一般,钨加到 8% 没完全发挥作用,铬含量低,高温抗氧化和抗熔融金属冲蚀的能力不如铬系热作钢。实际寿命大约只有 4Cr5MoSiV1 的三成,新机组越来越少用。
4Cr5MoSiV1 是现在热态辊的主流。碳 0.32 到 0.45、铬 4.75 到 5.50、钼 1.10 到 1.75、钒 0.80 到 1.20,抗热裂性能好,回火稳定性够用。GB/T 31936-2015 把挤压上辊和两辊式挤压辊的硬度定在 47 到 52 HRC,思路就是这个,回火工艺见挤压辊用4Cr5MoSiV1,回火要几次。
硬度为什么要往低定。热态下硬度高,抗热裂就弱。辊面被管子和冷却水交替激冷激热,表层和心部的温差能有 200 到 300 度。热应力按弹性模量、线膨胀系数和温差算,每 1 度温差大约 3.6 MPa,300 度就是 1000 MPa 上下,远超材料的高温屈服强度。硬度留点余地,塑性变形能吃掉一部分应力。
挤压辊和热定径辊的取舍一样。挤压辊还要承受焊接高温和冷却水的激冷,硬度压到 47 到 52 HRC;热定径辊温度稍低但接触时间长,硬度可以取上限。这条逻辑在挤压辊为什么不能做得太硬里说得更细。
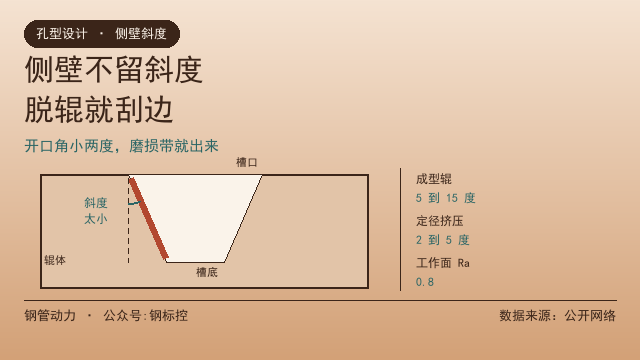
孔型设计要跟着材质走。热态辊的孔型在冷态要车小,按热膨胀量补,补多少看辊面温度和辊径。材质换成热作钢以后,热膨胀系数跟 9Cr2Mo 不一样,补偿量要重算,照抄老图纸会出问题。
冷却水的给法也不同。冷辊怕水量不足,热辊怕局部激冷。水要沿辊面均匀分布,别让一股水直冲孔型槽底,那样热应力集中,龟裂就从冲水的位置开始。内冷比外冷对称,条件允许优先内冷。
验收口径照旧用 31936。同一根辊硬度落差锻造不超过 3 HRC、铸造不超过 2 HRC,全辊均匀度锻造 3 HRC、铸造 4 HRC;工作层不小于 10 mm;抗拉强度锻造辊不低于 700 MPa、铸造辊不低于 500 MPa;冲击吸收能量不低于 30 kJ/m2。
换材质不是万能的。热定径辊的寿命一半靠材料,一半靠冷却和使用。水量、水压、喷嘴角度不对,好材料也扛不住;管子温度超了工艺窗口,辊面一样塌。选材之前先把工况摸清楚,比直接换贵料省钱。
材质选型的整体逻辑,见焊管轧辊材质怎么选,硬度配到多少。
辊面温度决定材质,这条顺序别倒过来。先问辊子要多热,再问用哪种钢,最后才谈价格。反过来先看价格选料,用两个月换一套辊,账算下来更贵。
手上有热定径辊用不住、辊面龟裂或者孔型塌陷的情况,可以把材质、辊面实测温度、冷却方式和寿命发到钢管动力,同行帮着判断是选材还是冷却的问题。要定制热态轧辊或者找替代材质,也可以在钢管动力发布需求信息,写清管径、壁厚、辊面温度和月用量,对接更准。
常见问题(FAQ)
问:热定径辊能不能用 9Cr2Mo?
答:辊面 200 度以下可以。上了 400 度硬度掉得快,工作面变软,磨损和龟裂都挡不住。
问:3Cr2W8V 和 4Cr5MoSiV1 怎么选?
答:3Cr2W8V 红硬性好,回火 400 度还有 49 HRC,但韧性和耐磨性一般,寿命大约只有 4Cr5MoSiV1 的三成,新机组多用 4Cr5MoSiV1。
问:热态辊的硬度为什么定得低?
答:抗热裂。辊面激冷激热,温差 200 到 300 度,热应力能到 1000 MPa 量级,硬度留余地,塑性变形能吃掉一部分应力。
问:热定径辊的孔型要不要车小?
答:要。按热膨胀量在冷态留补偿,材质换成热作钢以后热膨胀系数变了,补偿量要重算。
问:冷却水怎么给?
答:沿辊面均匀分布,不要让一股水直冲槽底。局部激冷会造成热应力集中,龟裂从冲水位置起。条件允许用内冷。
问:热态辊验收看哪几项?
答:GB/T 31936-2015,硬度均匀度锻造 3 HRC、铸造 4 HRC,工作层不小于 10 mm,抗拉强度和冲击吸收能量按规定分档。
数据来源:来自公开网络
钢管动力 · 公众号:钢标控