欢迎访问本站!
挤压辊的工作温度高、受力集中,材料多数走热作模具钢这条路,4Cr5MoSiV1 是其中用得最普遍的一个牌号。它相当于 ASTM A681 里的 H13,属中合金铬钼系热作模具钢,韧性好、热强性与热疲劳性能都不错,还能空冷淬硬,热处理变形小。但这个材料有个硬规矩:淬火之后不能只回火一次。
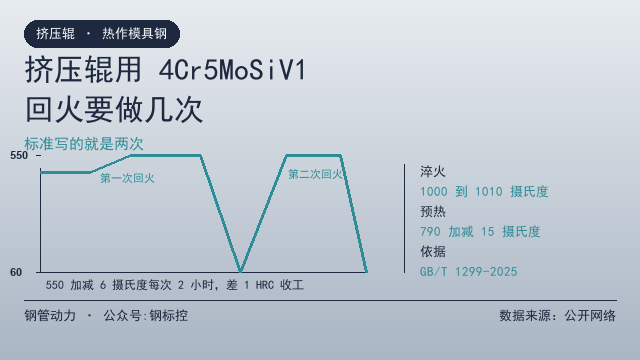
先说依据。工模具钢的现行国家标准是 GB/T 1299-2025《工模具钢》,2025 年 10 月 31 日发布、2026 年 5 月 1 日实施,全部代替了 GB/T 1299-2014 与 GB/T 33811-2017。这一版里对 4Cr5MoSiV1 的试样热处理制度写得很明确:790 加减 15 摄氏度预热,1010 摄氏度(可控气氛)加减 6 摄氏度或 1000 摄氏度(盐浴)加热,保温 5 到 15 分钟油冷,然后 550 加减 6 摄氏度回火两次,每次 2 小时。
标准为什么要写两次?这与高合金钢的淬火组织直接相关。4Cr5MoSiV1 的合金元素总量高,淬火冷却到室温时并不能全部转成马氏体,组织中会留下相当比例的残余奥氏体,H13 类材料淬火态残余奥氏体量大致在百分之十几的水平。
第一次回火的作用是让马氏体分解、析出细小碳化物并消除一部分内应力,同时使一部分残余奥氏体在回火后的冷却过程中转变为马氏体。问题就出在这里:这些新生成的马氏体是未经回火的,硬度高但极脆,还带着新的组织应力。
如果就此收工,辊子在精加工或者上机初期很容易出问题。一是尺寸不稳定,残余奥氏体继续转变会让外径缓慢胀缩;二是脆性区域在接触应力下成为裂纹源,早期剥落往往从这里起步,成因分析可参见焊管轧辊剥落的原因。
第二次回火正是为了解决这件事。它把一次回火冷却中新生成的马氏体再回火一次,同时让残余奥氏体进一步转变并被充分回火。经过两次回火,组织才真正稳定下来,韧性与尺寸稳定性到位。
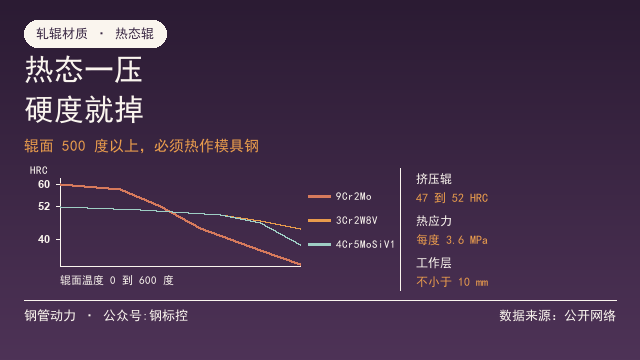
这里要留意一个概念叫二次硬化。4Cr5MoSiV1 含有钼 1.1 到 1.75、钒 0.8 到 1.2,在 500 到 550 摄氏度回火时会析出细小的 MC 型碳化物,硬度不降反升,出现二次硬化峰。所以它的回火温度不是压低而是抬高,通常取 550 到 600 摄氏度,回火后硬度反而能回到 48 到 52 HRC。
但也正因为如此,回火温度的窗口很窄。温度低于 540 摄氏度,残余奥氏体转变不充分,硬度偏高但韧性不足;高于 600 摄氏度,碳化物开始聚集长大,硬度掉得快。控制精度按标准建议应在正负 6 摄氏度以内,炉温均匀性差的箱式炉做这个材料会比较吃力。
回火之后的冷却方式同样不能随便。铬钼钒系热作模具钢在 375 到 575 摄氏度区间存在回火脆性倾向,缓慢通过这个温度段会让冲击韧性明显下降。因此回火出炉后一般采取空冷,重要件用油冷,关键是别在脆性区里拖。
另一个常被忽略的环节是预热。4Cr5MoSiV1 的导热性一般,直接从室温进淬火温度,内外温差带来的热应力足以让它开裂。标准规定的是 790 加减 15 摄氏度一次预热;截面大的挤压辊还应当在 550 到 650 摄氏度再增一次预热水准的均热,也就是行业里说的二次预热。
那么到底几次够?答案是至少两次,重要件做三次。第三次回火的必要性可以用一个简单判据判断:第三次回火后与前一次的硬度差值在 1 HRC 以内,说明组织已经稳定,不必再做第三次;如果差值超过 1 HRC,就说明前两次还没把残余奥氏体转干净,必须补做。
这个判据在车间里很好用,成本也不高。每次回火结束冷却到室温后,按 GB/T 230.1-2018《金属材料 洛氏硬度试验 第 1 部分:试验方法》打三点取平均;装配前再按 GB/T 13313-2008《轧辊肖氏、里氏硬度试验方法》在辊面做一次复核,两组数据应当能对照起来。
这里提醒一句,辊面用的是肖氏或者里氏硬度,与我们常说的洛氏不是一回事,两者之间有换算关系但并非线性。现场的取值习惯可参见轧辊硬度现场怎么测,里氏还是肖氏,别把两种标值直接混着写。
材料本身的成分区间也要核对清楚。GB/T 1299-2025 中 4Cr5MoSiV1 的含碳量为 0.32 到 0.45,铬 4.75 到 5.5,钼 1.1 到 1.75,钒 0.8 到 1.2,磷、硫分别不大于 0.025 和 0.020,冶炼方法要求真空脱气,退火交货状态的硬度不大于 229 HBW。来料复验时如果发现钼、钒走下限,二次硬化能力会明显变弱,回火温度就要往下调 10 到 20 摄氏度。
显微组织的验收同样有据可依。热作模具钢的显微组织评级可以参照 JB/T 8420-2008《热作模具钢显微组织评级》,重点是看回火索氏体的均匀程度与碳化物的分布形态。组织评级合格但冲击值偏低的情况并不少见,关键件应当补做冲击试验。
需要强调的是,挤压辊的硬度目标并非越高越好。它的工作面要承受焊接区的挤压相变,过硬会带来对口错边敏感性上升、容易崩边等问题,为什么不宜做太硬,另有专文讲过,见挤压辊为什么不能做得太硬。通常把挤压辊的工作硬度定在 48 到 52 HRC,兼顾抗回火软化能力与抗崩性。
如果拿它与传统的冷作轧辊钢做对比,两条路线的热处理逻辑完全不同。9Cr2Mo 走的是高碳低温回火,追求的是高硬度与高耐磨;4Cr5MoSiV1 走的是中碳二次硬化,追求的是高温下不软化。选择依据见轧辊选9Cr2Mo还是Cr12MoV。
还有一种情况需要区分:事后想提高辊面耐磨性而做表面强化,那属于另外的工艺路线,与整体回火不是一回事,参见轧辊除了镀铬,还能怎么强化。两条路线可以叠加,但顺序上一定是先完成整体调质,再做表面处理。
最后说一句容易被绕开的细节:回火必须一次做完再进精加工。有的车间为了抢工期,先粗磨到成品尺寸附近,剩一点点余量等回火后精磨,这是合理的;但如果把淬火状态的辊直接磨到成品尺寸再回火,回火过程中的尺寸变化足以让它报废。留多少余量合适,可以结合挤压辊孔型,挤压量定多少里的受力分析一起算。
把这些步骤排成一张卡片,贴在热处理车间墙上,比口头交代管用得多。挤压辊的回火次数看着是小细节,赔进去的往往是整副辊的寿命,以及停机更换的两三个班。如果你的热处理外包单位对二次回火有异议,或者想找能出具完整回火曲线报告的厂家,可以到钢管动力发一条需求,同行会把做法和价格一起报上来。有经验的师傅也可以到钢管动力补充你们车间的参数。
常见问题(FAQ)
问:4Cr5MoSiV1 挤压辊最少要回火几次?
答:至少两次。标准 GB/T 1299-2025 的试样热处理制度明确规定 550 加减 6 摄氏度回火两次,每次 2 小时。
问:为什么要两次而不是一次?
答:第一次回火后的冷却过程里,残余奥氏体转变为新的未回火马氏体,脆且带应力,第二次回火把它再回火一次,组织才稳定。
问:什么时候需要做第三次回火?
答:第三次回火后硬度与前次差值超过 1 HRC 时继续做,差值在 1 HRC 以内即可收工,说明组织已经稳定。
问:4Cr5MoSiV1 相当于什么国外牌号?
答:相当于 ASTM A681 中的 H13,日本对应 SKD61,德国对应 X40CrMoV5-1,也就是 1.2344。
问:回火温度一般取多少?
答:通常取 550 到 600 摄氏度,控制精度应在加减 6 摄氏度以内,回火后硬度大致在 48 到 52 HRC。
问:回火后能缓冷吗?
答:不建议。铬钼钒系钢在 375 到 575 摄氏度有回火脆性倾向,应当空冷或油冷,避免在这个区间缓慢通过。
数据来源:来自公开网络
公众号:钢标控