欢迎访问本站!
辊身弯了 0.3 mm,车间拿压力机一压,百分表回零,看着挺利索。装到磨床上磨完还是圆的,上机跑了半个月,管面开始出振纹,孔型尺寸也飘。拆下来一探伤,辊颈圆角一条细裂纹。
弯曲的来源有五处。锻造时锤击不均,淬火时冷却不均或者装炉偏,磨削时的应力,热装辊环的收缩,使用中超载或者卡钢。前三条是制造留下的,后两条是使用造成的,处理办法不一样。
校直干的事,是把弯曲压平,代价是把残余应力重新排一遍。压下去的那一面表层被拉伸,对面被压缩,弯曲是正了,应力没消失,只是换了个方向待着。
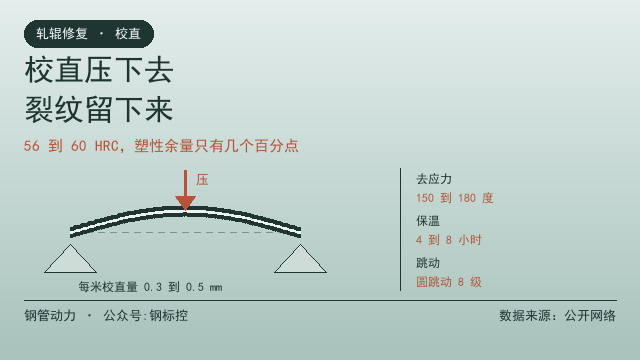
硬压为什么会裂。9Cr2Mo 淬回火后硬度 56 到 60 HRC,断后伸长率只有几个百分点,塑性余量很小。校直时表层应变一旦超过这个余量,微裂纹就出来了,位置往往在辊颈圆角、键槽、孔型槽底这些应力集中处。
校直量要有上限。经验做法是每米弯曲的校直量控制在 0.3 到 0.5 mm 以内,一次压下不超过 0.1 mm,分几次到位,压完松开放一会儿再看。一次压到底,表层塑性变形过头,裂纹就是这么来的。
什么情况不该校。淬火态高硬度的辊子、弯曲超过 1 mm 的、槽底或圆角已经有裂纹的,都不适合冷压。前两种校了也稳不住,第三种压完就是断裂源。
校完必须去应力。温度要低于回火温度 20 到 30 度,9Cr2Mo 的回火是 180 到 220 度,去应力就取 150 到 180 度,保温 4 到 8 小时,随炉冷。图快上到 300 度,硬度掉下来,前面淬火白做。
顺序比方法重要。粗车、去应力、半精车、热处理、必要时校直、再去应力、磨。中间少了去应力,应力就攒到磨完才放,磨出来是圆的,放两天就椭圆,这条在轧辊磨完是圆的,装上去就椭圆里讲得透。
弯曲怎么量才算数。V 形块架两端辊颈,百分表打在辊身中部和孔型槽底,转一圈读最大最小值,转三个位置取平均。测量要在自由状态、20 度左右的环境下做,GB/T 19765-2005 给的参考温度就是 20 度,热态下量的数不能用。
判据在标准里。GB/T 31936-2015 表 4 规定,轴孔圆柱度 7 级、孔型对轴孔圆跳动 8 级、两轴承孔同轴度 8 级、端面垂直度 6 级、两端面平行度 6 级。这些项目都要在自由状态测,夹着测出来的是假数。
圆度这项有个坑。GB/T 7235-2004 给了四种圆心评定方法,最小区域、最小二乘、最小外接、最大内接,同一根辊用不同方法能差几微米。合同里要约定用哪一种,不然双方各算各的,验收到最后谈不拢。
辊颈圆角是应力最高的地方。圆角半径和辊颈直径的比值 0.02 时,应力集中系数能到 2.5 到 3.0;比值提到 0.05,降到 1.5 到 1.8。校直的时候这一段表层应力再叠加,裂纹从这儿起,受力计算见辊颈断在圆角,辊身弯在中段。
检测手段。V 形块加百分表最实用,五个点取最大跳动;有条件的上圆度仪,能直接给出圆柱度和同轴度。检测通则按 GB/T 1958-2017,具体项目的检法见轧辊圆度同轴度怎么检。
已经校过的辊子,磨前要复检一次。磨掉 0.1 mm 以后再看跳动,如果比磨前还大,说明应力正在释放,得停下来重新去应力。硬磨下去只会越磨越弯,最后整根报废。
校直和热装也会打架。辊环热装到辊轴上,装配应力本来就存在,这时候再去压辊轴,两股应力叠加,辊环端面容易翘。热装完的辊子要放 24 小时再校,别急着上压机。
一个反过来的经验:轻微弯曲的辊子,磨掉弯曲量比压直更划算。弯曲 0.2 mm,磨削能吃掉,虽然直径小了一圈,但省下一次校直和一次去应力,风险也低。只有磨削余量不够,才考虑校直这条路。
手上有轧辊弯曲、校完又弯、磨完跳动超差的情况,可以把弯曲量、校直记录、去应力温度和磨后跳动发到钢管动力,同行帮着看是哪一环出的问题。要找轧辊校直或者去应力处理的外协,也可以在钢管动力发布需求信息,写清辊号、材质、硬度和弯曲量,对接更快。
常见问题(FAQ)
问:轧辊弯了能不能直接压直?
答:能校,但要看状态。淬火态高硬度、弯曲超过 1 mm、圆角或槽底已有裂纹的,不适合冷压。校直只是把弯曲压平,应力还在里面。
问:校直以后为什么容易裂?
答:9Cr2Mo 淬回火后 56 到 60 HRC,塑性余量很小。校直时表层被拉伸,应变超过余量就出微裂纹,位置多在辊颈圆角和槽底。
问:校直后要去应力吗?
答:必须去。温度低于回火温度 20 到 30 度,9Cr2Mo 取 150 到 180 度,保温 4 到 8 小时,随炉冷。
问:弯曲怎么量?
答:V 形块架两端辊颈,百分表打辊身中部和槽底,转一圈读最大最小值。要在自由状态、20 度环境下量。
问:跳动合格的标准是多少?
答:GB/T 31936-2015 表 4,轴孔圆柱度 7 级、孔型对轴孔圆跳动 8 级、两轴承孔同轴度 8 级,均在自由状态测量。
问:磨完是圆的,放几天又弯了,为什么?
答:残余应力在释放。校直应力、磨削应力、热处理应力叠在一起,磨完才慢慢放出来。按粗车、去应力、热处理、校直、再去应力的顺序走。
数据来源:来自公开网络
钢管动力 · 公众号:钢标控