欢迎访问本站!
机组换规格,最怕改完孔型发现电机带不动。电流表一上就到顶,管子出来带振纹,减速箱发热。这时候再回头改孔型,辊子已经车完了。轧制力其实可以先估一遍,不用等试车。
焊管机组的力分三段。成型段的力用来把带钢一点点弯成圆,单架变形量小,力不大;定径段的力用来把圆压到尺寸,力中等;挤压辊的力最大,要把两边带钢在高温下挤到一起完成焊接。三个地方的估算方法不一样。
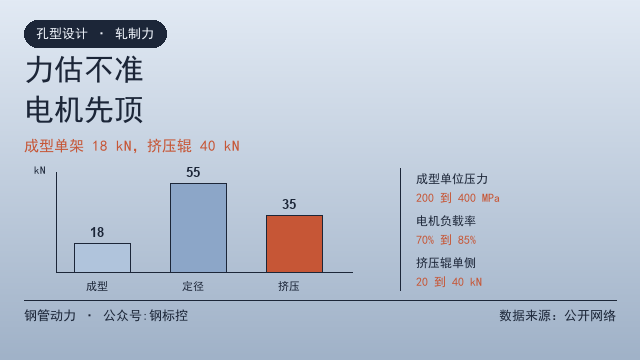
成型段怎么估。每一架的变形是把带钢的一段圆弧压弯一个角度,接触弧长等于辊径乘咬入角的一半,接触面积等于弧长乘带钢宽度。单位压力取 200 到 400 MPa,符号成型取上限。乘出来的力一般每架几吨到十几吨。
举个例子。带钢宽 280 mm、厚 3.0 mm,成型辊直径 320 mm,单架弯曲角 8 度,咬入弧长大约 22 mm,接触面积 6160 平方毫米,单位压力取 300 MPa,单架力约 18 kN。整条成型段 8 到 12 架,累加时还要按各架的角度把水平分量分解。
定径段怎么估。定径是多辊减径,每架减径量 0.5 到 2.0 mm,接触面积按孔型与管子的接触弧算,单位压力高一些,取 400 到 600 MPa。四辊定径机单架力常在 30 到 80 kN 之间,看管径和壁厚。
挤压辊是重点。挤压量按壁厚取,薄壁取 0.8 到 1.5 倍壁厚,厚壁取 0.5 到 1.0 倍壁厚。挤压面的单位压力在焊接温度下可以到 100 到 200 MPa,接触面积按挤压辊孔型的接触宽度乘管壁厚度方向的有效高度。Φ89×3.0 的管,挤压辊单侧力常在 20 到 40 kN。
力算出来,接着算扭矩。扭矩等于力乘力臂,力臂近似取 0.3 到 0.5 倍辊半径。功率等于扭矩乘角速度,角速度按机组线速度和辊径换算。算出来的功率和电机额定功率比,负载率控制在 70% 到 85%,长期超过 90%,电机温升会顶。
有个更省事的办法,读电流。三相电机的负载电流和输出功率近似成正比。空载电流查铭牌或者实测,负载电流减空载电流,再除以额定电流减空载电流,得到负载率。这个办法不用算力,但要知道电机的实际接法,星接和角接读出来的数不一样。
机组配置有参考值。Φ32 到 Φ60 的小机组,成型主电机常在 30 到 55 kW;Φ76 到 Φ114 的中机组,75 到 132 kW;Φ165 以上,160 kW 起步,挤压辊单独拖动还要再加。这些是整线功率,不是单架功率。
电机能效也得看。GB 18613-2020 把电机能效分成三级,新采购的电机不低于三级能效。老机组改造换电机,同样功率下能效差一级,实际出力差 3% 到 5%,带载能力跟着变。
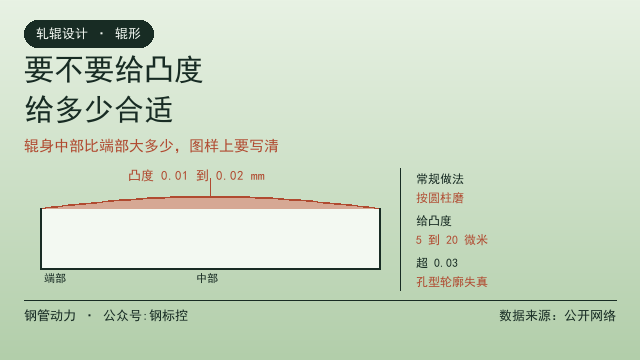
孔型设计会影响力。同样减径量,孔型椭圆度大、接触弧长,力就大;辊径大,咬入角小,力小一些但扭矩大。成型机架间距按变形区长度定,间距不够,单架变形量被迫加大,力跟着涨,见成型机架间距,按变形区长度定。辊径和孔型深度匹配不对,还会让局部力集中,见焊管孔型设计,辊径定错全盘错。
打滑是力的信号。带钢在孔型里打滑,说明摩擦力不够,或者力已经超出这个孔型能传递的上限,见带钢在孔型里打滑,先查这四处。硬撑着开,辊面磨出亮带,管子表面跟着划伤。
尺寸偏差的判定口径在产品标准。GB/T 3091-2025 给了外径和壁厚的允许偏差,力不够的时候,最先超差的往往是壁厚和外径,因为管子没被压实。孔型本身的尺寸公差按 GB/T 31936-2015 表 3,精成型和定径辊是正负 0.03 到 0.10 mm。
估算的意义在于事前定边界。知道每架力在什么量级,才知道辊径、轴承、机架能不能承受,电机有没有余量。真到试车时才发现带不动,改的是整条线,成本远高于在纸上改一遍孔型。
手上有具体的机组参数,可以把管径壁厚、辊径、架数、电机功率和实测电流发到钢管动力,同行帮着核一遍力的量级。要定制孔型或者换电机,也可以在钢管动力发布需求信息,写清规格和产能,对接更快。
常见问题(FAQ)
问:轧制力必须算吗,能不能直接试车?
答:小规格换孔型可以试,大规格或者改架数建议先估。力超出上限的表现是电流顶、振纹、减速箱发热,试出来的代价是一批废管加停机。
问:成型段和挤压辊的力哪个大?
答:单架看是挤压辊大。Φ89×3.0 的机组,成型单架十几千牛,挤压辊单侧常在 20 到 40 kN,而且挤压辊是持续受力,轴承和辊颈的负担更重。
问:单位压力取多少合适?
答:成型段取 200 到 400 MPa,符号成型取上限;定径段取 400 到 600 MPa;挤压辊按焊接温度下的 100 到 200 MPa 算接触压力。
问:电机负载率控制在多少?
答:70% 到 85% 比较合适。长期超过 90%,温升和绝缘老化都加快;低于 50%,功率因数差,电耗反而高。
问:电流法估算要注意什么?
答:先确认电机接法,星接和角接的额定电流不一样;空载电流要实测,不要用铭牌推算;还要注意电流表是否经过互感器,读数要乘变比。
问:力不够会有哪些表现?
答:壁厚和外径先超差,管子压实不足;带钢在孔型里打滑,辊面出亮带;焊缝挤压不足变成虚焊;严重时电机过载跳闸。
数据来源:来自公开网络
钢管动力,关联公众号:钢标控