欢迎访问本站!
月产 8000 吨的机组,一个月下线 30 支成型辊,毛坯总重 840 kg,辊耗算下来 0.105 kg/t,隔壁厂同样规格是 0.07。差的这 0.035 不在采购价上,在辊子没用到该用的次数就报废了。
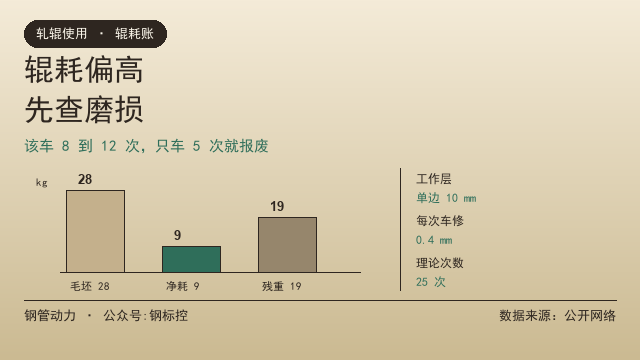
辊耗怎么算才准。分子用净消耗,新辊毛坯重量减报废残重,30 支乘 9 kg 是 270 kg;分母用合格产量。按采购口径算,840 kg 除以 8000 吨是 0.105 kg/t;按净耗算,270 kg 除以 8000 吨是 0.034 kg/t。两个口径差三倍,对外比的时候要用同一个。
一根辊能用几次,算得出来。GB/T 31936-2015 要求工作层不小于 10 mm,单边就是 10 mm;每次车修单边车掉 0.3 到 0.5 mm,取 0.4 mm,理论上够车 25 次。
实际多数机组 8 到 12 次就到最小工作直径了。原因有两处,一是每次车得多,二是孔型深度已经吃掉大半余量。这个差额就是辊耗的第一处漏点,也是最好补的一处。
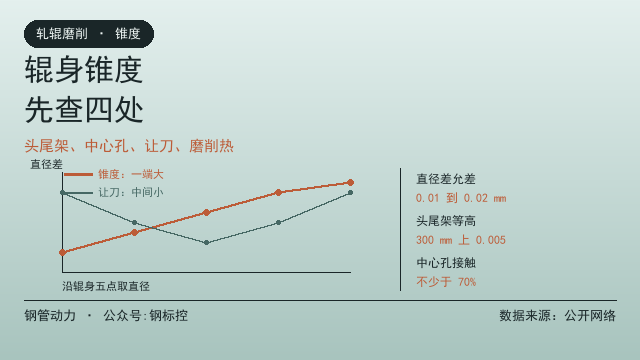
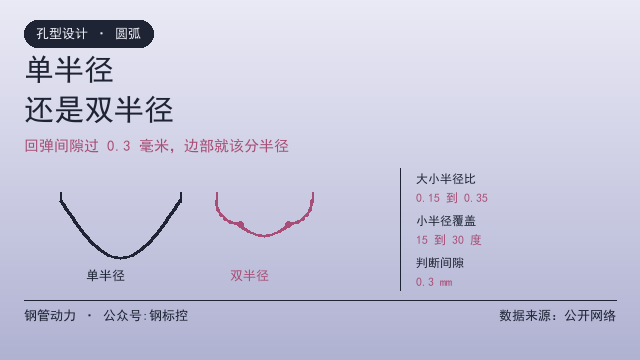
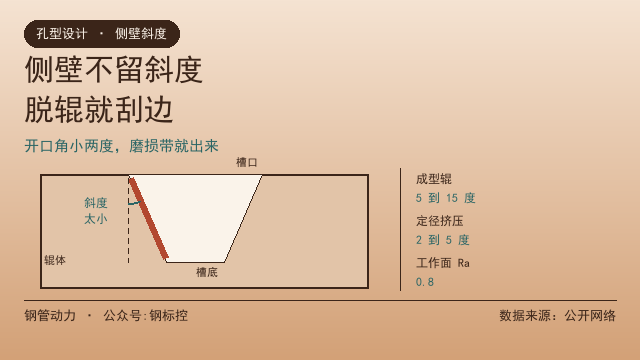
第二处漏点在孔型设计。同一根辊上,槽口和侧壁的磨损速度是槽底的两三倍,磨损带一超差,整根辊就得下车。侧壁斜度、过渡圆角、硬度匹配没配好,磨损就集中在那一条带上,材料的其余部分等于白搭。
第三处漏点在冷却。水量不够、水压不足、喷嘴堵了,辊面温度上去,硬度往下掉,磨损速度跟着翻。这一处最容易被忽略,因为辊子还能转,管子也还合格,只是寿命悄悄短了一半。
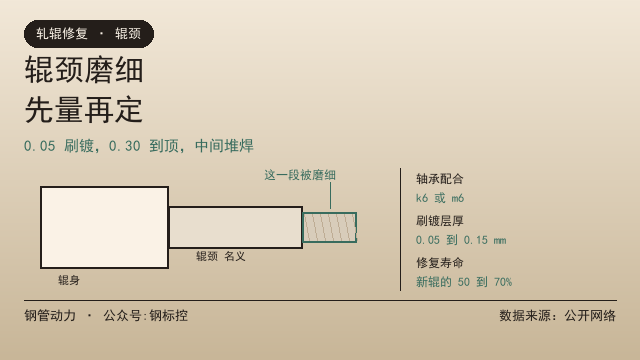
第四处漏点在操作和车修。来料跑偏、错边、打滑、粘辊,都属于异常磨损,辊面磨出的沟比正常磨损深几倍。车修这边两个极端都费辊:一次车太多,余量白扔;车太少,孔型超差了还在用,出废品又费辊。
判据在标准里。GB/T 31936-2015 表 3 规定孔型尺寸公差,粗成型辊正负 0.05 到 0.15 mm,精成型、定径、挤压辊正负 0.03 到 0.10 mm。磨损到公差的一半,就该排车修计划,不要等超差才动。
车修周期按产量算,不按天算。同一个车间,旺季和淡季的日历周期差一倍,按天排计划必然乱。三个判据是孔型磨损量、管面粗糙度、带钢边缘状态,具体口径见焊管轧辊多久车一次,看三个数。
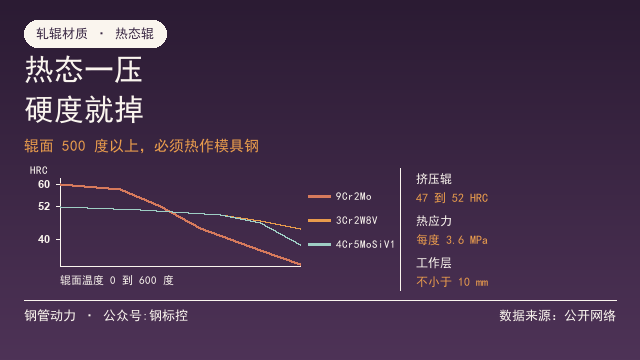
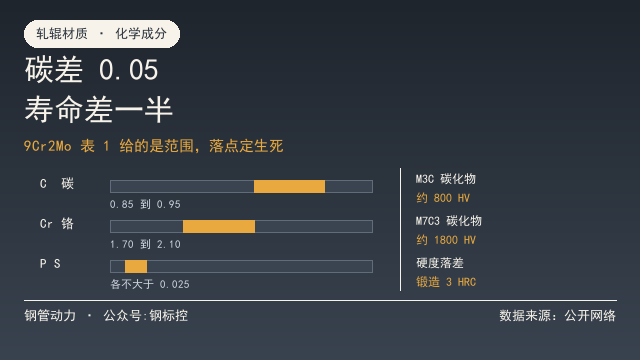
硬度不等于耐磨。9Cr2Mo 的碳化物是 M3C 型,约 800 HV;高铬辊是 M7C3 型,约 1800 HV。铸造辊硬度能做到,但碳化物形态粗大、基体连续性差,耐磨性反而不如锻造辊,这条在铸造轧辊硬度够了,为啥还是不耐磨里有对照。
磨小了的辊子不一定要报废。降级到负荷轻的机架、改做别的规格,能多榨出几次。降级的判据是剩余工作层和孔型深度,不是直径本身,见轧辊磨小了,能不能降级接着用。
台账要记五样:辊号、累计轧制吨位、车修次数、剩余直径、剩余工作层。只记换辊日期没用,同样的日期,两班制和三班制差一半产量。有了吨位,辊耗才算得清,哪一根提前报废也看得出来。
有个反直觉的地方:车得勤一点,单根辊的总寿命反而长。每次车掉的量小,孔型工作面始终待在公差带中间,磨损速率低;等到超差再车,一次要吃掉两三倍的余量,还多跑了一段高磨损期。
材质这一层的账也要算。贵一档的辊子如果寿命翻倍,吨管成本是降的;贵一档但只多用两成,就不划算。判断依据是吨管辊耗乘单价,不是单支辊的价格。
手上有辊耗偏高、辊子提前报废、同一批辊寿命差得多的情况,可以把机组规格、辊位、吨管辊耗、车修记录发到钢管动力,同行帮着看漏在哪一处。要找轧辊供应商或者做孔型改造,也可以在钢管动力发布需求信息,写清辊位、规格、材质和年用量,对接更快。
常见问题(FAQ)
问:吨管辊耗怎么算?
答:净消耗除以合格产量。净消耗是新辊毛坯重量减报废残重,投料重量除以产量得到的是采购口径,两个数差好几倍,比较时要用同一个。
问:一根成型辊能车几次?
答:工作层单边 10 mm,每次车 0.4 mm,理论 25 次。实际受最小工作直径和孔型深度限制,多数机组 8 到 12 次。
问:辊耗高,先查哪里?
答:先查孔型磨损是否集中在一条带上,再查冷却水量和水压,然后查跑偏、错边、打滑,最后看车修量给得对不对。
问:多久车一次轧辊?
答:按产量算,不按天算。孔型磨损到公差一半、管面粗糙度变差、带钢边缘起毛,这三个信号出现一个就排计划。
问:磨小的辊子能降级用吗?
答:能,看剩余工作层和孔型深度。降级到负荷轻的机架或者改做小规格,判据不是直径本身。
问:贵一点的轧辊值不值?
答:看吨管辊耗乘单价,不看单支价格。寿命翻倍就值,只多用两成就不值。
数据来源:来自公开网络
钢管动力 · 公众号:钢标控