欢迎访问本站!
辊子磨完装机,管子一头大一头小,或者同一条焊缝从头到尾尺寸在漂。这种规律性偏差,很多时候不是孔型的问题,是辊身磨出了锥度。锥度指辊身两端直径不相等,磨床上一个不起眼的偏差,到管子上就放大成尺寸漂移。
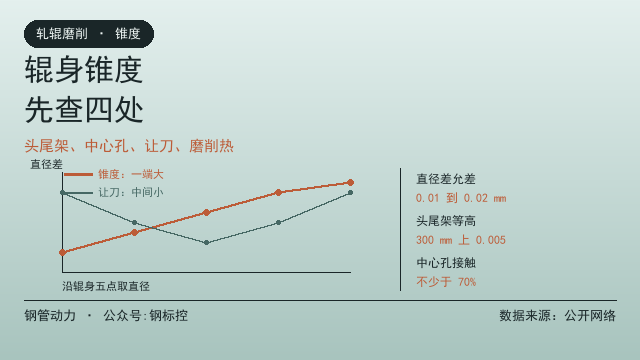
先量出来再说。沿辊身取五点,两端各一点、四分之一处各一点、中点一点,每点互相垂直量两个方向。把直径读数画成折线,形状会直接告诉你原因。单调下降或者上升,是机床几何精度的问题;两头大中间小,是让刀或者热变形;没有规律地跳,是砂轮或者中心孔的问题。
第一处,头尾架不等高。磨床的头架和尾架中心线必须在同一高度,超差时工件轴线是斜的,磨出来的辊身就是锥形。检验方法按 GB/T 17421.1-2023 的几何精度检验通则,头尾架等高的允差常在 300 mm 长度上 0.005 mm 以内,具体看磨床精度等级。
第二处,中心孔。辊子两端的中心孔是磨削的定位基准,中心孔有损伤、有毛刺、圆锥角不对,顶尖顶上去工件就偏。中心孔要研磨,接触面积不少于 70%,涂红丹检查。顶尖本身磨损也会带来同样的问题,顶尖和中心孔的接触是一条线而不是一个面。
第三处,砂轮和让刀。纵向磨削时砂轮在辊身两端换向,换向处停留时间长,磨削量偏大,两端容易被多磨掉一点。砂轮不够锋利、硬度选高了,让刀更明显。粗磨留量不均,精磨时一处磨得多一处磨得少,锥度就出来了。砂轮怎么选见轧辊磨削,砂轮怎么选。
第四处,磨削热。磨削区温度能到几百度,辊身两端散热条件比中间好,热膨胀不均匀。工件发热膨胀的部位被磨掉,冷却下来就凹下去。控制办法是充分冷却、减小切深、增加光磨次数,不要靠加大进给赶工时。
锥度和椭圆不是一回事。锥度是沿轴线方向的直径变化,椭圆是同一截面上的直径差。辊身磨完是圆的、装上去反而椭圆,那是装夹和同轴度的问题,见轧辊磨完是圆的,装上去就椭圆。两类偏差的排查路径完全不同,先分清再动手。
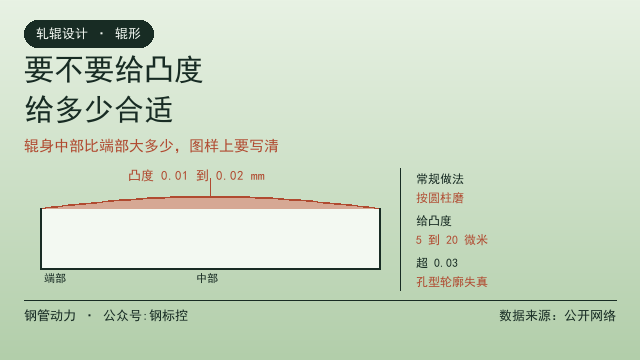
允差给多少。辊身工作段内的直径差控制在 0.01 到 0.02 mm。孔型段的要求更严,因为孔型深度直接决定管子尺寸。孔型尺寸公差按 GB/T 31936-2015 表 3,精成型、定径、挤压辊是正负 0.03 到 0.10 mm。锥度吃掉一半公差,剩下的余量就不够调了。
未注公差怎么办。图样上没有单独标注形状和位置公差的,按 GB/T 1184-1996 的未注公差值取,焊管辊的圆柱度一般按 7 级到 8 级控制。几何公差的检测和评定按 GB/T 1958-2017,测量时注意温度,20 度以外的环境要修正。
测量本身也会带来假锥度。千分尺没校准、测量力不一致、辊子没放在 V 形块上而是随意搁着,读数都会偏。同一根辊子两个人量出不同的锥度,先怀疑测量。放在 V 形块上,同一位置同一方向,重复量三次取平均。
修锥度不是磨掉就行。发现锥度后直接加大磨量把大头磨下去,辊身直径整体变小,孔型深度跟着变,等于用尺寸换形状。正确做法是先修机床和工装,把锥度的来源去掉,再按名义余量磨。辊身直径有下限,磨过了就得降级或者报废。
圆度、同轴度、圆柱度三项一起看。只量直径差不够,还要量辊身相对于辊颈的同轴度。同轴度超差,辊子转起来孔型是偏心的,管子会出现壁厚不均。各项怎么检,见轧辊圆度同轴度怎么检。
磨完的记录要留。每根辊子记磨前直径、磨后直径、锥度实测值、砂轮型号、磨削参数和操作者。数据攒起来,能看出某台磨床的锥度是不是在变大,也能看出某个班次的参数是不是有问题,比事后争论有用。
一个常被忽略的点,磨削余量分配。粗磨去掉大部分余量,精磨只去 0.05 到 0.10 mm,光磨两到三次不进刀。余量一次给足,磨削力大,让刀和热变形都放大,锥度更容易出。淬硬层深的辊子更要注意,磨过头把硬化层磨穿,辊面硬度立刻掉下来。
手上有辊身直径折线图和磨床检验记录,可以发到钢管动力,同行帮着判断锥度源在哪一处。要修磨床、重磨辊子或者换新辊,也可以在钢管动力发布需求信息,写清辊子规格、材质和精度要求。
常见问题(FAQ)
问:辊身锥度多少算超差?
答:辊身工作段直径差控制在 0.01 到 0.02 mm。孔型段更严,因为孔型公差本身只有正负 0.03 到 0.10 mm,锥度吃掉一半就没余量了。
问:锥度是磨床的问题还是辊子的问题?
答:沿辊身取五点量直径画折线。单调变化多半是头尾架不等高或者中心孔;两头大中间小是让刀或者磨削热;无规律跳动看砂轮和顶尖。
问:中心孔要怎么处理?
答:研磨中心孔,接触面积不少于 70%,涂红丹检查接触斑点。中心孔有毛刺或者圆锥角不对,顶尖顶上去工件就是偏的。
问:为什么两端容易磨多?
答:纵向磨削在辊身两端要换向,换向处停留时间长,磨削量偏大。砂轮不够锋利或者硬度选高,让刀更明显,两端偏差跟着放大。
问:发现锥度能直接多磨几刀修平吗?
答:不建议。多磨会把辊身直径整体磨小,孔型深度跟着变。应先修机床和工装,把锥度来源去掉,再按名义余量磨。
问:未注形位公差按什么标准?
答:按 GB/T 1184-1996 的未注公差值取,圆柱度一般 7 级到 8 级。检测和评定按 GB/T 1958-2017,环境温度偏离 20 度时要修正。
数据来源:来自公开网络
钢管动力,关联公众号:钢标控