欢迎访问本站!
一副辊子磨完,Ra 读数 0.6 微米,看着合格,上机压出来的管面却有一层雾状发白,酸洗后能看出深浅不一的斑。查了半天不是轧辊的事,是磨削时砂轮选错了,表面被磨退火了一层。
砂轮选型不是看价格,是看四件事:磨什么材料、要什么粗糙度、孔型形状能不能保住、冷却跟不跟得上。焊管轧辊的孔型是成形面,有圆弧、有直壁、有过渡圆角,砂轮既要磨得动 60 HRC 的淬硬层,又要保住轮廓,这中间的取舍比磨光轴难。
先把砂轮标记读明白。按 GB/T 2484-2023《固结磨具 形状类型、标记和标志》,标记分八段:形状代号、外径乘厚度乘孔径、磨料、粒度、硬度、组织号、结合剂、最高工作线速度。现行版本是 2023 版,替代 2018 版,修改采用 ISO 525 的国际写法。
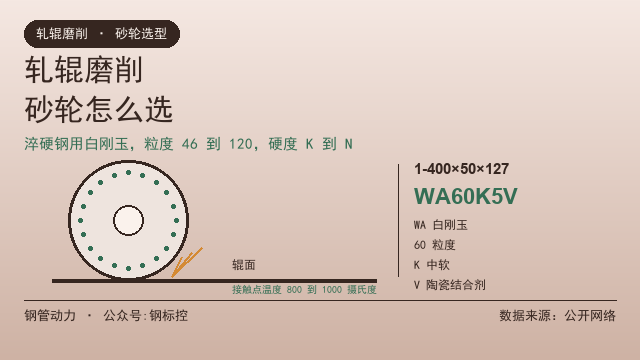
举个实例:1-400×50×127-WA60K5V-35m/s。1 是平形砂轮,400 乘 50 乘 127 是外径、厚度、孔径,WA 是白刚玉,60 是粒度,K 是硬度,5 是组织号,V 是陶瓷结合剂,35 是最高工作线速度 35 米每秒。
这里面最容易误读的是硬度那一栏。K 不是磨料有多硬,是结合剂把住磨粒的牢固程度。字母从 A 到 Y 越来越硬,A 最软、Y 最硬。K 属于中软。硬材料要配软砂轮,让钝了的磨粒及时脱落、露出新刃,这是选型的第一条反直觉规则。
磨料怎么选。焊管轧辊表面硬度 56 到 62 HRC,属于淬硬钢,用白刚玉 WA 最普遍,硬度高、脆性大、自锐性好。要求更高的用铬刚玉 PA,耐磨性比 WA 好一些,磨出来的表面更均匀。棕刚玉 A 韧性大、价格低,适合磨未淬火的辊坯,磨淬硬层效率低。
立方氮化硼是另一档。CBN 硬度仅次于金刚石,磨淬硬钢的寿命是刚玉的几十倍,线速度能开到 80 到 120 米每秒。缺点是贵,而且修整必须用金刚石滚轮,普通单点笔修不动。批量大、规格固定的定径辊,用 CBN 摊得开;换规格频繁的成型辊,CBN 的修整成本压不下来。
粒度决定粗糙度和磨削效率。粗磨去量用 46 到 60 号,精磨用 80 到 120 号。孔型工作面按 GB/T 31936-2015 表 5 要 Ra 0.8 或 1.6 微米(怎么定这个值,孔型工作面要多光,Ra 定多少合适 里讲过),80 号粒度配合理的修整和光磨行程就能达到,用 120 号反而容易堵塞、烧伤。
硬度这一栏要看孔型的复杂程度。磨光轴用软砂轮没问题,磨成形面就不行。成形磨要求砂轮保形,硬度要偏硬一档,M 到 N 比较常见。硬了容易烧伤,解法不是换软砂轮,是把组织号放大、用大气孔、提高冷却压力。
组织号指的是磨粒、结合剂、气孔三者的体积比例。0 号对应磨粒率 62%,每降 2 个百分点加一号,GB/T 2484-2023 排到 14 号。号数越大,气孔越多,容屑和散热越好。孔型磨削排屑空间小,组织号取 8 到 10 比取 5 稳妥,这也是很多厂磨辊专用砂轮的共同点。
结合剂九成以上是陶瓷 V。陶瓷结合剂耐热、耐水、耐油,刚性好,保形能力强,缺点是脆。树脂结合剂 B 有弹性,磨出来的表面更光,但耐碱性差,切削液 pH 偏高的场合寿命掉得快。
线速度要跟机床对得上。普通砂轮标 35 米每秒,高速砂轮标 50 或 63,超高速能到 80 以上。砂轮标记的最高线速度是安全上限,不是推荐工作速度。磨辊常用 30 到 35 米每秒,砂轮直径磨小以后,同样的转速下线速度下降,要靠提高转速补回来,但补之前先算一遍别超上限。
磨削参数怎么给。砂轮线速度 30 到 35 米每秒,工件线速度 15 到 25 米每分钟,粗磨切深 0.01 到 0.02 毫米每行程,精磨 0.002 到 0.005 毫米,横向进给取砂轮宽度的三到五成。参数给猛了,磨削区温度瞬间上到 800 到 1000 摄氏度,表面就是一层回火色。
烧伤是磨辊最常见的隐性缺陷。表面看着没事,硬度已经掉了 2 到 4 HRC,孔型肩部最先出问题。判断靠酸洗浸蚀,或者直接用便携硬度计在磨过的面上打点对比,掉超过 2 HRC 就要怀疑烧伤。硬化层被磨掉多少、还能不能救,孔型车削,磨量留多少里有对应的判据。
冷却不能只靠浇。乳化液浓度 5% 到 8%,压力 0.3 到 0.5 兆帕,喷嘴要定向对着磨削区,不能对着砂轮外圆随便冲。磨削区的热量是在砂轮和工件接触的那一小段产生的,冷却液进不去就等于干磨。孔型深槽磨削,喷嘴要伸进槽里。
修整是成形磨的核心。孔型轮廓靠砂轮保证,砂轮轮廓靠金刚石滚轮修。滚轮磨损了不换,磨出来的孔型圆角就慢慢变大,辊子看着是新的,压出来的管角部就是圆的。滚轮的修整量每次 0.02 到 0.05 毫米,修完走两三个无火花行程再开始磨。
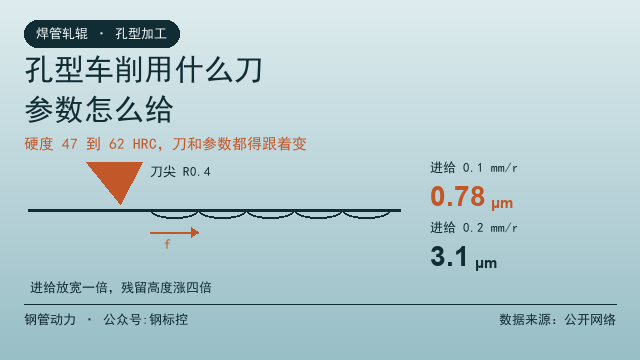
单点笔修整只适合平辊和简单圆弧。笔尖要锋利,修整深度 0.02 到 0.03 毫米,横向进给 0.1 到 0.2 毫米每转。笔尖钝了不及时换,砂轮表面被挤压而不是切削,磨粒钝化,磨出来就是烧伤加振纹。
振纹的表现很典型。辊面出现等间距的细密波纹,间距和砂轮转速、工件转速的比值对得上。原因有三个:砂轮没做静平衡、主轴跳动、中心架或顶尖刚性不足。轧辊细长、悬伸大的时候,第三种最常见,磨到中间让刀,磨出来中间大两头小。
平衡别省。砂轮装上法兰后要做静平衡,直径 400 毫米以上的砂轮,不平衡量大会让主轴振动,磨出来的孔型有波纹度。装前空转一分钟,看有没有异常振动,这个动作花不了两分钟,能省一次返工。
磨完怎么验。轮廓用样板加塞尺,按 GB/T 31936-2015 的 3.3.1 条,样板是半封闭、带端面基准的。粗糙度按 GB/T 3505-2009 的定义、GB/T 1031-2009 的优先数系取值,具体验法和测点布置在焊管轧辊磨削,孔型怎么验里说得细。
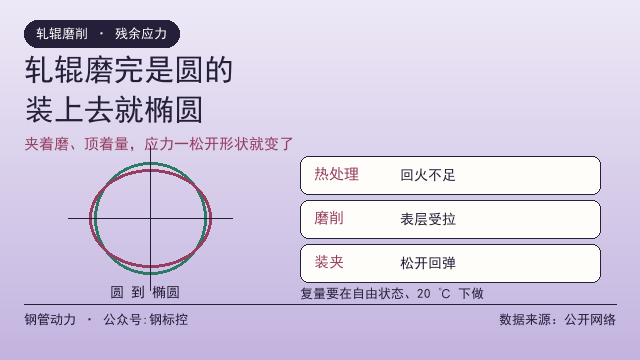
磨后椭圆是老问题。辊子磨完量着是圆的,装上去转起来就椭圆,原因在残余应力释放和装夹变形,不在砂轮。判断方法在轧辊磨完是圆的,装上去就椭圆里拆过。遇到这种,先别换砂轮,先把应力这条线排除掉。
砂轮的存放也有讲究。陶瓷结合剂砂轮怕潮怕冻,库房湿度大了结合剂强度下降,用的时候容易爆。堆码不超过三层,底下垫木板,别和油类、酸碱放一起。树脂结合剂砂轮有保质期,一般两年,过期的不要用。
磨辊砂轮的消耗要记账。一副辊子磨削量多少、砂轮消耗多少立方厘米、修整占多少时间,这三项记半年就能看出砂轮选型合不合适。有的厂砂轮消耗高不是因为磨得多,是因为硬度选硬了、一直在用钝砂轮硬蹭,修整频繁、效率还低。
找磨辊砂轮供应商,或者手上有一批辊子要磨、想核一核现在的砂轮选型,可以到钢管动力发一条需求,写清机床型号、辊子材质硬度、孔型尺寸和要求的粗糙度,做磨具的和做磨辊加工的同行看到会对接。
常见问题(FAQ)
问:磨 60 HRC 的辊子,砂轮硬度选 K 还是 N?
答:平辊和简单圆弧选 K,让磨粒及时脱落,不容易烧伤。孔型是成形面、要求保形,选 M 到 N,同时把组织号放大到 8 到 10,用气孔补散热。只加硬度不放大组织,烧伤概率明显上升。
问:白刚玉和铬刚玉差多少?
答:铬刚玉里加了氧化铬,韧性和耐磨性比白刚玉好一点,磨出来的表面更均匀,价格高三成左右。磨孔型工作面、要求 Ra 0.8 微米的场合值得用;粗磨去量用白刚玉就够,没必要多花钱。
问:砂轮线速度 35 米每秒,机床能开到 40,按哪个用?
答:按 35 用,标记是安全上限。超速运行砂轮有爆裂风险,尤其是直径大、有裂纹的旧砂轮。想提高效率,改磨料或者改粒度,不要动线速度。
问:孔型磨完总有振纹,换砂轮能解决吗?
答:先查平衡和刚性,再换砂轮。砂轮不平衡、主轴跳动、中心架松动,这三样占振纹成因的大半,换砂轮只是碰运气。三项都排除了,再考虑砂轮硬度是不是偏硬、修整是不是太浅。
问:CBN 砂轮值不值得上?
答:看批量。规格固定、一年磨几百支辊子,CBN 寿命长、换砂轮次数少、尺寸稳定性好,摊得开。一年磨几十支、规格常换,CBN 的修整成本压不下来,刚玉更合适。
问:磨削液用乳化液还是磨削油?
答:磨辊多用乳化液,浓度 5% 到 8%,冷却和清洗兼顾,成本低。要求高表面质量、又怕锈的场合可以用磨削油,但要注意油雾处理和防火。用乳化液的,pH 要定期测,偏酸容易锈辊,偏碱伤树脂结合剂砂轮。
数据来源:来自公开网络
本文由钢管动力平台整理,关联公众号:钢标控