欢迎访问本站!
复合辊在焊管机组上不算稀罕。离心复合铸造的高铬辊,外层是耐磨的高铬铸铁,芯部是球铁或者锻钢,靠离心浇注把两层粘在一起。粘得好是一支辊,粘不好就是一个随时会掉的壳。
界面上出的问题,行内叫结合层缺陷,实际有三种。冷隔最常见,外层金属浇上去时温度不够,两层没真正熔在一起。夹渣和氧化膜是浇注时把渣子卷进了界面。还有气隙,外层凝固收缩,界面上留了一层肉眼看不见的缝。
这三种对使用的意义不一样。冷隔和夹渣是死缺陷,应力一大就往外扩。气隙有时候很薄,初期不掉块,但在交变载荷下会一点点长大,最后照样掉。
怎么查,靠超声。钢铁行业对这类界面早有成熟判据,GB/T 1504-2024《铸铁轧辊》的附录 B 就专门给了离心复合铸铁轧辊的超声波检测判定表。
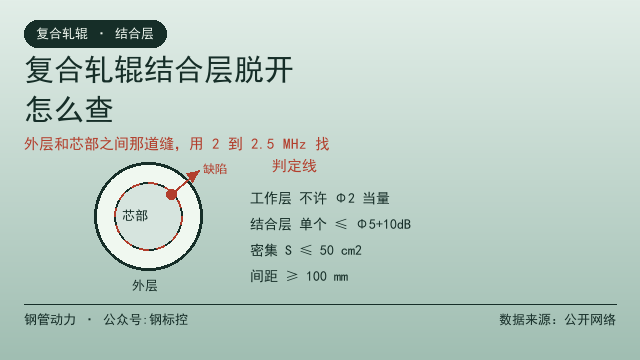
判定的逻辑是分级。工作层要求最严,不允许存在大于或等于 Φ2 mm 当量的缺陷;结合层松一档,单个缺陷的波高要控制在 Φ5 平底孔回波加 10 dB 以内。高铬铁辊再严一步,密集缺陷的最大当量要压到 Φ5 加 6 dB 以内。
密集缺陷还有两个附加条件。最大当量所在的那片密集缺陷,分布面积不能超过 50 cm²,高铬铁辊收窄到 36 cm²;相邻两处密集缺陷的间距不能小于 100 mm。面积和间距这两条比单个当量更容易漏,很多辊子是单点合格、成片超标。
辊身径向不允许有底波衰减区。辊颈径向可以放宽,允许中心缩松引起的底波衰减,但那片区域里的缺陷回波不能超过满屏的 20%。轴向检测要求各段底波清晰,不允许出现裂纹性缺陷。
探头和频率要分开选。径向和辊身轴向用 0.5 到 1.25 MHz,全长轴向用 0.5 MHz,工作层和结合层要提到 2 到 2.5 MHz。频率低了分辨不出界面薄层,频率高了穿透不够,这是结合层检测最常见的失手点。
灵敏度要用对比试块校。行业里习惯用 RBI5 型试块,把 Φ5 平底孔的一次回波调到 80% 满屏作为基准灵敏度,也可以用它建 Φ5 的 DGS 曲线。试块材质要和被检辊相同或者相近,界面部位必须熔接良好,否则基准本身就是歪的。
扫查动作也有规定。探头在辊面移动速度不超过 150 mm/s,每次扫迹要覆盖上一次扫迹宽度的十分之一以上,耦合剂用 20 号到 40 号机油。探伤人员按 GB/T 9445 的要求持证。
气隙型脱开有个现场小技巧。它是一层薄缝,稍微加压耦合,界面回波会明显变化,底波也会有起伏;冷隔和夹渣不这样,回波稳稳地待在那儿。这个现象不能当判据用,但能帮你分清是缝还是渣。
外层厚度怎么量。屏幕上一旦出现清晰稳定的界面回波,回波前沿的位置就是外层厚度。这个数字决定了这支辊还能车几次。
抽检比例按 GB/T 31936-2015 的规定走。直径不大于 300 mm 的辊按每批抽 20%,一旦发现一件超标,整批逐件检;直径大于 300 mm 的逐件检。
掉块之后怎么反查。界面脱开造成的掉块,掉下来那块的形状像壳,坑底相对平整,有时能看到一层和外层同色的薄壳残留。辊面接触疲劳剥落不是这样,那种坑的底部是麻点状的,起源在次表层,成因和界面无关,焊管轧辊剥落的原因 里分得更细。
还有一条容易混。整体断辊是另一码事,断口有贝壳纹、有瞬断区,看的是断裂力学;界面脱开是面缺陷,看的是结合质量和当量。断口怎么读,轧辊断了,断口怎么看 有完整的方法。
界面超标的辊不能靠堆焊救。堆焊补的是点,界面缺的是一整片面,焊完界面还在,载荷一上照旧扩。重车也没用,重车只减薄外层,界面缺陷一点没动。
辊环热装那种复合结构,界面失效的表现又不一样,多数是松动和键槽压溃,配法在 辊环热装到辊轴上,键和压板怎么配 里讲过。
选购阶段怎么防。合同里把结合层的验收条款写死,按 GB/T 1504-2024 附录 B 的当量、面积、间距三条一起写,别只写一句探伤合格。到货复检抽哪几支、复检不合格怎么退,也一并写进去。
铸造辊还有一类缺陷和界面容易混,就是缩孔和疏松。铸造辊缩孔疏松怎么判 讲的是本体,和界面结合起来看,一支辊的报废理由才站得住。
顺便说一句,硬度高不等于结合好。铸造轧辊硬度够了,为啥还是不耐磨 里提到的情况,有一部分根子就在界面上:碳化物再硬,界面先掉了,耐磨性也就无从谈起。
一支辊到底用锻钢还是铸造,从界面这个角度看还有一层账:锻造没有界面,也就没有界面缺陷,但有各向异性和锻造裂纹;铸造有界面,换来的是近终成型和材料利用率。怎么权衡,焊管轧辊为什么多用锻钢 里有对照。
你要是手上有复合辊的结合层探伤报告看不懂,或者想找能做 2.5 MHz 结合层检测的第三方,可以在钢管动力发一条需求,写清辊径、外层材质、外层厚度和探伤标准,会有人接。
常见问题(FAQ)
问:结合层探伤用多高频率?
答:工作层和结合层用 2 到 2.5 MHz,径向和辊身轴向用 0.5 到 1.25 MHz,全长轴向用 0.5 MHz。频率选低了分辨不出界面,选高了穿透不够。
问:单点合格、成片超标是什么意思?
答:单个缺陷当量都在范围内,但缺陷密集分布,分布面积或者相邻间距超了。GB/T 1504-2024 附录 B 对密集缺陷另有面积和间距限制,只按单点判会漏。
问:界面脱开和辊面剥落怎么从形貌上分?
答:界面脱开的掉块像壳,坑底平整,有时残留一层薄壳;接触疲劳剥落的坑底是麻点状,起源在次表层。前者是制造缺陷,后者是使用疲劳。
问:结合层超标的辊能堆焊修复吗?
答:不能。堆焊补的是点,界面缺的是面,焊完界面还在。这类辊只能降级使用或者报废,重车也不行,重车只减薄外层。
问:辊环热装的复合辊也要做结合层探伤吗?
答:要,但重点不同。热装结构的界面靠过盈量传力,主要看装配后有没有松动和键槽压溃,超声重点查辊环内孔与辊轴的接触状态。
问:探伤报告上只写合格,能不能收?
答:最好要求附当量、密集缺陷面积、相邻间距三项数据。只写合格的报告,出了问题没法追溯,也没法判断余量还剩多少。
数据来源:来自公开网络
本文由钢管动力平台整理,关联公众号:钢标控