欢迎访问本站!
辊面掉了一块,坑不深,边缘却很利。切开做金相,裂纹源头是一串灰色的点,顺着锻造方向排成一条线。这不是热处理的问题,是钢里的夹杂物。买辊时看到的质保书上写着非金属夹杂物合格,但合格和够用是两件事。
夹杂物是炼钢时留在钢里的氧化物、硫化物和硅酸盐。完全去除做不到,能控制的是种类、数量和形态。数量多、尺寸大、形状尖的,会在交变载荷下与基体脱开,脱开处就是裂纹的起点。
评定方法有国家标准。GB/T 10561-2023《钢中非金属夹杂物含量的测定 标准评级图显微检验法》于 2023 年 5 月 23 日发布、2023 年 12 月 1 日实施,全部代替 GB/T 10561-2005,修改采用 ISO 4967:2013。适用于压缩比大于或等于 3 的轧制或锻制钢。
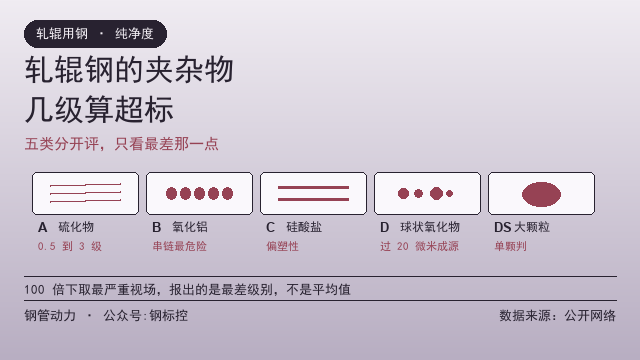
标准把夹杂物分成五类。A 类是硫化物,塑性好,轧制后拉成条状。B 类是氧化铝类,脆性,轧制时碎成一串,行里叫串链。C 类是硅酸盐,也偏塑性,变形后呈条状但两端圆钝。D 类是球状氧化物,变形能力差,多半保持颗粒状。DS 类是单颗粒球状夹杂,尺寸大、孤立存在。
每一类又分粗系和细系。粗系按夹杂物的宽度算,细系按宽度更窄的算,两套评级图分开比对。级别从 0.5 级起,按 0.5 级递增到 3 级。检验在 100 倍下进行,取视场里最严重的那一处,不是取平均值。
这里有个容易误解的地方。报出的级别是视场中最坏的那一档,所以同一支辊,不同检验员取的视场不同,结果可能差半级。要减少争议,取样位置、检验面数量、放大倍数都要在协议里写清楚。
轧辊用钢多半是高碳铬钢,和轴承钢成分接近,所以夹杂物要求常参照 GB/T 18254-2016《高碳铬轴承钢》。该标准 2016 年 8 月 29 日发布、2017 年 7 月 1 日实施,把钢材按优质、高级优质、特级优质分三档,对 A、B、C、D、DS 五类分别给出级别上限,档位越高,允许的级别越低。订货时写明哪一档,比只写合格有用得多。
为什么 B 类和 D 类最要命。这两类都是氧化物,硬度高、不能随基体变形,轧制时和基体之间形成微小的缝隙。辊面在接触应力下反复受压,缝隙边缘的应力集中系数能到 3 以上,裂纹从那里萌生,往里去,最后连成一片,表现为剥落。这条路径和焊管轧辊剥落的原因里讲的接触疲劳是一回事,只是源头不同。
尺寸也有阈值。球状氧化物直径超过 20 微米,就足以成为疲劳源;超过 50 微米,基本上用不了多久就会出坑。级别表上 1.5 级和 2.0 级的差别,落到实物上就是这个尺寸段的差别。
串链状的 B 类更麻烦。一串颗粒连在一起,等效尺寸是整串的长度,可能上百微米。单看每一颗都不超标,连起来就是一条预制裂纹。
取样方向影响结果。夹杂物沿轧制或锻造方向拉长,纵向取样测出来的长度偏大,横向取样测出来偏短但更接近实际受力方向。标准对检验面有规定,一般是纵向。如果轧辊主要承受周向应力,可以要求在横向加做一组,写进技术协议。
取样位置也有讲究。要取在辊身四分之一直径处,不能取表面也不能取心部。表面有脱碳和氧化,心部是偏析和疏松集中的地方,两处的夹杂物都不代表辊身工作层的真实水平。关于心部缺陷的判读,可以看铸造辊缩孔疏松怎么判。
夹杂物和探伤是两套体系,不能互相替代。超声探伤能发现的是毫米级的缺陷,几十微米的夹杂物根本不在灵敏度范围内。探伤合格只说明没有大缺陷,说明不了钢的纯净度。探伤等级怎么定,见轧辊超声探伤,验收定几级。
夹杂物也不同于碳化物。碳化物是钢里正常的组成相,过共析钢的碳化物评定看的是网状、带状和颗粒大小,用的是另一套评级图。YB/T 6240-2024《过共析钢碳化物的评定 标准评级图法》于 2024 年 10 月 24 日发布、2025 年 5 月 1 日实施,专门管这一块。两项都合格,才说明组织和纯净度都没问题。
落到订货上,建议写四条。写明夹杂物检验依据 GB/T 10561-2023;写明 A、B、C、D、DS 五类各自的上限级别,按 GB/T 18254-2016 的哪一档;写明取样位置和检验面方向;写明不合格时的处理方式,是退货还是降级使用。
如果已经买到手,发现级别偏高,也不一定只能报废。夹杂物超标的辊可以挪到粗成型位,那里的接触应力低、转速慢,对纯净度的敏感度没那么高。降级的判据和台账怎么建,可以看轧辊磨小了,能不能降级接着用。
要提醒一句,级别数字不是越小越好。把 A 类压到 0.5 级以下,钢厂的冶炼成本会明显上去,交期也拉长。轧辊的服役条件差异很大,粗成型辊和精成型辊不该用同一个标准。选材时把辊位和受力说清楚,比一味加严更划算,材质选择的整体思路见焊管轧辊材质怎么选,硬度配到多少。
还有一个现场可用的经验。同一批辊里如果只有一两支出剥落坑,先怀疑装配和润滑;如果一批里普遍出坑,而且坑的位置都在辊面中段,那就要查钢的纯净度了。分布规律比单个案例更能说明问题。
手上如果有金相报告看不懂,或者想找能做 GB/T 10561-2023 评级的第三方实验室,可以把需求发到钢管动力上,同行会给出报价和周期参考。遇到夹杂物引起的剥落,也欢迎在钢管动力留言,把级别、辊位和使用时长说一下,判断起来会快很多。
常见问题(FAQ)
问:非金属夹杂物按哪个标准评定?
答:GB/T 10561-2023《钢中非金属夹杂物含量的测定 标准评级图显微检验法》,2023 年 12 月 1 日实施,代替 2005 版,修改采用 ISO 4967:2013。
问:A、B、C、D、DS 五类分别是什么?
答:A 是硫化物,B 是氧化铝类,C 是硅酸盐,D 是球状氧化物,DS 是单颗粒球状夹杂。前两类和第三类有塑性,B、D、DS 变形能力差。
问:报出的级别是平均值还是最差值?
答:最差值。检验在 100 倍下取视场中最严重的一处评级,所以取样位置和视场数量要在协议里写清楚,否则容易扯皮。
问:轧辊的夹杂物要求参照哪个标准?
答:常参照 GB/T 18254-2016《高碳铬轴承钢》,该标准按优质、高级优质、特级优质分三档,对五类夹杂物分别给出级别上限。
问:夹杂物超标一定会剥落吗?
答:不一定,但风险明显上升。球状氧化物超过 20 微米就可能成为疲劳源,串链状夹杂的等效尺寸更大,危害也更大。
问:超声探伤合格能代替夹杂物检验吗?
答:不能。探伤发现的是毫米级缺陷,几十微米的夹杂物不在灵敏度范围内,两者检验的对象和尺度都不同。
数据来源:来自公开网络
公众号:钢标控