欢迎访问本站!
机组开到 520 转每分钟,管面出一道道周期性亮带,间距大概 50 mm。降到 380 转就没了。停机量导板间隙,两侧都在公差里;拆辊子量孔型,也没超差。谁也说不清那几十毫米的周期从哪来。
先把频率对上。520 转每分钟就是 8.7 赫兹,一个周期 0.115 秒。带钢在这个速度下每秒钟走 0.4 到 0.5 米,一个周期正好对应 50 mm 上下。亮带间距和转速能对上,这条线索就指向振动,不指向孔型。
但指向振动,不等于指向共振。很多人一听振动就先怀疑支架太软、固有频率撞上了。这一步得算,不能猜。
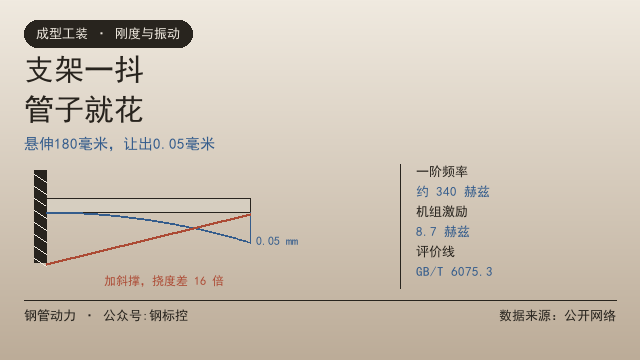
把导板座当悬臂梁算挠度。公式是侧向力乘悬伸长度的三次方,除以三倍的弹性模量乘截面惯性矩。取悬伸 180 mm,支架截面 20 mm 厚、60 mm 高,惯性矩等于 20 乘 60 的三次方除以 12,是 3.6 乘 10 的 5 次方毫米四次方。钢的弹性模量取 2.06 乘 10 的 5 次方兆帕。
侧向力按 2000 牛算,代进去挠度约 0.05 mm。这个数不小。导板与带钢的间隙公差通常是 0.2 mm 量级,一次受力就让掉四分之一,带钢进孔型的位置就在漂。
再算固有频率。刚度等于三倍弹性模量乘惯性矩除以悬伸的三次方,约 3.8 乘 10 的 4 次方牛每毫米。按 8 公斤质量折算,一阶频率在 340 赫兹上下。
340 赫兹和 8.7 赫兹差两个数量级。也就是说,支架只要装得实,共振根本轮不到它。现场真正常见的抖动,来源在另外三处。
第一处是结合面。支架和底座之间夹了几层垫片,涂了漆,接触面还有加工纹路或者锈,实际接触面积可能只有名义面积的两三成。每加一层垫片,接触刚度掉一半甚至更多。垫片是用来调高度的,调完就该换成整块调整垫,而不是把几层薄片叠着用。
第二处是螺栓。M16 的 8.8 级螺栓,预紧力按屈服强度的七成算,大概 60 千牛,对应扭矩 200 牛米上下。现场常见的是用普通扳手拧到不动为止,实际预紧力不到设计值的一半,运行中再松一点,支架就是搭在底座上,不是固定在底座上。
第三处是配合间隙。销轴和孔的间隙 0.2 mm,看着不大,但在 8.7 赫兹的交变载荷下,这 0.2 mm 就是自由行程,每转一次撞两下,冲击力能到静态力的两倍以上。间隙越大,冲击越硬,导板工作面磨损越快。
外部激励也得看。辊子偏心产生的离心力其实不大,30 公斤的辊子偏心 0.02 mm,在 520 转下算出来不到 2 牛,可以忽略。真正有分量的是带钢头尾过辊时的冲击,那条焊缝比母材厚 0.3 到 0.5 mm,过辊瞬间轧制力抬高三成到一倍,是宽频激励,最容易把结构里某个薄弱环节激起来。
判断是不是共振,有个简单办法。把转速从低到高匀速升,同时测振动速度,如果幅值随转速平方平滑上升,是强迫振动;如果某个转速附近突然鼓一个包,过去又下来,那是共振。前者治激励,后者治刚度。
振动大到什么程度算不正常,可以借通用机器的评价线。GB/T 6075.3-2011 对现场测量的工业机器给了分档,振动烈度 2.8、4.5、7.1、11.2 mm/s 四档,超过 4.5 要关注,超过 7.1 建议停机检查。这套线是给整机定的,焊管机组没有专用标准,只能当参考线用,别当验收线。
抖动的后果不止管面难看。导板一抖,带钢进孔型的位置跟着变,出来的错边会一会儿左一会儿右。这跟孔型不对称造成的固定一侧错边是两码事,后者怎么找正见孔型不对称,错边总在一侧怎么找正。把动态问题当静态问题调,越调越乱。
还有一种误判。支架抖,管子表面出周期横纹,很多人直接怀疑某个辊子不圆。这两件事的纹路特征不一样,辊子引起的纹路跟着辊子周长走,支架引起的跟着转速和机组节拍走,分辨方法见管面一圈圈横纹,是哪个辊出的问题。
提高刚度有个性价比顺序。第一步先紧固,按扭矩表把螺栓全部复紧一遍,去掉多层垫片,检查地脚和底座接触,这一步不用花钱,能解决大半问题。第二步改结构,缩短悬伸、加高截面,截面高度翻一倍惯性矩涨八倍。第三步才是换整体铸件、做二次灌浆。
加斜撑是最省事的一招。悬臂梁的挠度和长度的三次方成正比,加了斜撑变成两端支撑,同样的力,挠度按 48 倍弹性模量乘惯性矩算,和悬臂差 16 倍。一根 40 乘 40 的角钢,两端焊牢,效果比换一整块厚板还好。
橡胶垫要慎用。它看着能吸振,实际是把刚度降下来,位移反而放大,精密导板位不建议。要隔振就隔在远离工作面的地方,比如仪表箱和操作台,不要隔在直接受力的导板上。
装完要验收。导板工作面与孔型中心线的位置关系、两侧间隙、支架的紧固扭矩,三项都记下来。间隙的口径见成型立辊和导板间隙怎么定,导板长度和角度的取法见成型导板长度和角度怎么定,装的时候按这两条走,别凭经验拍。
手上有机组振动大、管面出周期纹路、错边忽左忽右的情况,可以把机组规格、转速、纹路间距和振动的速度值发到钢管动力上,懂设备和做改造的同行会给出判断。要找支架改造、加斜撑、做振动检测的服务,也可以在钢管动力发布需求信息,写清机架位置、转速范围和现有结构形式,对接起来更准。
常见问题(FAQ)
问:支架抖动一定是刚度不够吗?
答:不一定。刚性支架的一阶频率通常在几百赫兹,机组转速频率只有几赫兹到几十赫兹,真正的原因是结合面没贴实、螺栓预紧不足、销轴间隙大,或者带钢头尾冲击这类外部激励。
问:怎么判断是共振还是强迫振动?
答:匀速升速同时测振动速度。幅值随转速平方平滑上升是强迫振动;某个转速附近突然鼓起一个包、过了就下来,是共振。
问:振动多大算超标?
答:焊管机组没有专用标准,可参考 GB/T 6075.3-2011 的分档,振动烈度超过 4.5 mm/s 要关注,超过 7.1 mm/s 建议停机检查。
问:加橡胶垫能不能减振?
答:不建议加在导板这类直接受力的位置。橡胶垫降低刚度,位移反而放大。要隔振就隔在仪表箱、操作台这些地方。
问:加斜撑为什么比加厚板有效?
答:悬臂梁挠度与悬伸的三次方成正比,加斜撑后受力形式从悬臂变成两端支撑,同条件下挠度差 16 倍。一根角钢焊牢,效果比换厚板明显。
问:螺栓扭矩给多少?
答:M16 的 8.8 级螺栓,预紧力按屈服强度七成算约 60 千牛,对应扭矩 200 牛米上下。现场要用扭矩扳手,不能用普通扳手拧到不动为止。
数据来源:来自公开网络
公众号:钢标控