欢迎访问本站!
一根辊车完,孔型面用样板一靠,透光。转到光线斜着照,辊面上有一圈细细的亮线,沿着圆周绕一整圈。用指甲刮过去,能感觉到一个极浅的台阶。量一下位置,正好是一次走刀结束的地方。
这种痕迹叫接刀痕。它不是振纹,也不是砂轮留下的磨削纹,是两个加工段之间的错位。辊子越长,分段越多,接刀痕出现的几率越高。
先和管面上的横纹分开。管面横纹的间距是固定的,量出间距就能反算辊径,那类问题查的是孔型偏心或者辊径不圆。接刀痕的间距等于一次走刀的行程长度,间距随加工方式变,查的是机床和刀具刚度。两者的反查思路完全不同,横纹的算法见管面一圈圈横纹,是哪个辊出的问题。
接刀痕的成因有三个,按出现频率排。第一个是让刀,刀具在切削力下往后退,退的量随位置变化,走到头退得最多。第二个是重复定位误差,分段车削时每段起刀点重新对刀,对不准就错位。第三个是仿形误差,靠模磨损或者跟刀架压力不稳,轮廓跟着飘。
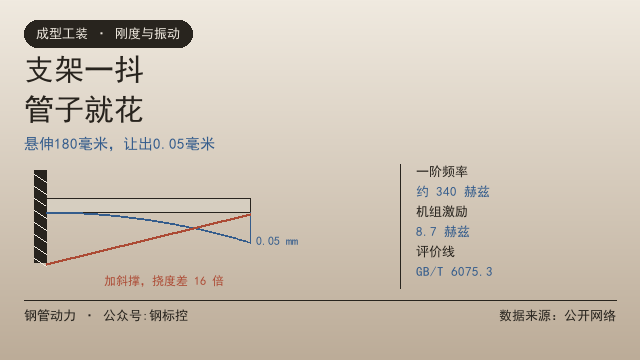
让刀量可以估算。把刀杆当成悬臂梁,末端受力,挠度等于力乘悬伸长度的三次方,除以三倍的弹性模量与截面惯性矩的乘积。惯性矩取圆截面公式,等于 π 乘直径四次方除以 64。
举个实数。刀杆直径 40 毫米,悬伸 120 毫米,径向切削力 800 牛,弹性模量取 210 吉帕。惯性矩是 1.26 乘 10 的负 7 次方四次方米,代进去挠度约 0.018 毫米。
这个 0.018 毫米就是让刀量的量级。它在切削过程中是渐渐变化的,切到辊身中间让刀最大,走到两端让刀最小。加工段结束、退刀、重新进刀,让刀量从大突然回到小,交界处就留下一个台阶。
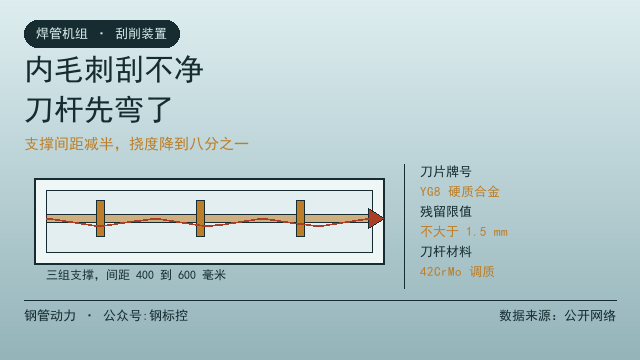
悬伸对挠度的影响是三次方关系。悬伸从 120 毫米减到 60 毫米,挠度降到原来的八分之一,也就是 0.002 毫米这个量级,台阶基本看不出来。所以缩短悬伸比提高刀片牌号管用得多。
具体做法有几条。能用短刀杆就不用长的,非用长刀杆时加装减振镗杆或者加粗刀杆截面。刀片刃口要锋利,钝刃的切削力能翻一倍,让刀量跟着翻倍。切削深度减小也能降力,精车时切深控制在 0.1 到 0.2 毫米。
重复定位误差要单独查。数控车床的反向间隙一般在 0.005 到 0.02 毫米,分段加工时如果每段都从同一个方向进刀,间隙被吃掉,误差就小;如果来回走,间隙来回消,误差累积。检查和调整的方法是用千分表打表,正反向各走一次,看读数差。
接刀的位置也要挑。孔型面上有圆弧段和直线段,接刀必须落在直线段或者辊身两端的让开处,不能落在圆弧上。落在圆弧上,台阶会被后续的磨削放大,而且圆弧处本来就是形状公差最严的地方。
分段越少越好。辊身长度 600 毫米以内,一刀车完是能做到的,关键是机床行程够、刀杆够刚。行程不够必须分段时,把接刀点设在两段孔型的过渡直线段上,让台阶落在不影响成形的位置。
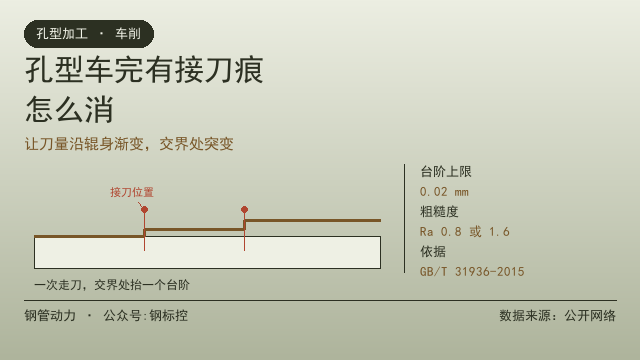
余量分配要配合。粗车留 0.3 到 0.5 毫米,精车一次吃掉 0.1 到 0.2 毫米。精车这一刀必须用新刃或者刚换过刀尖的刀片,中途不换刀。中途换刀等于人为制造一个接刀点,刀尖高度差几个微米就是台阶。
刀具半径补偿也会留痕。数控编程时圆弧的起点和终点如果补偿方向判断错,过象限处会有一个小凸起,量出来 0.01 到 0.03 毫米。这类痕迹不在走刀接缝上,而是在圆弧的四个象限点附近,位置固定、每根辊都一样,很好辨认。
仿形车削另有一套误差源。靠模用久了会磨损,磨损量直接复制到工件上;跟刀架的滚轮压力不稳,轮廓会跟着抖。仿形加工的辊子,接刀痕往往不是一道而是多道,间距和靠模的行程对应。
判据给两条。台阶高度不超过 0.02 毫米,用轮廓仪或者样板加塞尺测;表面粗糙度按 GB/T 31936-2015 表 5,Φ219 及以下和不锈钢机组要求 Ra 0.8 微米,大于 Φ219 是 1.6 微米。粗糙度的参数和取值依据 GB/T 1031-2009。
尺寸公差另算。同一份标准的表 3 规定,Φ33.5 到 Φ114 这一档,粗成型辊孔型公差正负 0.05 毫米,精成型辊正负 0.03 毫米;Φ114 到 Φ219 这一档,粗成型正负 0.10 毫米,精成型、定径、挤压辊正负 0.05 毫米。接刀台阶是局部形状误差,不占这个公差带,两条都要满足。
检测手段按现场条件选。有轮廓仪的直接扫一条母线,台阶一目了然。没有轮廓仪的用样板透光法,配合塞尺量最大间隙。还有一种土办法是铅压印,把铅片压在孔型面上,取出来量厚度变化,精度够用而且便宜。
接刀痕对使用的影响要说清。辊面上有台阶,压出来的管面就有一道环状印,深度是台阶的七成到九成。薄壁管上更明显,因为管壁抵抗变形的能力弱。另一层影响是应力集中,台阶根部在交变载荷下容易起微裂,裂纹往里去,最终可能连到辊面剥落。
轻微的超差可以补救。台阶在 0.02 到 0.05 毫米之间,上磨床磨掉一层就行,磨量留多少见孔型车削,磨量留多少。超过 0.05 毫米,磨掉以后孔型深度不够,只能降级或者重车。
车削参数怎么配,另有一篇专门讲刀片材质、切削速度、进给量和刀尖圆弧半径的选择,见孔型车削用什么刀,参数怎么给。接刀痕这件事,刀具只是其中一个变量,刚性和定位往往影响更大。
磨完还要验。磨削会改变孔型的实际轮廓,也会带来新的磨削纹,验收方法和判据见焊管轧辊磨削,孔型怎么验。
最后提一个管理上的细节。车工交接班时如果换人,最好在交接点做一个标记,不要在两班交界处接刀。两班的刀具、对刀习惯、进给手法都不一样,交接处出的台阶最难查,也最容易互相推责任。
手上如果有辊子反复出接刀痕,或者想找能一次装夹车完长辊的加工资源,可以把辊身长度、孔型深度和设备条件发到钢管动力上,同行会给出工艺方案和报价参考。已经在用的辊子出现环状压印,也欢迎在钢管动力留言,把印痕间距和辊径说一下,能判断是接刀还是偏心。
常见问题(FAQ)
问:接刀痕和管面横纹怎么区分?
答:接刀痕的间距等于一次走刀行程,位置在辊面上;管面横纹的间距与辊子周长成比例,反查的是孔型偏心或者辊径不圆。
问:接刀痕的主要成因是什么?
答:三个。刀具让刀、分段加工的重复定位误差、仿形靠模磨损。其中让刀最常见,因为让刀量沿辊身是渐变的,交界处突变就成台阶。
问:让刀量怎么估算?
答:把刀杆当悬臂梁,挠度等于力乘悬伸三次方,除以三倍弹性模量与惯性矩的乘积。直径 40 毫米、悬伸 120 毫米、径向力 800 牛时约 0.018 毫米。
问:接刀台阶允许多大?
答:一般控制在 0.02 毫米以内。同时还要满足 GB/T 31936-2015 表 5 的粗糙度要求,Φ219 及以下 Ra 0.8 微米,大于 Φ219 是 1.6 微米。
问:怎么减少接刀次数?
答:缩短刀杆悬伸、加大机床行程、尽量一刀车完。必须分段时把接刀点放在直线段,精车一刀用新刃,中途不换刀。
问:接刀超差了还能救吗?
答:台阶在 0.02 到 0.05 毫米之间可以磨掉一层;超过 0.05 毫米,磨后孔型深度不够,只能降级使用或者重新车削。
数据来源:来自公开网络
公众号:钢标控