欢迎访问本站!
车间换了台电源,原来那台 8 kHz 的旧机子退役,新机子标称 30 kHz。同样的感应圈、同样的功率、同样的走刀速度,淬出来的辊一磨,硬化层只剩 4 毫米,图纸要的是 12 毫米。功率没变,时间没变,唯一变的是频率。
感应淬火的层深首先由频率定,其次才是功率和时间。这个关系不是经验口诀,是电磁场透入的物理结果。交变电流在工件表层集中,越往里去电流密度越小,降到表面值 36.8% 的那个深度叫电流透入深度,用 δ 表示。
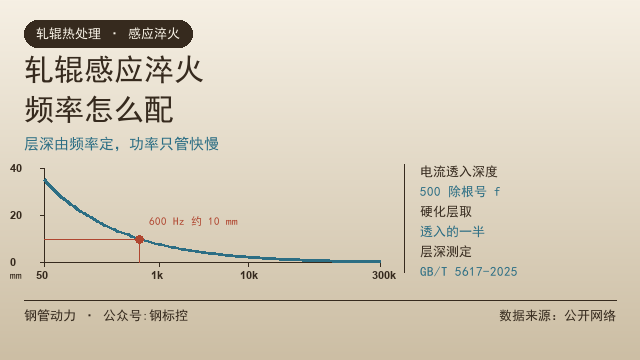
δ 的计算式是 503 乘以根号下电阻率除以磁导率与频率的乘积,单位是米。钢在 800 到 900 摄氏度时电阻率大约 1.0 乘 10 的负 6 次方欧姆米,磁导率取 1,代进去简化成 500 除以根号下频率,频率单位赫兹,结果单位毫米。
按这个式子算,50 赫兹对应 71 毫米,500 赫兹对应 22 毫米,1000 赫兹对应 16 毫米,2500 赫兹对应 10 毫米,8000 赫兹对应 5.6 毫米,10000 赫兹对应 5.0 毫米,50000 赫兹对应 2.2 毫米,100000 赫兹对应 1.6 毫米,300000 赫兹对应 0.9 毫米。频率越高,透入越浅,这条规律没有例外。
硬化层深度大约是透入深度的 0.4 到 0.6 倍。取中间值 0.5,反算频率就是 250 除以层深再平方,层深单位毫米,频率单位赫兹。要 10 毫米的层深,算出来是 625 赫兹;要 5 毫米,是 2500 赫兹;要 20 毫米,是 156 赫兹。
拿这个去对轧辊的要求。GB/T 31936-2015 规定工作层不小于 10 毫米,精成型、定径、矫直和挤压侧辊的表面硬度 56 到 62 HRC。10 毫米层深对应 600 赫兹上下,所以轧辊感应淬火多用 500 到 1000 赫兹的中频电源,大型支承辊会用到工频 50 赫兹。刚才那台 30 kHz 的电源,层深上限就在 3 到 4 毫米,怎么调功率都到不了 12 毫米。
这就解释了开头那件事。不是新电源不好,是频率选错了。设备选型的时候先算层深,再挑频率,顺序反了就要重新买电源。
功率密度管的是加热速度和表面温度。一次加热整体淬火,功率密度一般取 0.5 到 2 千瓦每平方厘米;扫描淬火取 1 到 3 千瓦每平方厘米。功率密度太低,加热时间长,热传导把热量送到里层,层深偏大但表面温度不够,淬不上;功率密度太高,表面升温过快,尖角和边缘先过热。
扫描淬火还要定三个参数:感应圈与辊面的间隙、扫描速度、喷淋提前量。间隙一般 2 到 4 毫米,大了效率掉,小了容易打火。扫描速度按层深要求和功率配,常见 3 到 8 毫米每秒。
喷淋的位置和角度容易被忽略。喷淋环要跟在感应圈后面,距离 10 到 20 毫米,角度对着已经加热到温的区域。距离太远,热量散掉,淬火温度不够;太近,水溅到感应圈上,效率掉还可能短路。
淬火液的浓度也要定。清水冷速快,适合高碳钢;聚乙烯醇水溶液可以调冷速,浓度 5% 到 10%,减少开裂。9Cr2Mo 这类高碳钢用清水淬火有开裂风险,尤其辊颈和键槽这些截面变化的地方。
搭接是扫描淬火的常见缺陷。感应圈走一圈回到起点,两段之间必须重叠,重叠宽度取感应圈宽度的 10% 到 15%。重叠不够,接缝处出现一条软带,硬度掉 5 到 10 HRC,磨削以后会显现成一条暗线。
还有一种软带是螺旋形的。原因是辊子旋转速度和感应圈移动速度不匹配,轨迹没接上。检查方法很简单,淬火后用砂轮轻磨一层,看有没有螺旋状的色差。
基体状态决定淬火后的表现。感应淬火前辊身一般要先调质,得到均匀的回火索氏体。基体有带状组织或者硬度不均,淬火后层深也会跟着起伏。调质硬度不够怎么定位原因,可以看轧辊调质硬度不够,是淬火还是回火。
层深怎么测,标准写得很清楚。GB/T 5617-2025《钢件表面淬火硬化层深度的测定》于 2025 年 8 月 29 日发布、2026 年 3 月 1 日实施,全部代替 GB/T 5617-2005,适用范围从原来的感应淬火和火焰淬火扩展到激光淬火、电子束淬火。测定方法是从表面往里测硬度梯度,取硬度降到规定值的位置作为有效硬化层深度。
金相检验另有一套。JB/T 9204-2008《钢件感应淬火金相检验》按马氏体形态和比例分级,能看出有没有欠热、过热和粗大马氏体。硬度合格的辊,金相不一定合格。
变形要提一句。感应淬火加热层浅、热影响区小,变形比整体淬火小得多,但薄壁辊和长辊还是会弯。淬火后测量圆跳动,超差的在磨削工序修正,磨量留多少见孔型车削,磨量留多少。
感应淬火不是唯一的表面强化手段。激光淬火的层深更浅,一般 0.3 到 1.5 毫米,但变形更小、不需要淬火介质;渗氮的温度低,硬度提升靠化合物层和扩散层。三种工艺的适用边界见轧辊除了镀铬,还能怎么强化。
选哪种工艺,先看层深要求。层深要 10 毫米以上,只有中频或工频感应能做;层深 2 毫米以内、又不许变形,激光更合适;只要求表面耐磨、不要求深层承载,渗氮最省。
辊面淬硬以后还要磨。磨削时的热量会让表层回火,硬度掉 2 到 4 HRC,磨削烧伤的判据和检验方法另有一篇,见焊管轧辊磨削,孔型怎么验。
最后提醒一个订货细节。感应淬火机床的频率是固定的,买设备时把最薄和最厚的辊都算一遍,取交集。只按最厚的辊选低频,薄辊会淬穿;只按最薄的选高频,厚辊淬不深。
手上如果有轧辊要做感应淬火,或者想找能处理 10 毫米以上层深的加工厂,可以把辊径、层深要求和硬度要求发到钢管动力上,同行会给出设备和报价参考。已经淬过但层深不够的,也欢迎在钢管动力留言,把频率和实测层深说一下,能判断是电源选型还是工艺参数的问题。
常见问题(FAQ)
问:感应淬火的层深主要由什么决定?
答:主要由频率决定,其次是功率密度和加热时间。频率越高电流透入越浅,硬化层也越浅,功率只能在频率给定的范围内调整。
问:电流透入深度怎么算?
答:按 503 乘以根号下电阻率除以磁导率与频率乘积计算。钢在 800 到 900 摄氏度时可简化为 500 除以根号下频率,结果单位毫米。
问:轧辊要 10 毫米硬化层,选多大频率?
答:硬化层约为透入深度的一半,10 毫米层深需要透入 20 毫米,反算频率约 600 赫兹,实际多选 500 到 1000 赫兹的中频电源。
问:层深测定依据哪个标准?
答:GB/T 5617-2025《钢件表面淬火硬化层深度的测定》,2025 年 8 月 29 日发布、2026 年 3 月 1 日实施,代替 GB/T 5617-2005。
问:扫描淬火为什么会出现软带?
答:两个原因。一是首尾搭接宽度不足,重叠应取感应圈宽度的 10% 到 15%;二是辊子转速与感应圈移动速度不匹配,轨迹没接上形成螺旋软带。
问:感应淬火前基体要不要先热处理?
答:要。辊身一般先调质得到均匀的回火索氏体,基体组织不均匀会让淬火后的层深和硬度跟着起伏。
数据来源:来自公开网络
公众号:钢标控