欢迎访问本站!
一批辊调质完,硬度打下来比图纸要求低了三五个 HRC。这时候争论最多的问题是到底卡在哪一道工序上。热处理厂说是材料偏下限,材料供应商说是回火过了,双方各执一词。其实用不着猜,硬度不足这件事,本质上只有两种可能:要么没淬上,要么被回火掉了。
先给一个统一的判断框架,叫三步定位法。第一步看是整体偏低还是局部偏低;第二步看硬度梯度曲线的形状;第三步用金相复核定案。三步走完,责任方基本清楚,剩下的只是双方坐下谈费用。
调质这个词在轧辊行业里用得比较宽。对 9Cr2Mo 这类高碳铬钢来说,通常指的是淬火加中低温回火的整套工艺,而不是机械行业常说的淬火加高温回火。所以讨论硬度偏低时,要先把回火的实际温度区间摆出来:9Cr2Mo 一般在 150 到 250 摄氏度,Cr12MoV 在 160 到 220 摄氏度,走的根本不是高温回火那条路。
第一步最简单。找一支打起来最低的辊,沿圆周等分打八个点,再沿辊身长度方向打三环。如果所有点都偏低且数值接近,那是系统性问题,出在工艺参数或者材料;如果有明显的偏心分布,忽高忽低差值超过 3 HRC,多半是冷却不均或者装炉位置不当;如果只在某一端偏低,先查炉子的温度均匀性。
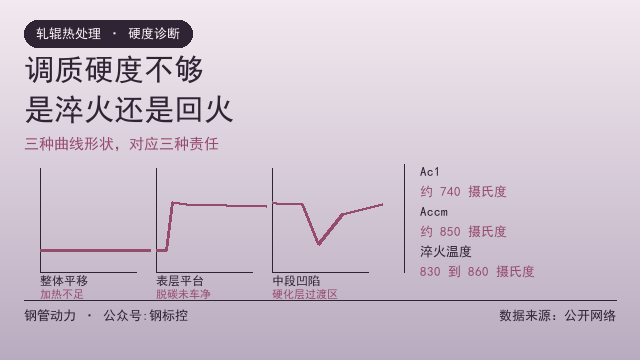
第二步看梯度曲线,这是最快能分清方向的一招。从辊面向心部每隔一定深度取点测硬度,画成深度与硬度的关系曲线。三种典型形态对应三种结论,认准形状就能少走很多弯路。
第一种形态是整条曲线几乎平行下移,表面到心部都低,但曲线形状本身正常,起伏规律还在。这说明淬火得到的马氏体含碳量不足,病灶在加热环节:奥氏体化温度偏低或者保温时间不够,碳化物没有充分溶入奥氏体,所以淬出来的马氏体先天硬度就不够。
第二种形态是表层有一小段低值平台,往里 1 到 2 毫米之后迅速升到正常水平。这个几乎是脱碳层的指纹,说明之前留的车削量不够,或者锻造加热时表层被烧掉碳。这种情况下返磨一层往往就能救回来,处理成本最低。这里要注意:这跟表面氧化不是一回事,氧化黑皮车掉即可,脱碳必须车到硬度回升为止。
第三种形态是表层和心部都够硬,只有中间某一段偏低,形状像骆驼的驼峰。这类通常出现在感应淬火或者双频淬火的辊子上,属于硬化层过渡区的问题,与整体调质无关,要按表面淬火的思路处理。
第二步做完还不能拍板,第三步用金相定案。金属显微组织的检验方法依据 GB/T 13298-2015,取样位置选硬度偏低的部位,重点看两件事:一是有没有非马氏体组织,比如屈氏体、贝氏体;二是碳化物的形态与数量。如果看到大量未溶碳化物堆积在晶界,加热不足坐实;如果组织干净但马氏体针粗大,那是加热温度过高或者保温过长的另一类问题。
回到参数上来。9Cr2Mo 的 Ac1 大约在 740 摄氏度,Accm 大约在 850 摄氏度,常规淬火温度取 830 到 860 摄氏度。低于这个区间,奥氏体里的碳和铬溶得不够,淬后硬度自然上不去;高于 Accm 太多,奥氏体晶粒粗大,虽然硬度可能不低,但韧性变差,后续的剥落风险就上来了。
除了温度,冷却这一刀斩得断不断才是关键。淬火介质用久了会老化,水温从 20 摄氏度升到 40 摄氏度,冷却能力掉得很明显。水淬轧辊的水温一般控制在 20 到 40 摄氏度,油淬时油温控制在 40 到 80 摄氏度,循环搅拌必须开着。介质槽容积不足、工件入水后周围水温骤升,都是常见的隐性原因。
还有一种情况是装炉量。同一炉装得太密,辊子之间没有足够的介质通道,内侧的冷却速度远低于外侧,硬度就会呈现明显的偏心分布。这类问题在第一步就应该看得出来,但经常被人误判为材质不均。
材料因素也要查,但不能一上来就甩锅给钢厂。核对时按 GB/T 222 规定的化学成分分析的要求做成品复验,重点看碳、铬、钼三项是否落在中下限。含碳量从 0.90 掉到 0.85,硬度差大约在 1 到 2 HRC,不会让你低掉五个点,所以成分偏下限通常只能解释小幅偏低。
说完淬火侧,再看回火侧。最常见的是炉温仪表的系统偏差,热电偶用久了读数偏低,显示 200 摄氏度,实际炉气已经是 230 摄氏度。这种情况整批都会偏低,但这项查起来反而最方便:拿一支标准热电偶进炉比对一次,十分钟就有结论。
第二类是回火时间或次数超标。九成情况是大件升温慢,操作规程里写的是到温后保温,实际执行时从进炉就开始计时,导致实际保温时间远超工艺卡要求。时间对回火的影响不如温度剧烈,但保温时间延长一倍,硬度也会掉 1 到 2 HRC。
第三类是重复回火的累积效应。第一次回火后硬度不合格送去返工,重淬再回火,两次回火的软化作用叠加,硬度往往一次比一次低。遇到这种情况要盯住累积当量,而不是只盯单次的卡片。
有个反证试验值得一做,成本也不高。取同一批材料的小试样,按工艺卡重新走一次淬火,回火按最短时间执行,打硬度。如果这时候硬度正常,说明工艺本身没问题,问题出在前一次的执行环节;如果还是偏低,那就要回头找材料。这个试验能快速把责任方分离出来,比来回扯皮效率高。
这里必须区分两个概念:硬度和淬硬层深度不是一回事。硬度看的是某一深度处的值,淬硬层深度看的是从表面延伸到多深仍能维持某一硬度界限值。有的辊子表面硬度完全达标,但硬化层太浅,上机之后很快就被磨穿,两者的差别可参见轧辊淬硬层要多深。
硬化层深度的测定,现行标准是 GB/T 5617-2025《钢件表面淬火硬化层深度的测定》,2025 年 8 月 29 日发布并于同日启用。它采用从表面到硬度降至界限值处的垂直距离作为硬化层深度,界限值一般按图纸或与供方约定确定。
确定偏低的部位和责任之后,能否挽救要看具体情况。属于脱碳层未车净的,返磨一层最省事;属于退火组织不正常导致淬火不良的,需要先恢复组织,可行的做法参见轧辊锻件球化退火,硬度降到多少;属于加热或冷却不足的,则要重新淬火。
重淬有两个风险必须提前算进去。一是变形,尤其是细长辊,二次淬火的弯曲量可能超过磨量;二是开裂,重复热处理会让内应力累积,重淬前通常要补做一次去应力退火。这两笔账算下来,有时候比直接换新材料还贵,所以决定是否返工前先估算成本。
最后提醒一句制度上的事。每支辊的调质记录应当包含淬火温度、保温时间、介质温度、入液前停留时间、回火温度、回火次数这六项,缺任何一项都无法复盘。这六项也是出现争议时唯一有说服力的东西,比事后补的表述都管用。
这类争议在钢管动力上经常有同行讨论,往往需要第三方检测的也可以到钢管动力发需求,把实测硬度值与期望值写清楚,会有能承接的热处理厂直接报价。有实际处理经验的师傅欢迎到钢管动力补充你们的做法。
常见问题(FAQ)
问:怎样最快判断是淬火问题还是回火问题?
答:先看硬度梯度曲线,再从硬度偏低处取金相试样。整体平行下移多指向加热不足,表层低值平台指向脱碳,排除了这两项再查回火温度。
问:9Cr2Mo 常规淬火温度取多少?
答:一般取 830 到 860 摄氏度。它的 Ac1 约 740 摄氏度,Accm 约 850 摄氏度,低于此区间奥氏体化不充分,高于太多则晶粒粗大。
问:淬火水温对硬度影响大吗?
答:影响明显。水淬水温一般控制在 20 到 40 摄氏度,水温升高会显著降低冷却能力,导致整体硬度不足。
问:成分偏下限能解释多少硬度差?
答:含碳量从 0.90 降到 0.85,硬度大约差 1 到 2 HRC。成分因素通常解释不了大幅偏低的情况。
问:硬化层深度测定用哪个标准?
答:GB/T 5617-2025《钢件表面淬火硬化层深度的测定》,2025 年 8 月 29 日发布,按到达界限硬度值的垂直距离计算。
问:硬度不合格可以重新淬火吗?
答:可以,但要提前算变形和开裂两项风险。重淬前通常补做去应力退火,成本高时不如直接换料。
数据来源:来自公开网络
公众号:钢标控