欢迎访问本站!
锻件进厂,硬度计一打 250 HBW,车间第一反应是让供方退货。其实这个硬度不算废品,只是没退火,或者退火没退到位。9Cr2Mo 这类高碳铬钼钢锻完空冷,组织是片状珠光体加网状碳化物,硬、脆、车不动,必须走一道球化退火才能进车间。
球化退火不是把硬度压下去这么简单。它把片状碳化物变成球状,硬度降下来只是表面现象,真正的目的是让碳化物分布均匀、颗粒大小合适。这一步做得好不好,直接决定了后面淬火能不能淬匀,也决定了这副辊子磨到第三次还耐不耐磨。
标准里对这道工序有明确要求。GB/T 31936-2015《焊接钢管轧辊》3.5 条讲锻件,其中规定锻后应及时退火,3.5.5 条要求低倍组织不许有白点、内裂这类缺陷。同期 3.5.6 条还规定,表面缺陷清除的深度不能超过单边余量的一半。这三条连起来看,意思很清楚:锻造留下的应力、组织缺陷和表面伤,必须在热处理这一关处理掉,不能带到成品上。
先看为什么要球化。9Cr2Mo 的碳含量在 0.85% 到 0.95%,属于过共析钢。锻后冷却慢,碳会以网状形式沿着奥氏体晶界析出,把晶粒整圈包住。网状碳化物是脆性相,硬度高、塑性差,车削时刀具一碰就打滑、崩刃,淬火时又成为裂纹源。
球化的做法是把钢加热到 Ac1 以上一点,让片状碳化物部分溶解,未溶的碳化物颗粒留下来当核心,然后在这个温度附近保温,碳以这些颗粒为核心重新析出,长成球。温度太高,碳化物全溶,冷下来又是网状;温度太低,溶解不足,球化不均匀。
9Cr2Mo 的临界点大约 Ac1 740 摄氏度、Ar1 700 摄氏度、Accm 850 摄氏度。球化温度就卡在 740 到 850 之间,取 790 到 810 摄氏度最稳。这个区间离 Accm 还有 40 摄氏度余量,不至于把碳化物全部溶掉。
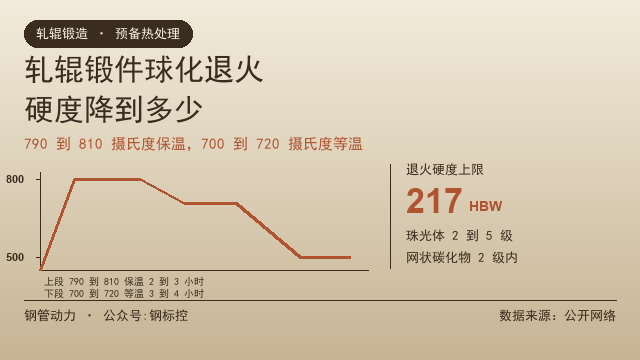
批量生产的取法是等温球化。790 到 810 摄氏度保温 2 到 3 小时,炉冷到 700 到 720 摄氏度再保温 3 到 4 小时,之后随炉冷到 500 摄氏度以下出炉空冷。这套规范处理完,硬度能压到 217 HBW 以下,珠光体组织 2 到 5 级,网状碳化物 2 级以内。
慢冷球化是另一条路,适合单件大辊。820 摄氏度上下保温 3 到 4 小时,然后按每小时不超过 15 摄氏度的速度随炉冷到 650 摄氏度出炉。这条路线周期长,好处是不需要等温炉,井式炉、台车炉都能干。
硬度和组织要一起看。只看硬度会漏掉两种不合格:一种是硬度合格但网状碳化物 3 级,另一种是硬度偏高但球化颗粒很细。前者淬火容易裂,后者车削费刀。验收时硬度、珠光体级别、网状级别三项都要写进报告,缺一项就等于没验。
硬度过低同样麻烦。球化退火过了头,硬度掉到 170 HBW 以下,车削时切屑不断、粘刀,加工面撕成一片一片,Ra 反而做不下来。孔型工作面按 GB/T 31936-2015 表 5 要 Ra 0.8 或 1.6 微米,靠车削直接做到这个水平,硬度落在 180 到 220 HBW 之间最好使。
网状碳化物超标,先别急着退货。碳化物网是锻造和锻后冷却造成的,可以用正火破网再球化。9Cr2Mo 正火温度 900 到 920 摄氏度,正火后硬度 302 到 388 HBW,组织变成细片状珠光体,网被打开,再走一遍球化退火就正常了。多一道正火,成本比整批报废低得多。
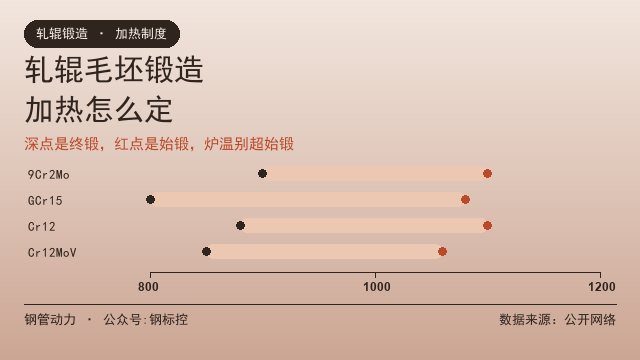
锻造环节的影响比热处理更大。终锻温度过高,晶粒粗大,碳化物网粗而连续,靠退火很难彻底打开;终锻温度过低,锻件表面和心部组织差别大,球化后硬度不均匀。加热制度这块在轧辊毛坯锻造加热怎么定里讲过,退火只能补救,改不了锻造留下的底子。
脱碳是另一个容易被忽略的项。高温长时间加热,表面碳被烧掉,形成一层铁素体。这层脱碳层硬度低、耐磨性差,如果车削余量不够,留在孔型工作面上就是一块软斑,用不了多久就塌。脱碳层深度按 GB/T 224-2019《钢的脱碳层深度测定法》测,退火态一般控制在 0.5 毫米以内,装箱保护或者用保护气氛可以再压。
装箱是老办法,也是可靠办法。铸铁屑加木炭粉把辊坯埋住,箱盖用耐火泥封死,加热时箱内形成还原性气氛,脱碳就能控制住。大辊装不了箱,就在炉内通保护气或者滴注甲醇,炉膛密封要做好,炉门缝漏气,通多少气都白搭。
升温速度按有效厚度给。直径 300 毫米的辊坯,升温速度控制在每小时 60 到 100 摄氏度,装炉温度不高于 600 摄氏度。冷炉直接装高温区,表面和心部温差过大,热应力叠加组织应力,锻件内部可能直接裂开,裂了以后探伤才发现,前面几道工序全废。
保温时间按有效厚度算,一般取每毫米 1.5 到 2 分钟。直径 300 毫米的辊坯,保温 8 到 10 小时。时间给不够,心部没烧透,球化只做在表层,车到里面还是硬。时间给太长,晶粒粗化,球化颗粒粗大,淬火后马氏体也粗,韧性和耐磨性一起下降。
检测取样有讲究。硬度在辊身两端和中间各测三点,避开辊身边缘 50 毫米。金相试样取自半径的二分之一处,这里的组织最能代表整体。只取表面,看不到心部的网状;只取心部,看不到表面的脱碳。
退火后的硬度用布氏硬度计测,按 GB/T 231.1-2018《金属材料 布氏硬度试验 第 1 部分:试验方法》执行,压头直径 10 毫米、试验力 3000 公斤力,读数是压痕直径换算出来的。别拿里氏硬度计在毛坯面上打,氧化皮和粗糙度都会让读数虚高,具体偏差在轧辊硬度现场怎么测,里氏还是肖氏里算过。
金相检验按 GB/T 13298-2015《金属显微组织检验方法》制样。珠光体球化级别和网状碳化物级别,行业里借用 GB/T 18254-2016《高碳铬轴承钢》的评级图判读,虽然 9Cr2Mo 不是轴承钢,但那套评级图的球化颗粒形貌和这个钢种接近,双方约定用它判定,比各说各话强。
退火做完了,接下来是车削和淬火。车削余量留多少,看的是热处理变形量,9Cr2Mo 整体淬火的辊子单边留 0.3 到 0.5 毫米,孔型车削,磨量留多少里有逐项拆解。淬火之后的有效硬化层深度要 10 毫米以上,轧辊淬硬层要多深讲的是这一段的控制点。
采购时把这四项写进技术协议:交货状态为球化退火态、硬度不大于 217 HBW、珠光体 2 到 5 级、网状碳化物不大于 2 级,再补一条脱碳层深度。GB/T 31936-2015 是推荐性标准,不写进合同就没有约束力,供方按自己的企业标准做,出了争议连判定依据都没有。
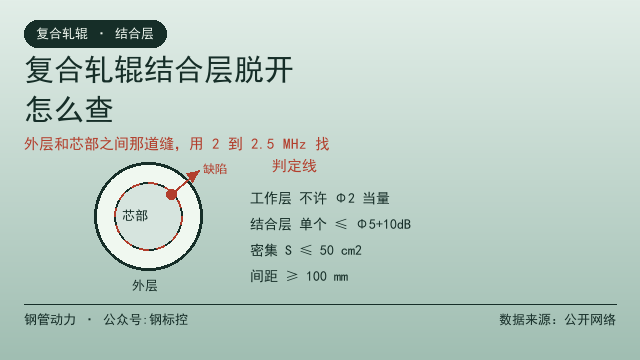
还有一个常被跳过的环节:退火后要不要探伤。锻件内部的白点、内裂在退火前不一定看得出来,退火后应力释放,缺陷会张开。直径 300 毫米以上的辊坯建议逐件做超声检测,验收等级见轧辊超声探伤,验收定几级。
找能稳定做球化退火的锻件厂,或者手上有辊坯要处理、想核一核供方的退火报告,可以到钢管动力发一条需求,写清牌号、辊坯直径、要求的硬度和组织级别,做热处理的和做轧辊的同行看到会直接对接。
常见问题(FAQ)
问:锻件硬度 250 HBW,是不是必须退货?
答:不一定。先确认交货状态,如果合同写的是退火态,这个硬度超出了 217 HBW 的上限,属于不合格;如果合同没写交货状态,供方按锻后空冷交货,250 HBW 是正常的,退火的责任在买方。补一道球化退火就能用,成本比退货低。
问:球化退火和普通退火差在哪?
答:普通退火只要求硬度降下来,组织是片状珠光体。球化退火要求碳化物变成球状,硬度低、组织均匀,车削时切屑干脆、加工面光洁,淬火时碳化物溶解均匀、不易过热。对 9Cr2Mo 这种过共析钢,普通退火后直接淬火,开裂风险明显高。
问:退火后硬度 180 HBW,是不是越低越好?
答:不是。硬度过低容易粘刀,车削面撕裂,Ra 做不下来。孔型工作面要 Ra 0.8 微米,硬度落在 180 到 220 HBW 之间加工性最好。低于 170 HBW 要考虑是不是球化过度或者脱碳。
问:网状碳化物 3 级还能用吗?
答:不能直接淬火。先正火破网,900 到 920 摄氏度正火后再球化一次,组织能恢复到 2 级以内。直接淬火的话,网状碳化物是裂纹源,淬火开裂和后期剥落都从这里起。
问:退火需要保护气氛吗?
答:看余量。单边余量 3 毫米以上,普通气氛退火后车掉脱碳层也能用。余量小或者辊身已经粗车到接近成品,就要装箱或者通保护气,脱碳层控制在 0.5 毫米以内,否则软斑会留在孔型面上。
问:退火后多久必须淬火,能放吗?
答:能放,但不要露天放。球化退火后的组织是稳定的,放几个月不影响后续淬火。要注意的是防锈,辊坯表面有氧化皮的地方容易吸潮,存放期间会起锈坑,锈坑深了车不掉,只能降规格用。
数据来源:来自公开网络
本文由钢管动力平台整理,关联公众号:钢标控