欢迎访问本站!
镀硬铬是焊管轧辊最常用的一道表面处理,厚度 0.02 到 0.05 毫米,硬度 800 到 1000 HV,磨到基体还能重镀。可它解决的是磨损和粘辊,解决不了压溃。孔型肩部被压塌、槽底起疲劳麻点,镀层跟着一起塌,这时候需要的是把基体表层本身变硬,不是加一层。
能做的表面强化就两类:一类是相变硬化,表层重新淬火成马氏体,代表是激光淬火和感应淬火;另一类是化学热处理,让碳氮渗进表层,代表是渗氮和氮碳共渗。感应淬火已经把整根辊子都淬透的路线讲过了,这里说激光和渗氮这两条。
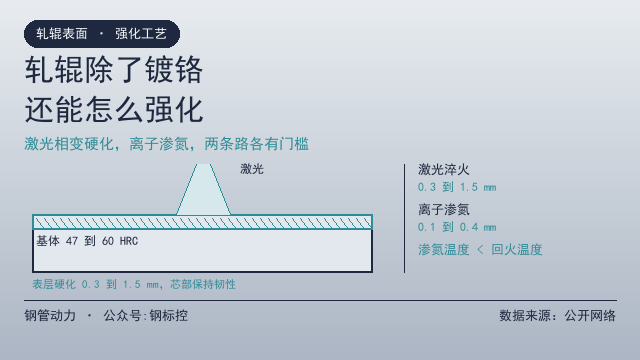
先说激光淬火。激光扫过辊面,表层几十微米到几百微米瞬间升到奥氏体化温度以上,激光一走,热量被冷的基体迅速吸走,相当于自淬火,不用水也不用油。功率密度一般在每平方厘米一万到十万瓦,光斑几毫米,搭接率三到五成,硬化层深度 0.3 到 1.5 毫米。
它的好处是变形极小。没有整体加热,没有淬火介质,辊子不会弯也不会椭圆,淬完基本不用再车。对已经在用的辊子做局部强化很合适,比如孔型槽底磨出沟、肩部压塌,车修到位后打一遍激光,硬度能回到 58 HRC 以上,比常规淬火还高一点,原因是晶粒细。
激光淬火有个绕不开的毛病:搭接带。两道激光之间重叠的那一条,第二次扫描把第一次的硬化层又回火了一遍,硬度掉 3 到 8 HRC,形成一条软带。生产时分不清软带位置,磨到那条带就塌一条沟。解法是提高搭接率、控制扫描顺序,或者在硬化后统一低温回火,把硬度差拉平。
表面吸收率也是坑。抛光过的辊面反射率能到六成以上,激光打上去大半被反射掉,硬化层浅且不均匀。所以激光前要做黑化处理,磷化、涂碳黑、喷石墨都行,处理层厚度几十微米,不影响后续加工。
尖角和薄壁是另一个禁区。孔型圆角半径小于 1 毫米的地方,激光能量集中,容易局部熔化,形成微小的凹坑和拉应力区。做局部强化前先看孔型的圆角,R1 以下的位置不要直接扫,宁可留一段不强化。
再说渗氮。渗氮是把工件放在 480 到 560 摄氏度的含氮气氛里保温十几到几十小时,氮原子渗进表层,形成氮化物弥散强化的扩散层,外面还有一层几微米到十几微米的化合物层,俗称白亮层。层深 0.1 到 0.4 毫米,表面硬度能到 600 到 1000 HV。
渗氮最大的好处也是变形小。温度低,没有相变,工件淬火后精加工完再渗氮,尺寸变化只有几微米,磨好的孔型不用再修。缺点是周期长,一炉十几个小时,成本按炉算,小批量不划算。
这里有一条硬规则,很多人栽在上面:渗氮温度必须低于基体的回火温度,一般低 20 到 30 摄氏度。9Cr2Mo 这类冷作轧辊钢的回火温度只有 180 到 220 摄氏度,渗氮温度 500 摄氏度以上,等于把整根辊子重新回了一次火,基体硬度从 60 HRC 掉到 45 HRC 以下,渗氮层再硬也没用。
所以 9Cr2Mo 的成型辊不能渗氮。能做渗氮的是回火温度高的钢种,比如挤压辊用的 4Cr5MoSiV1,也就是 H13,淬火 1020 到 1050 摄氏度油冷或空冷,二次回火 560 到 580 摄氏度,硬度落在 47 到 49 HRC。它的回火温度比渗氮温度高,渗氮时基体硬度不掉,表层还能加到 900 HV 以上。
挤压辊渗氮的取法是 500 到 520 摄氏度、保温 10 到 20 小时,层深 0.1 到 0.15 毫米,白亮层控制在 5 微米以内。白亮层太厚会脆,挤压辊反复受热循环,脆性白亮层容易起网裂,裂纹往扩散层里走,反而缩短寿命。
渗氮的质量怎么判,有专门的标准。离子渗氮按 GB/T 34883-2017《离子渗氮》执行,2017 年 11 月 1 日发布、2018 年 5 月 1 日实施。以前常用的 JB/T 6956-2007《钢铁件的离子渗氮》已经在 2024 年 7 月 11 日废止,技术协议还在引用这个旧行标的,要改过来。
层深和组织的检验按 GB/T 11354 执行,现行版本是 2025 版,2025 年 8 月 29 日发布、2026 年 3 月 1 日实施。渗氮层深度用硬度法或金相法测,界限硬度一般取比基体高 50 HV 的那个点,白亮层厚度和疏松级别在金相上判。脆性按维氏压痕的碎裂程度分四级,一级最好,三级以上不能收。
镀铬、堆焊、渗氮、激光,这四条路怎么分。镀铬做薄层耐磨和防粘,厚度按焊管轧辊镀硬铬,镀多厚怎么验里的档位取;堆焊做尺寸恢复,焊前先算碳当量,焊管轧辊堆焊修复,先算碳当量讲的是这条;激光做局部相变硬化,适合车修后的局部补强;渗氮做整体薄层耐磨,只对高回火温度的钢种有效。
经济账也要算。激光淬火按面积计价,孔型工作面面积不大的辊子,单件费用可控;渗氮按炉次,一炉装几十件才摊得薄;镀铬按面积和厚度,返镀便宜。一副辊子的重磨周期在两三个月,表面处理的钱要摊到每次重磨后,不能只看单次报价。
有一点必须提醒:渗氮后的辊子不能再用普通砂轮磨。白亮层硬度高、脆性大,砂轮磨削时容易崩边、起微裂纹,磨完的孔型表面看着光,实际已经布满细裂。需要修尺寸只能研磨或者抛光,修完白亮层就没了,耐磨性回到基体水平。这也是渗氮辊一般直接用、不轻易修的原因。
激光淬火的辊子可以磨,但磨量要控制。硬化层只有 0.3 到 1.5 毫米,单边磨掉 0.2 毫米就削掉大半,剩下的层深不够撑一个周期。定径辊这种对尺寸敏感的辊位,激光强化的层深给到 1 毫米以上才够磨两三次。
硬度检验的方法要统一。渗氮层表面硬度用维氏或努氏,试验力选 0.2 到 1 公斤力,压痕不能穿透白亮层;激光硬化层用洛氏 C 标尺,但要注意硬化层薄的时候压痕会压到基体,读数偏低。检测方法的选取和换算,轧辊硬度现场怎么测,里氏还是肖氏里说得比较细。
变形检验别漏。激光和渗氮都号称变形小,实际还是有几十微米的翘曲。装夹位置、扫描顺序、渗氮时的吊挂方式,都会让辊子产生方向性的变形。辊子处理完要按 GB/T 31936-2015 表 4 复检圆跳动,8 级公差,超了要重新找正,检验方法见轧辊圆度同轴度怎么检。
有人问,为什么不直接换硬质合金辊环。硬质合金硬度 1400 HV 以上,耐磨是钢辊的十几倍,但价格也差一个量级,而且脆、怕冲击。产能不满、规格常换的机组,硬质合金摊不开成本,做表面强化更实际。这笔账在硬质合金辊环,焊管机组值不值得换里算过。
想找做激光淬火或者离子渗氮的外协厂,或者手上有辊子想评估走哪条路,可以到钢管动力发一条需求,写清辊子材质、硬度、孔型尺寸和当前失效方式,做表面处理的厂家看到会直接对接,比一家家打电话问省时间。
常见问题(FAQ)
问:9Cr2Mo 的成型辊能做渗氮吗?
答:不能。9Cr2Mo 的回火温度只有 180 到 220 摄氏度,渗氮温度 500 摄氏度以上,等于把基体重新回火,硬度从 60 HRC 掉到 45 HRC 以下。表层硬了、里面软了,受压就塌。这种钢要做表面强化,走激光淬火或者镀铬。
问:激光淬火的软带怎么避免?
答:软带来自搭接区的二次回火。提高搭接率到五成以上、按固定顺序扫描、硬化后统一做一次低温回火,都能把硬度差压小。已经出现软带又磨不掉的,只能降规格用,别装在对孔型精度要求高的机架。
问:渗氮层 0.1 毫米够用吗?
答:对挤压辊够,对成型辊不够。挤压辊的主要失效是热粘着和热裂纹,0.1 到 0.15 毫米的扩散层能明显改善抗粘着性。成型辊受的是滚动接触疲劳,层太薄会被压溃,这种情况应该走淬火加硬化层,不是渗氮。
问:渗氮后白亮层要不要磨掉?
答:一般保留。白亮层硬度最高、抗粘着最好,磨掉就等于放弃了渗氮的一半效果。但白亮层超过 15 微米、脆性判到三级以上时,要磨掉一部分再轻抛,否则运行中会起网裂。
问:激光淬火和感应淬火怎么选?
答:看强化范围。整根辊身都要硬化、层深要 5 毫米以上,选感应,成本和效率都合适。只要局部补强、层深 1 毫米以内、又不想让辊子变形,选激光。两种都能做的场合,比较的是后续磨量和变形处理的钱。
问:表面强化过的辊子还能重磨几次?
答:镀铬辊每次重磨后可以返镀,次数不限,只要基体还有工作层。激光硬化辊取决于层深,1 毫米层深大概撑两三次重磨。渗氮辊基本不磨,磨掉白亮层就失去意义。买辊时把这一点写进技术协议,比事后争论值不值。
数据来源:来自公开网络
本文由钢管动力平台整理,关联公众号:钢标控