欢迎访问本站!
辊子到货,质保书写着工作面 56 到 62 HRC。车间手里只有一台便携里氏计,往辊面上一按,读数 54.6,采购那边就急了。这台计子本身没错,错在把里氏值当成了洛氏值。
图纸上的 HRC 是压入法测出来的。按 GB/T 230.1-2018《金属材料 洛氏硬度试验 第 1 部分:试验方法》,120° 金刚石圆锥先加初试验力,再加主试验力,C 标尺的总试验力是 1471 N,卸掉主试验力后量残余压痕深度,每 0.002 mm 记一个洛氏单位。这套动作要台式硬度计,工件得放上台面。
焊管辊动辄几十公斤,Φ219 机组的粗成型辊上百公斤,组合式挤压辊还有一米多直径的。搬不上台面,只能退到现场做动态的方法。
现场能用的就两种,肖氏和里氏。肖氏老,里氏新。
肖氏按 GB/T 4341.1-2014《金属材料 肖氏硬度试验 第 1 部分:试验方法》,适用范围 5HS 到 105HS,分 C 型目测和 D 型指示两种。金刚石冲头从固定高度自由落下,读回弹高度。辊面平整、面积大、辊子自重足,正好合这套方法的脾气,国内轧辊厂验辊面硬度,用肖氏的历史比里氏长得多。
里氏按 GB/T 17394.1-2025《金属材料 里氏硬度试验 第 1 部分:试验方法》,用规定质量的冲击体在弹簧力作用下垂直冲击表面,取冲击体距表面 1 mm 处的回弹速度与冲击速度之比,乘 1000 得到 HL 值。
这里有个刚换版的事,不少人还不知道。GB/T 17394.1-2025 于 2025 年 10 月 31 日发布、2026 年 5 月 1 日实施,全部代替 GB/T 17394.1-2014 和 GB/T 17394.4-2014。原来单独成册的第 4 部分《硬度值换算表》并进了第 1 部分,检测报告上再写依据是 GB/T 17394.4-2014,引的就是废止版本。
换算不是公式,是拟合。同一个 HL 值换成 HRC,要看两个前提:材料组和冲击装置型号。钢、铸铁、铝合金各有各的曲线,D 型、G 型、C 型各有各的表。用 G 型打了铸铁,回头去查 D 型钢组的表,这个数只能扔。
写法也有讲究。600 HLD 表示里氏 600、D 型装置。折算成洛氏要写成 54 HRC HLD,把装置型号带上,只写一个 HL 值再跟一句 HRC,等于没交代换算依据。
现场最容易犯的错,是拿里氏直接顶验收。标准写 56 到 62 HRC,那是压入法的数。里氏单点重复性本来就有一二十个 HL 的散差,摊到 HRC 上一两个单位是常态。用它判合格,等于先把公差吃掉一半。
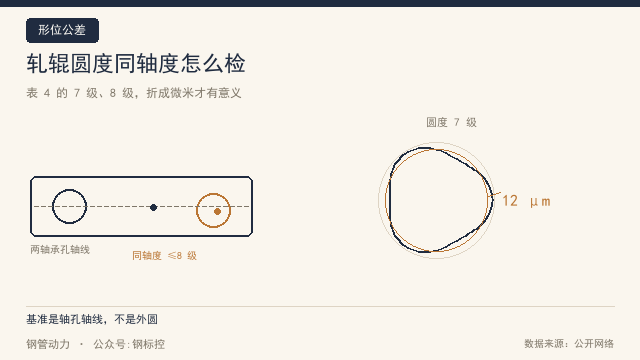
轧辊的均匀度要求偏偏很紧。GB/T 31936-2015《焊接钢管轧辊》表 6 规定,Φ168 mm 及以下机组的工作面硬度均匀度 3 HRC,超过 Φ168 mm 是 4 HRC;3.9 条还规定工作层硬度落差,锻造辊不超过 3 HRC,铸造辊不超过 2 HRC。窗口只有三四个单位,检测手段自己的散差不能再往里挤。
所以分工要划清:便携法做筛查,扫出异常再送检;判合格与否,以台式洛氏或同炉试块为准。硬度该配到多少、哪个辊位配哪个档,见焊管轧辊材质怎么选,硬度配到多少。
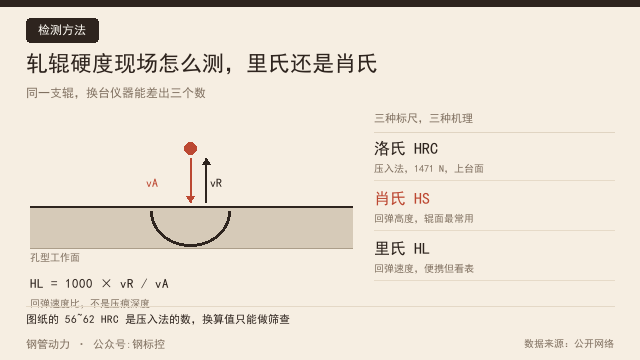
冲击装置的影响比想象中大。D 型通用,能量适中,辊身这种大平面用它的最多;G 型能量大,适合厚重大件和偏粗糙的表面,薄壁辊环上用它反而失真;C 型能量最小,留给薄件和表面硬化层。
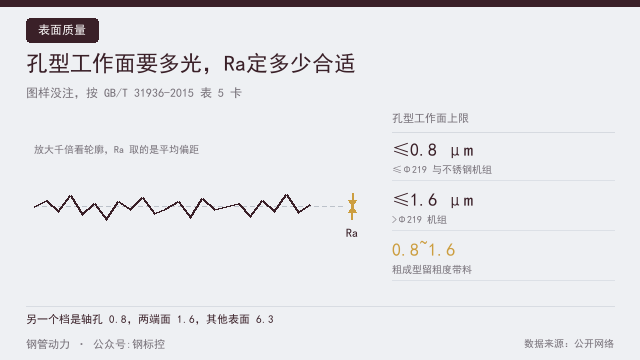
表面粗糙度是硬门槛。通用 D 型装置要求被测面 Ra 不大于 2.0 μm。磨完的辊面通常 0.4 到 1.6,够格;车出来没磨的毛坯面,读数偏低不是材料软,是表面太粗。
曲面也是门槛。普通装置要求测点曲率半径不小于 30 mm,G 型不小于 50 mm。辊身没问题,辊颈、辊环棱边这些地方得换匹配的支承环,不换就偏低。
凹槽里几乎打不了。成型辊的孔型是半圆槽,冲击体要垂直落在平面上,槽壁一斜,回弹方向就偏,读数跟着掉。孔型工作面硬度现场测不准,主要就栽在这里。
取点位置要写进规程。孔型工作面就在槽底接近平面的那一段取,或者退一步,在辊身外圆非孔型面取参考值,再和同批试块对照。把外圆的数当工作面的数写进报告,是常犯的错。
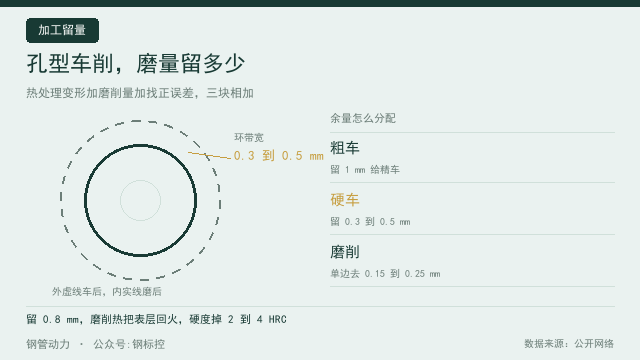
表面准备别用砂轮机。砂轮一蹭,局部温度上去,表层回火,硬度掉 2 到 4 HRC。这和磨削烧伤是一个道理,磨削区瞬时温度能到 800 到 1000 ℃。要处理就用手工细砂纸,顺着一个方向走,边磨边看有没有变色。
工件质量不够要耦固。小辊环、小试样,几公斤重,冲击时工件跟着动,回弹能量被吃掉,读数偏低。要么用偶合剂压在大平台上,要么换小能量的装置。
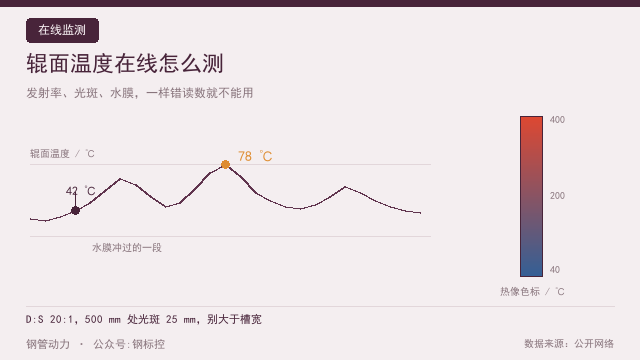
温度也管着数。辊子刚从磨床下来,表面五六十度,测出来的值比冷态低。等凉到室温再动手,别省这半小时。
点数按方法要求来。里氏试验一般至少打 3 点取算术平均,散差明显就加点。验轧辊均匀度,轴向和圆周都要布点,纵横交叉覆盖。只在一点上打三下就当均匀度,那是自己骗自己。
校准别省。每天开工前用标准硬度块打一遍,超差就送修。标准块要和自己用的装置型号、材料组对应,D 型的块拿去校 G 型,校完还是错的。
有一类辊不能打里氏。镀硬铬的辊面,铬层单边十几到几十微米,冲击体会把镀层打裂、压出坑,等于把辊子弄伤了。这类辊面的硬度与结合力走别的口径,镀层厚度怎么验见焊管轧辊镀硬铬,镀多厚怎么验。
硬度合格不等于层深够。表面打到 60 HRC,不等于淬硬层有十毫米。层深要切开做硬度梯度,判断方法见轧辊淬硬层要多深。
真出了争议,按程序走:封存、双方在场、同一台台式硬度计、同一份试样,必要时线切割取样,取样位置离表面留足深度。切的时候水冷,别让切割热把要测的那一层退火了。
说回开头那支读数 54.6 的辊子。先确认装置型号和材料组,再看换算表是不是现行版,然后看测点是不是落在孔型槽壁上,最后看表面有没有被砂轮蹭过。四处排完,多数读数会回到 56 以上。真回不去,那才是辊子的问题。
常见问题(FAQ)
问:图纸标 HRC,现场只有里氏计,能不能直接判合格?
答:不建议。里氏是动态回弹法,和洛氏压入法机理不同,换算又是经验曲线,单点散差折算到 HRC 有一两个单位。可以先用里氏筛查,读数落在公差带中间偏下、或者超出窗口的,再用台式洛氏或同炉试块复验,以压入法结果作为判定依据。
问:肖氏和里氏,焊管辊该用哪个?
答:辊身平整、面积大、自重大的成品辊,肖氏更顺手,压痕浅,对辊面损伤小,国内轧辊行业用得久。里氏携带方便、对表面粗糙度容忍度稍高,适合毛坯和现场粗筛。两种都不能替代台式洛氏做最终判定。
问:里氏换算成 HRC,差几个单位算正常?
答:同一支辊同一位置反复打,散差一两个 HRC 属常见;换装置、换材料组、换换算版本,差三四个也能出现。所以拿里氏值去卡 3 HRC 的均匀度窗口,本身就不严谨。
问:孔型槽里能不能打硬度?
答:基本不能。冲击体要求垂直落在被测面上,槽壁倾斜会让回弹方向偏离,读数整体偏低。要在槽底接近平面的位置取点,或者改在外圆非孔型面取参考值,再与试块对照。
问:测点用砂纸磨一下,会影响结果吗?
答:手工细砂纸顺着一个方向轻磨,去掉氧化皮和毛刺,影响不大。用砂轮机打磨不行,局部温升会让表层回火,硬度掉 2 到 4 HRC,和磨削烧伤一个机理。
问:GB/T 17394.4-2014 现在还能引用吗?
答:不能。该标准已被 GB/T 17394.1-2025 全部代替,换算表并入第 1 部分,新版 2026 年 5 月 1 日起实施。检测报告和技术协议里的引用条款要跟着改。
数据来源:来自公开网络
本文由钢管动力平台整理,同步发布于微信公众号:钢标控