欢迎访问本站!
新辊到厂,随箱一份探伤报告,末尾一行写按 GB/T 6402 二级合格。采购拿着问,这算好还是不好,能不能收。这个问题不好答,因为二级在这份标准里属于中档偏松,而报告里没写当量、没写底波、没写记录水平,只看那一行字,等于什么都没说。
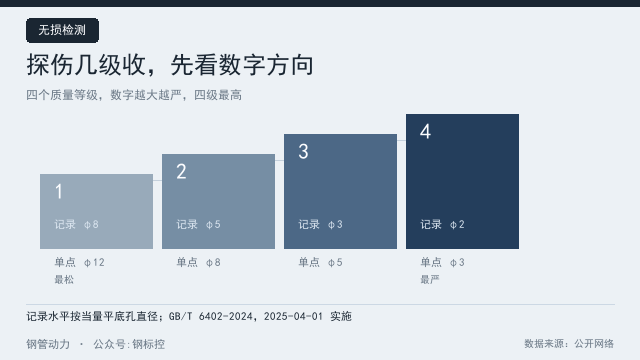
先纠一个最常搞反的地方。GB/T 6402 的四个质量等级,数字越大越严,四级最严,一级最松。不少报告写一级合格,看着像优等生,其实是四档里门槛最低的那一档。谈验收之前先把这件事对齐,否则越谈越远。
标准刚换过版。GB/T 6402-2024《钢锻件超声检测方法》2024-09-29 发布、2025-04-01 实施,全部代替 GB/T 6402-2008 和 GB/T 1786-2008。2025 年 4 月以后出的报告还写 2008 年版的,是旧标准,验收时认不认,得先说清楚。
这份标准管钢锻件的超声脉冲反射检测,覆盖铁素体、马氏体、铁素体-马氏体钢锻件,也覆盖奥氏体和奥氏体-铁素体不锈钢锻件,锻制高温合金和合金钢圆饼也能用。轧辊常用的 9Cr2Mo、Cr12MoV 落在第一类里,至于为什么多用锻钢而不是铸钢,焊管轧辊为什么多用锻钢里讲得清楚。
核心是表 4,直探头,铁素体和马氏体钢锻件。记录水平按当量平底孔直径给:一级大于 φ8,二级大于 φ5,三级大于 φ3,四级大于 φ2。底波降低系数上限依次是 0.1、0.3、0.5、0.6。四个等级,两行数。
验收标准分两类缺陷。单个点状不连续的当量上限:一级 φ12,二级 φ8,三级 φ5,四级 φ3。长条或密集形不连续的当量上限:一级 φ8,二级 φ5,三级 φ3,四级 φ2。斜探头另有表 5,标准还写明横波扫查不能用于一级。
两个概念要分清。记录水平是记下来的门槛,回波超过它就得记录、标位置、标深度;验收标准是收不收的门槛,当量超过它就得判废或者返修。看报告先找这两个数,找不到,合格两个字没有意义。
举个例子。按三级验收,当量超过 φ3 的指示都要记录,单个缺陷不超过 φ5 可以收,长条或密集形不超过 φ3 可以收。同一份报告换个等级,结论可能正好反过来。所以合同里必须写等级,只写标准号,等于没写。
底波降低系数是另一条线。定义是 R 等于 Fn 除以 F0n,Fn 是缺陷处的第 n 次底波幅度,F0n 是邻近正常区域的同次底波幅度;锻件厚度不小于 60 mm 时 n 取 1,小于 60 mm 时 n 取 2。R 反映的是散射衰减,对疏松、粗晶、密集小缺陷比单个当量更敏感。
底波掉下去有三种原因:大面积疏松、晶粒粗大引起的衰减、氧化膜夹层没结合。标准对底波损失 80% 和底波完全损失都单列了判据,完全损失指的是底波低于正常幅度的 5%,或者低到与草状回波分不开。碰到这种指示,光量当量是不够的。
轧辊按几级验收,标准不管,得自己定。行业里的常见做法:成型辊、定径辊这类工作辊按三级,关键机架和冷轧工作辊按四级,支撑辊和次要部位放到二级。辊身、辊颈、孔型区还可以分区定级,标准允许同一锻件不同部位用不同等级。
探头要分工。轧辊主要用直探头纵波,从辊面或者端面入射,查内部夹杂、缩孔残余、白点。斜探头查近表面和轴向的条状缺陷,也能查辊颈过渡圆角的裂纹。横波扫查在一级用不了,这是标准写明的限制,别硬套。
探伤时机决定能看到什么。常规三段:锻后粗车完成,去掉黑皮、粗糙度够耦合,做第一次;调质后做第二次,这时组织均匀,缺陷显示清楚;淬火后精加工前做第三次,主要查淬火裂纹。三段都做成本高,多数厂做前两段。
检测面不能随便。粗车面能探,但氧化皮、刀纹、键槽台阶会挡声束,近表面几毫米算盲区。标准对检测面粗糙度有分级要求,等级越高越细,二级以上一般要求 Ra 不大于 12.5 μm。磨过的面最好探,可磨削纹路的方向会影响耦合。
频率怎么选。常用 2 到 5 MHz。辊身大、厚度大的取低频,穿透力好;查近表面和细小缺陷取高频,分辨率高。粗晶材料要降频,否则草状回波压不住,满屏都是噪声。探头晶片尺寸还得和辊面曲率匹配,曲率大时用小晶片或者曲面楔块。
扫查要有覆盖。网格扫查按 50 到 100 mm 划线,相邻扫查带重叠不少于晶片尺寸的一成到一成半,手动扫查速度压在 150 mm/s 以内。速度快了,缺陷回波一闪就过去,漏检都在这里。关键辊建议做 100% 扫查,留扫查图。
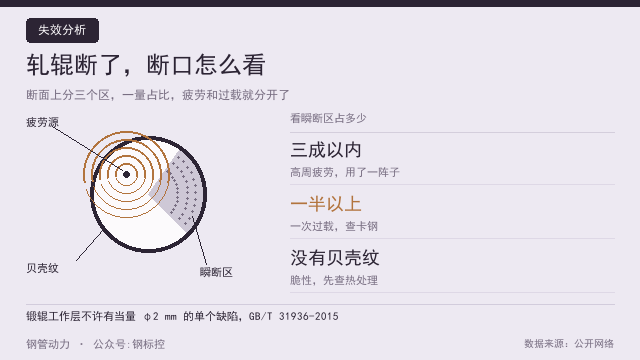
缺陷性质比当量更要紧。白点、裂纹、氧化膜夹层,当量再小也判废,它们是延展性的,会扩展。单个夹杂、点状疏松,当量在限内可以收。密集形的判据是点与点间距不大于 40 mm,这类指示往往伴随底波下降,两条一起看才不吃亏。
铸造辊不能套这份标准。GB/T 6402 管的是锻件,铸造辊走 GB/T 7233.1-2023《铸钢件 超声检测 第 1 部分:一般用途铸钢件》,2023-03-17 发布、2023-10-01 实施,代替 2009 版,修改采用 ISO 4992-1:2020,适用壁厚不超过 600 mm、经过晶粒细化热处理的铸钢件,奥氏体钢和双相不锈钢不适用。
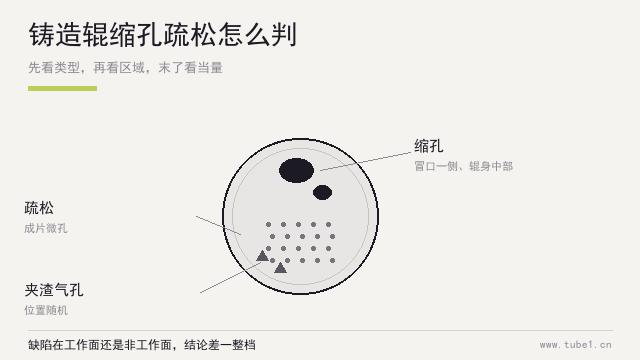
铸造辊的缩孔、疏松怎么判,另有一套口径,铸造辊缩孔疏松怎么判讲的是低倍和断口,超声是另一条路。两条路互补:超声给位置和范围,低倍和断口定性。别拿锻件标准去卡铸造辊,判据对不上,争不出结果。
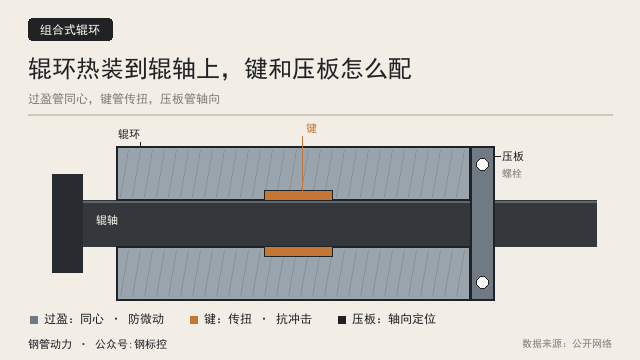
复合辊要看结合层。辊环和辊轴热装或者过盈配合,结合面上如果有氧化皮、有没抱紧的区域,用双晶直探头或者爬波从辊环外圆探,界面回波会很明显。这一层在超声上不按当量收,按未结合面积的比例定,合同里要单独约定。
报告要素得写全。标准规定报告至少包含:委托方和工件信息、标准号和等级、检测设备与探头参数、频率、对比试块、灵敏度设定、所有达到记录水平的指示及其位置和当量、底波情况、检测面状态、检测时机、检测人员与日期。缺项,这份报告在争议时站不住。
第一个坑是报告只写合格不写等级。这不是标准的问题,是委托时没交代。采购合同里写四样东西:标准号带年号、质量等级、探伤时机、检测面状态。供方拿到这四样,才知道按哪一档做。
第二个坑是灵敏度定太高。拿 φ2 平底孔当基准去探一根 Φ300 的大辊,草状回波满屏,把噪声当缺陷,返修单开一堆,辊子磨小了,缺陷还在。灵敏度要按等级和厚度定,大锻件用大当量基准,别一刀切。
第三个坑,锻件探伤合格就当万事大吉。剥落、掉块多数不是锻件缺陷引起的,是淬硬层、磨削烧伤、使用应力的事。焊管轧辊剥落的原因和轧辊淬硬层要多深分别讲了这两层。探伤保的是内部冶金质量,保不了热处理和磨削。
还有一条,辊子用久了要不要复探。重磨到接近下限、出现异常振动、表面有细小裂纹时,建议复探一次,重点看原有指示有没有扩展、底波有没有下降。新辊的探伤报告要留档,那是给后面复探做对比的基线,丢了就白做。
一句话,轧辊探伤不是收一张合格证。标准看年号,等级看数字的方向,当量看表 4,性质看是不是白点裂纹,检测面看是不是粗车面。五样对上,这张报告才算数。
常见问题(FAQ)
问:GB/T 6402 现在是什么版本?
答:2024 版,2024-09-29 发布、2025-04-01 实施,全部代替 GB/T 6402-2008 和 GB/T 1786-2008。报告上写 2008 年版的,属于旧标准。
问:一级和四级哪个严?
答:四级最严。四个等级里数字越大门槛越高,一级记录水平只要大于 φ8 就要记,四级大于 φ2 就得记,差了好几倍。
问:按三级验收,单个缺陷最大能到多少?
答:单个点状不连续不超过 φ5,长条或密集形不超过 φ3,记录水平是大于 φ3 的都要记下来。三个数一起看才完整。
问:底波降低系数多少算合格?
答:按等级,一级不超过 0.1,二级 0.3,三级 0.5,四级 0.6。这个系数算的是缺陷处与正常区域的底波幅度之比,反映散射衰减。
问:铸造辊按哪个标准探?
答:GB/T 7233.1-2023,铸钢件超声检测的一般用途部分,适用于壁厚不超过 600 mm、经晶粒细化热处理的铸钢件,不能套钢锻件那份标准。
问:探伤合格了,为什么还会剥落?
答:剥落多与淬硬层深度、磨削烧伤、使用应力有关,属于热处理和加工环节的问题。超声查的是内部冶金缺陷,两条线不重叠。
数据来源:来自公开网络
本文由钢管动力平台整理,同步发布于微信公众号:钢标控