欢迎访问本站!
孔型图上,槽底和侧壁交界的地方总画着一个 R。有人按老图给 R1,有人改成 R3,车间照图磨出来,装上去管子表面出细线,或者角部塌一小块。这个 R 该取多大,图纸上很少写理由。
先把这个角的位置说清楚。焊管孔型是凹槽,一个槽有三处带圆角的边:槽底与侧壁的过渡角,槽口两条棱边,辊缝分型面处的棱边。三处受力不同,取值也不该相同。平时说的过渡圆角,多数指第一处。
圆角的作用有三层。一层是应力,直角在辊子上等于一个缺口,热处理和磨削留下的残余应力往角上挤,硬度高的辊子更容易在这里起微裂。二层是摩擦,带钢在孔型里被拖着走,直角棱边刮边缘,刮出来就是管面纵向细线。三层是金属流动,带钢弯角时贴着圆角走,圆弧顺不顺决定角部能不能填满。
三处圆角分开看。槽底与侧壁的过渡角,管它的是壁厚。经验上从 0.5 倍壁厚起步,薄壁取小,厚壁取大。Φ32×1.5 的管子,这个角给 R1 到 R1.5 就够;Φ219×8 的,给 R4 到 R6 才不至于把料挤在角上。
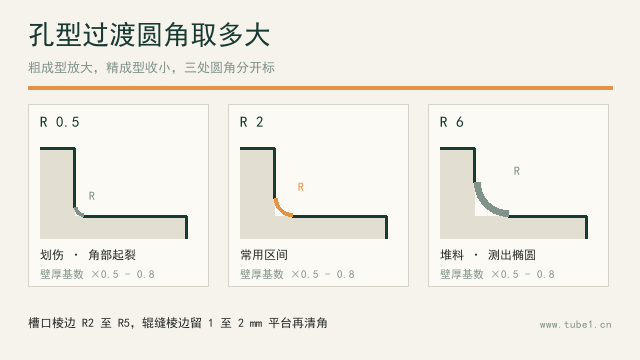
槽口棱边是另一回事。它不参与成形,只把带钢往槽里导,倒圆或倒角都行,R2 到 R5 或者 2×45 度。这一处最容易省,也最不该省。棱边一尖,上料时刮伤带钢边部,后面焊缝两侧的错边就跟着来。
辊缝分型面处的棱边最讲究。辊缝本身留 0.5 到 2 mm,分型处磨成尖角,压出来的管子就带一道凸棱,行里叫辊缝印。这一处要留平台,平台宽 1 到 2 mm,再倒 R0.5 到 R1 的清角,别直接收到孔型面上。
粗成型和精成型的取值不在一个量级。粗成型段带钢还没成圆弧,变形量大,孔型只起引导和初弯作用,圆角给大一些不吃亏,R4 到 R8 都见过。精成型段要形状精度,圆角一大,孔型能用的深度被吃掉,管子角部填不满,测出来是椭圆。
定径段又反过来。定径的减径量小,孔型是整圆,过渡角只出现在孔型与辊环交界,取 R2 到 R4,主要是避免辊环根部积氧化皮。这一处积了皮,压出来是一圈麻点。
挤压辊的圆角单独说。挤压辊工作面窄,两侧是让开焊缝的斜面,过渡角给 R1 到 R2。太小了在焊渣和冷却水交替下先开裂,太大了挤压力分布散,焊缝顶不实。这一处和硬度是一套的,硬度压到 47 到 52 HRC 就是为了抗热裂。
圆角取小,现场最先出的是划伤,不是裂纹。带钢边缘从棱边擦过去,一天下来辊子角上磨出一道亮痕,管子边部出现断续细线。换辊之后细线消失,过几天又来,反复几次才有人怀疑到圆角。
圆角取大,出的是壁厚不均。圆角把本该参与变形的区域让出去,带钢在角部堆料,回弹之后角部偏厚,圆度测出来超差。薄壁管上更明显,同样的圆角占壁厚的比例更大。
还有一层容易漏,重磨。辊子用一段时间要磨,孔型深度变浅,圆角跟着变。磨工修砂轮时按 R 修整,角会越磨越大;按成形磨的靠模走,角能保住。同一套辊磨三次之后,角上的 R 已经和图纸不是一回事。
公差怎么给。GB/T 31936-2015《焊接钢管轧辊》对孔型曲率半径公差按机组规格和辊位分档:Φ33.5 到 Φ114 这一档,粗成型辊 ±0.05 mm,精成型辊 ±0.03 mm;Φ114 到 Φ219 这一档,粗成型 ±0.10 mm,精成型、定径、挤压辊 ±0.05 mm。过渡圆角通常不单列公差,跟着孔型面按样板一起验。
表面粗糙度倒是单列的。同一份标准的表 5,孔型面在 Φ219 及以下和不锈钢机组要求 Ra 0.8 μm,大于 Φ219 是 1.6 μm。圆角处最难磨,砂轮够不着,往往就是这里先超差。验收时样板看轮廓,粗糙度仪打角部,两个都要。
样板这件事有明文。GB/T 31936-2015 第 4.2 条规定孔型用双方确认的样板检验,轮廓误差按样板法比对,误差评定引的是 GB/T 1958 的轮廓误差法。圆角是样板上最容易含糊的地方,样板本身按理论 R 做,实际辊子磨成 R 加 0.5,中间那段照样塞得进去。所以样板要跟着辊子一起验。
图纸怎么标才不扯皮。标 R 值加公差,标清楚哪一处圆角,再补一句未注圆角 R1。末尾这句最有用。孔型图上总有几处次要转折,不写就靠车间自己定,各人定得不一样。
除了 R,还要区分清角和倒角。清角是让砂轮退出的工艺角,作用是避免干涉,R0.5 到 R1 即可;倒角是为去锐边,2×45 度这种写法更直观。两样写在同一个位置,车间只会按一个做。
圆角还影响修复。角部崩了,堆焊补起来再磨,补的那层和本体硬度不一样,磨出来角上有一圈色差,那圈耐磨性也差。角部崩过两次的辊子,一般不再放到精成型位。
采购和设计之间常有一个误解,以为圆角是小事,图纸上不写也行。一套辊十几件,每件孔型不同,圆角不统一,管子出来这一架和下一架的角部状态就不一样,到焊缝那里变成错边和烧穿。
反过来,圆角也不是越大越保险。它吃掉的是孔型真正参与变形的区域,也吃掉重磨余量。工作层按标准要求不小于 10 mm,磨掉的就是这一层,圆角越大,同样的深度能磨的次数越少。
给一个能落地的取法。先按壁厚定基准,R 取 0.5 到 0.8 倍壁厚;再按辊位修正,粗成型加 2 到 3 mm,精成型减 0.5 mm,定径按 2 到 4 mm 取整;末尾按可加工性收口,砂轮修得出来的最小 R 是下限,一般不小于 R0.5。
三处圆角分别落笔。槽底过渡角按上一条走;槽口棱边统一给 R2 到 R5 或者 2×45 度;辊缝分型棱边留 1 到 2 mm 平台再清角。图纸上三处分开标,别用一句未注圆角全部代替。
现场验证不复杂。拿一段刚成型的管坯,看角部有没有发亮的擦痕,摸焊缝两侧的过渡有没有台阶,再用半径规或样板对一下辊子的角。三样都过,这个 R 就是对的。
还有一个信号值得记。同一套辊换到另一台机组上,角部毛病会重现。机组的辊缝设定、导板间隙、带钢宽度公差都变了,同一个 R 在不同约束下表现不同。这时候先查约束,别急着改图。
站内早前那篇焊管孔型共用,换规格能少换几套辊里算过一笔账:共用孔型最常出毛病的地方不在尺寸,在焊缝。圆角是同一个道理,它不动管子外径,动的是角部那一点料的去处,末了反映在焊缝上。
辊缝那头的讲究有专篇,焊管孔型辊缝朝哪开,装反就出压痕讲角向,这一篇讲剖面,两件事合起来才是完整的孔型断面。
手上有具体孔型图拿不准的,可以到钢管动力平台(www.tube1.cn)把图纸和管子实物照片发上来一起看,站内这些年攒下的孔型问答也能翻。顺带一句,机组除铁用的磁棒该换的时候别拖,平台上也能买磁棒。
常见问题(FAQ)
问:孔型过渡圆角一般取多少?
答:以壁厚为基准,从 0.5 到 0.8 倍壁厚起步,再按辊位修正。粗成型段给到 R4 到 R8 都算正常,精成型和定径段收在 R2 到 R4,挤压辊 R1 到 R2。薄壁管取下限,厚壁管取上限。
问:圆角取小了现场会看到什么?
答:最先出的是擦伤,辊子角上磨出亮痕,管子边部有断续细线。继续用下去,角部会起微裂,再发展成崩块。这类痕迹换辊后会消失,容易被当成偶发。
问:圆角取大了有什么代价?
答:孔型参与变形的区域被让掉一块,带钢在角部堆料,回弹后角部偏厚,圆度容易超差。薄壁管上表现得更明显,因为同样的圆角占壁厚的比例大。
问:过渡圆角要在图纸上给公差吗?
答:一般跟孔型面一起按样板验收,不单列公差。要单列的话按 ±0.2 mm 给,和孔型曲率半径公差分开写,别混在同一栏。样板本身也要验,否则圆角磨大一点照样能通过。
问:辊子重磨之后圆角变了怎么办?
答:重磨会让圆角变大,孔型变钝。修砂轮时按图纸 R 修整,或者走成形磨靠模,能把角保住。磨到第三次以后要复检样板,角部超差就降级用到粗成型位或者报废。
问:槽口棱边和辊缝棱边也要倒圆吗?
答:要。槽口棱边给 R2 到 R5 或者 2×45 度,作用是上料时不刮伤带钢边部。辊缝分型棱边先留 1 到 2 mm 平台再清角 R0.5 到 R1,留平台是为了不出辊缝印。
数据来源:来自公开网络
本文由钢管动力整理,同步发布于微信公众号:钢标控