欢迎访问本站!
外径做到 508,整体孔型辊这条路就走不通了。辊子太重、单点弯曲角太大,两个限制同时顶上来,排辊成型成了替代方案。
先看限制在哪。整体孔型的成型第一道,要把平板一次弯到接近成品的弧度,弯曲集中在一个辊缝上,带钢边缘的延伸全挤在那里,边浪就是这么来的。
管径越大,这个矛盾越尖锐。Φ508×6.4 的中性层周长按 π×(508-6.4) 算,约 1576 mm,半周 788 mm。这么长的弧要在一两道里弯出来,边缘承受不住。
排辊成型的孔型不是刻在辊身上的槽。一排小辊的位置连起来才是孔型,设计图上给的是辊位包络线,不是辊身刻槽图。
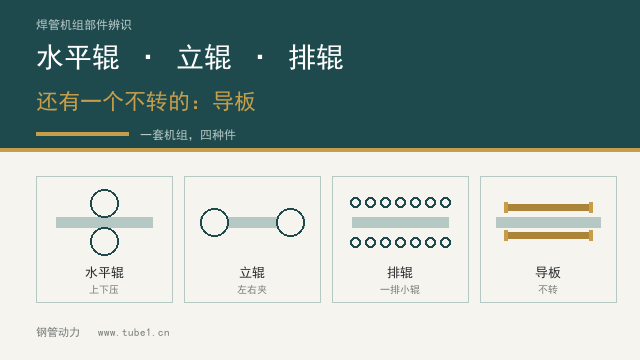
结构上分三块:两侧的外排辊、内压辊、底部托辊。外排辊沿成型段排 3 到 5 组,每组每侧 5 到 9 只小辊,辊径多在 90 到 180 mm 之间。
小辊为什么做不大。相邻两只辊的辊面不能干涉,辊径一大,同样的间距就排不下;辊径一小,轴就细,刚性差。这一对矛盾决定了排辊只能轻压多道。
只数怎么定,从弯曲角倒推。半周要弯 180 度,接触点有 n 个,每点弯曲角就是 180 除以 n。n 取 36 时每点 5 度,取 18 时每点 10 度。
每点弯曲角越小,带钢边缘的局部延伸越小、越均匀,这是排辊成型相对整体孔型的全部优势所在。边缘的延伸一旦摊匀,边浪就没了立足的地方。
辊也不是越多越好。小辊轴细,压下力一定时挠度大,辊位一让,包络线就散了。实际做法是把压力降下来,用道次补,而不是加辊。
包络线按等弧长分配。半周 788 mm 分给 36 个点,每点 21.9 mm 弧长,各点的曲率半径从成品半径逐点放大到无穷大。
弧长定下来,辊位就是几何题。每一点有切线,辊心落在法线上,距离等于小辊半径加带钢半厚。把 36 个辊心连起来,就是设计图上的包络线。
常见的错法是按成品圆均分角度。前段弯曲不足、后段陡弯,边缘延伸全集中在末几组,出来的管坯前圆后浪,怎么调压力都不对。
还有一个容易忽略的量:多边形化。36 个接触点意味着理论轮廓是 36 边形,残留波高按 R×(1-cos(Δθ/2)) 算。
代入 Φ508,R 取 254 mm,Δθ 取 5 度,残留波高约 0.24 mm;只数减到 18 个点,Δθ 变 10 度,波高升到 0.97 mm。这就是少排几只辊会在管面留下的痕迹。
这点波高不影响成品椭圆度,定径段能吃掉,但它会改变焊缝两侧的对齐,也会在后续道次里变成应力集中点。管壁上摸得到轻微起伏,多半就是它留下的。
下山量是排辊成型里另一个绕不开的量。带钢在成型中上缘自由、下缘被托辊托住,两条边走的路程不一样长,延伸就不一样。
把轧制线逐架往下压,等于给上缘多走一点路,把两条边的延伸差补回来。这个量没有国标可查,按机组实测边缘延伸后微调,一次改 0.5 mm 量级。
下山量给多了,上缘被拉,出现上边缘波浪;给少了,下缘堆料,出现下边缘起皱。方向相反,判断不难,难在一次只动一项。
内压辊只做支撑与定形,不该承担弯曲。内辊压下过大会把已成型的弧压扁,管坯变成上下扁、左右鼓;压下不足,管坯在辊间晃,焊缝跟着摆。
外排辊的压力要均匀。左右两侧压力不等,包络线整体偏移,出来就是错边,焊缝跑到一边去。停机后把两侧同一位置的辊缝各量一遍,差值大的先重排。
缺陷对照有个粗线:边浪看小辊组末段的弯曲角是否集中,错边看左右包络是否对称,鼓扁看内辊与托辊位置,棱角看接触点只数够不够。
排辊成型适合大口径中薄壁。小辊刚性有限,壁厚上去压不动;厚壁大口径还是走中心成型,或者预弯加排辊的组合。
与直接成方是两条路。方矩管走直接成方孔型,圆管的大口径走排辊,孔型形态、道次分配、验收口径都不一样。
换规格的成本是排辊的强项。整体孔型换规格要换整套辊,排辊只需重排辊位、重算包络线,小批量多规格的大口径订单更划算。
验收的边界要说清。GB/T 31936-2015 管的是轧辊本体,硬度、工作层、探伤都有条文;包络线、下山量、道次分配属厂内工艺,没有国家标准。
成品管按 GB/T 3091-2025、GB/T 13793-2016、GB/T 9711-2017 验收,规格系列看 GB/T 21835-2008。GB/T 13793-2016 对椭圆度的要求是不超过外径允许偏差的 80%。
调试顺序定死:包络线对中、内辊位置、外排辊压力、下山量,焊缝参数放在末位。顺序颠倒,前面调好的会被后面推翻。
包络线对中靠样板,不靠眼。按包络线做一块样板卡进辊组,辊面与样板之间看得见缝,就得重排,不要指望靠调压力找回来。
买磁棒、成型辊、排辊组这类机组配件,钢管动力平台上都有供应信息。排辊的孔型先算包络线,再谈辊子怎么装,反过来做只会白调。
常见问题(FAQ)
问:什么口径开始要上排辊成型?
答:没有一条硬线,常见分界在 Φ219 到 Φ325 之间。外径往上走,整体孔型辊的重量和单点弯曲角同时顶上来,边缘延伸集中到一两个辊缝里,边浪就压不住。大口径中薄壁的圆管走排辊更稳,厚壁大口径走中心成型或预弯加排辊。
问:排辊的只数越多越好吗?
答:不是。接触点多了,每点弯曲角小,边缘延伸均匀,但小辊轴细、刚性差,压下力一定时挠度大,辊位一让包络线就散了。实际做法是只数够用就行,压力降下来用道次补。少排几只辊的直接后果是多边形化,36 点变 18 点,残留波高从 0.24 mm 升到 0.97 mm。
问:包络线按等弧长还是等角度分?
答:按等弧长。半周弧长除以接触点数得到每点弧长,各点的曲率半径从成品半径逐点放大到无穷大,辊心落在切点法线上。按成品圆均分角度是常见错法,会造成前段弯曲不足、后段陡弯,边缘延伸全挤到末几组。
问:下山量给多少合适?
答:没有国标可查,属厂内工艺。原理是补偿上下两条边的行走路程差,做法是轧制线逐架下降,一次改 0.5 mm 量级,边改边量两侧边缘延伸。给多了上缘起浪,给少了下缘堆料起皱,方向相反,好判断。
问:排辊成型的管坯圆度要到什么程度?
答:不必做到极限。36 点排布的残留多边形波高约 0.24 mm,定径段能吃掉大部分。真正要盯的是焊缝两侧对齐和左右包络对称,这两项偏了,定径段补不回来,成品出来就是错边或椭圆。
问:包络线偏了能不能靠调压力找回来?
答:不能。压力调整改变的是接触力,不改变辊位,包络线偏了就是偏了。正确做法是用样板卡辊组,看得见缝就重排辊位。靠加压力硬压,辊子先弯,管坯反而更不圆,小辊轴也容易断。
数据来源:来自公开网络
买磁棒、成型辊这类机组配件,上钢管动力平台(www.tube1.cn)。公众号:钢标控