欢迎访问本站!
挤压辊是机组上最容易被改坏的一对辊子。有人嫌它磨损快,把硬度往上提了两档,用了不到一个月辊面裂成网,只能换新的。
先看它待的地方。高频焊接的熔融区温度在 1300 度以上,挤压辊的上辊就压在这道焊缝旁边几毫米处,一面受烤,一面被冷却水冲。
冷热循环有多频繁可以算。管速 30 米每分钟、上辊直径 300 mm,辊子一分钟转三十多圈,每转一圈,辊面同一点就被焊缝烤一次、被水冲一次。
一天按 20 小时算,同一块辊面要经历三万多次冷热循环。这种条件下辊面坏不坏,取决于它能扛多少次反复胀缩,跟硬度高低关系不大。
GB/T 31936-2015《焊接钢管轧辊》把挤压辊单独列了两档。表 6 的规定是:组合式挤压上辊与两辊式挤压辊,辊面硬度 47 到 52 HRC,均匀度 3 HRC。
同一张表里,组合式挤压侧辊与下辊是 56 到 62 HRC,均匀度 4 HRC。相差将近十度,不是标准写漏了一位。
压焊缝的那只辊,热是主要载荷。托住管底、贴住管侧的辊子离焊缝远,热负荷小一截,力和磨损才是主要载荷,所以能按成型辊那一档给硬度。
硬度低也不等于不耐磨。挤压辊很少是磨薄了报废,常见的是辊面龟裂、焊渣结瘤压伤、边角崩掉,这三种都跟硬度关系不大,跟冷热循环打了多少次关系很大。
龟裂很好认:一片细网,裂纹垂直于辊面往里走,深度 0.5 到 2 mm。这是热疲劳,磨床上磨不出这种形貌。
机理不复杂。辊面被烤到 500 到 600 度想胀,被冷的心部拉住,受压;水一冲降到 100 度以下想缩,又被心部拉住,受拉。一两次没事,几万次下来表层塑性用完,裂纹从最薄弱的点起。
硬度往上提,屈强比跟着提,塑性储备就少。同样的冷热循环,软一点的辊子靠塑性变形把应力放掉,硬一点的只能拿裂纹放。
所以上辊的材料口径基本定在热作模具钢上。4Cr5MoSiV1 也就是 H13,淬火 1020 到 1050 度油冷或空冷,二次回火 560 到 580 度,硬度 47 到 49 HRC,正对着标准那一档。
两次回火不是讲究。第一次把淬火马氏体转完,第二次把残余奥氏体分解掉,尺寸才稳。省掉一次,辊子用一段时间会变形,孔型跟着走。
侧辊与下辊可以用 9Cr2Mo,淬火 820 到 860 度、回火 100 到 300 度,硬度 56 到 60 HRC;也可以用 Cr12MoV。这两类钢离焊缝远,热循环幅度小,耐磨更划算。
铸造与锻造标准都允许。3.10 条给的门槛是:锻造辊抗拉不低于 700 MPa,铸造辊不低于 500 MPa,室温冲击功不低于 30 kJ/m²。
铸造件形状自由度高,组合式挤压辊多走铸造;锻造件致密度好,两辊式整辊多走锻造。选哪种看结构,跟牌号高低无关。
工作层深度按 3.8 条不小于 10 mm,硬度落差锻造辊不大于 3 HRC、铸造辊不大于 2 HRC。这两个数直接决定这副辊能重磨几次。
挤压辊单边磨量一般 0.2 到 0.5 mm,累计磨掉名义直径的 5% 到 8% 就该退。工作层 10 mm、单边按 0.3 mm 算,够磨十五次上下。
再说焊渣。辊面粘附的东西会变成硬点,不能当成脏污随手擦掉。熔融飞溅落到辊面急冷,形成的组织比辊面还硬,压到管子上就是一排压痕。
这类压痕有特征:间距固定,等于辊子周长除以结瘤点数;沿管长周期性出现。看到等间距压痕先去看挤压辊辊面,别急着改孔型。
最省钱的防护是挡板。焊缝上方加一块耐热挡板,把飞溅挡在辊面之外,几百块钱的事,比换一副挤压辊便宜得多。
第二道是辊面刮板。铜基或胶木刀片贴着辊面轻压,把粘上去的东西实时刮掉。压力不能给大,大了会在辊面磨出沟,反而更难收拾。
第三道是外毛刺刮刀的位置。刮刀尽量靠近挤压辊出口,焊筋还软的时候刮断;离得远了焊筋冷硬,刮不动还容易崩刃,碎屑正好落在挤压辊上。
清理不能等停机。每班至少清一次辊面,换规格必清。结瘤初期是一层薄壳,铜铲一推就掉;长成硬块之后只能上车床。
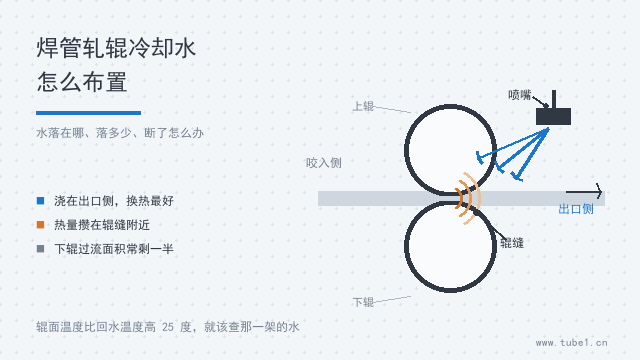
冷却只补一句。水要浇在辊面离开焊缝之后的出口侧,不能正对焊缝。浇在焊缝上等于给焊缝急冷,硬度异常,还会把焊渣激碎。
辊子还能不能用,靠检测不靠眼看。辊面按 GB/T 15822.1-2005 做磁粉,或按 GB/T 18851.1-2012 做渗透,网状裂纹一显就报废;崩角超过 2 mm 也报废,补焊补不回来。
硬度验收按 GB/T 230.1-2018 打洛氏。现场用里氏或肖氏硬度计,结果按 GB/T 13313-2008 换算,逐件测,测点数量按辊径定。
采购时最容易漏的一步,是把标准写进合同。GB/T 31936-2015 是推荐性标准,不写进技术协议,供应商按厂标做,硬度档与均匀度都可能不一样。
上辊与下辊磨损速率不同,不能混放。成对编号、成对更换,组合式挤压辊尤其要紧,一对辊里一只新一只旧,压力全压在硬的那只上。
买磁棒、成型辊、挤压辊这类机组配件,钢管动力平台上有对应的供应信息。挤压辊的硬度不必自己往上提,标准分的那两档已经把热和力分开了。
常见问题(FAQ)
问:挤压辊的硬度为什么比成型辊低十度?
答:压焊缝的上辊以热负荷为主,辊面被焊缝烤到 500 到 600 度又被水激冷,失效方式是热疲劳龟裂而不是磨粒磨损。硬度低一档,塑性储备多一档,能靠变形把冷热应力放掉。GB/T 31936-2015 表 6 给组合式挤压上辊与两辊式挤压辊 47 到 52 HRC,就是按这个逻辑分的。
问:辊面出现等间距压痕,是孔型没调好吗?
答:多数是挤压辊结瘤。压痕间距等于辊子周长除以结瘤点数,沿管长周期性重复,这个特征孔型缺陷没有。先停机用铜铲清辊面,再拿管子上量一下间距,对得上辊子周长就基本确定。
问:焊渣粘辊,换更好的材料能解决吗?
答:换材料只解决一半。熔融飞溅落到辊面急冷形成的组织比辊面硬,粘上去就压伤管子,跟辊子本身硬度关系不大。挡板挡飞溅、刮板实时清辊、外毛刺刮刀靠近挤压辊出口,这三件事做完,粘辊会少大半。
问:上辊用 4Cr5MoSiV1,为什么强调两次回火?
答:第一次回火把淬火马氏体转变完,第二次回火分解残余奥氏体,同时把二次硬化推到峰值。只回一次,残余奥氏体在使用中继续转变,辊子尺寸会变,孔型跟着漂。二次回火后硬度落在 47 到 49 HRC,正好对上标准那一档。
问:挤压辊单边磨多少就该退?
答:单边磨量 0.2 到 0.5 mm,累计磨掉名义直径的 5% 到 8% 就该退。工作层按标准不小于 10 mm,单边取 0.3 mm 算,大约十五次重磨。硬度和硬度落差超差的辊子不能靠磨挽救,裂纹深度超过 2 mm 也不行。
问:怎么判断辊面裂纹是热疲劳还是磨削裂纹?
答:热疲劳裂纹呈网状,方向垂直于辊面,深度 0.5 到 2 mm,成片分布;磨削裂纹是平行的细条,方向垂直于磨削痕迹,往往在磨后几小时到几天才显出来。前者报废,后者如果深度浅可以再磨一次,但要先查磨削量和冷却。
数据来源:来自公开网络
买磁棒、成型辊这类机组配件,上钢管动力平台(www.tube1.cn)。公众号:钢标控