欢迎访问本站!
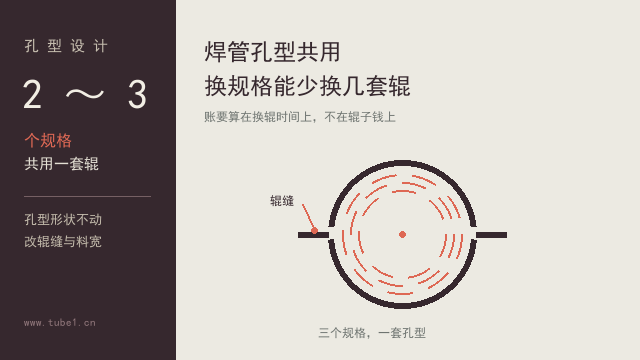
拆过焊管成型辊的人都知道,孔型不是一个整圆。上辊切一半,下辊切一半,两半合起来中间留一道缝。这道缝就是辊缝。
辊缝看着不起眼,位置却有讲究。它开在哪个方向,决定辊面压住管的哪一段、让开管的哪一段。开错了,管面上就是一条压痕。
先按工序把三种辊分开说。成型辊把平板往圆里弯,孔型是开口的;定径辊只做圆整,孔型是闭合的;挤压辊负责把两边边缘压合,孔型是特制的。
开口孔型的辊缝跟着开口走。带钢从开口进、从开口出,边缘不经过辊缝,所以成型段的辊缝不会压在带钢边缘上。
更根本的一条是:开口孔型的开口朝上,带钢两边最后在正上方合拢。焊缝位置由孔型定死,辊缝只能去避它,不能让焊缝来避辊缝。
闭口孔型就不一样了。管子整圈被孔型包住,辊缝是唯一露在外面的地方,也是唯一压不实的地方。辊缝留在哪个角度,那道压不实就留在哪个角度。
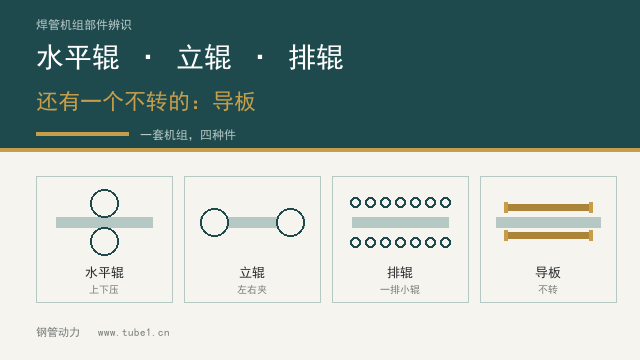
成型机组的常见布置是平辊和立辊交替。平辊的分型面水平,辊缝落在管的左右两侧;立辊的分型面垂直,辊缝落在管的上下。平、立交替,带钢才被四个方向轮流约束,不会在一个方向上塌下去。
三辊机架的辊缝按 120 度均布,没有平立之分。这种机架装错 120 度,原本躲开的缝就正好转到焊缝上,压痕比两辊机架更难发现,因为它是斜着压上去的。
常规做法是把辊缝留在水平方向,也就是管子的左右两侧。焊缝在管子正上方,两者差 90 度,互不干涉。
差这 90 度是有原因的。焊完的焊缝温度还高,强度没完全建立,辊面直接压上去会压塌焊缝、压出凹陷,严重的当场开裂。
所以定径第一架的辊缝位置最要紧。那一架离挤压辊最近,焊缝最软,辊缝必须让开。有些线在这一架用更宽的缝或专门的避让孔型,就是为这件事。
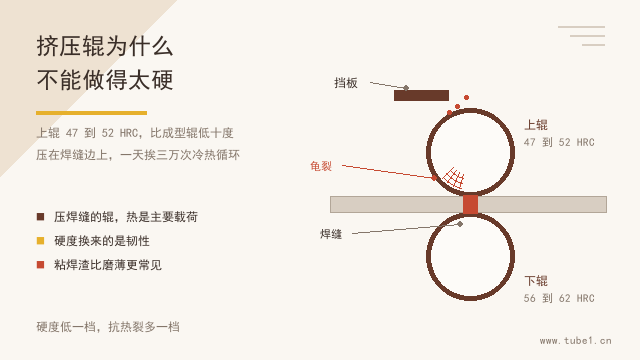
反过来,挤压辊的辊缝偏偏对着焊缝。这两句不矛盾:挤压辊让开焊缝的是辊面,辊缝正对焊缝,是为了不给边缘留多余的压力。
装反多半出在角向定位上。轧辊和轴之间靠键传扭,键槽的位置决定孔型转到哪个角度。
GB/T 31936-2015 管住的是孔型对轴孔轴线的圆跳动,公差等级 8 级,键槽中心面对轴孔轴线的对称度 9 级;图上没注的形位公差按 GB/T 1184-1996 取级。它管的是转起来晃不晃,管不了转到哪个角度。
角向对不对,靠制造时打的标记和键槽的相对位置。标记磨掉了,或者换上一根没有标记的备件辊,装反的概率就上来了。
装反的典型表现是压痕位置不对。原来该落在管两侧的辊缝印,跑到了正上方,正好压在焊缝上,管面出现一条连续的浅沟。
另一种表现是棱线。相邻机架的辊缝本来错开 90 度,装错一架,两架的辊缝对到同一条母线上,同一点被压两次,管面出一条笔直的纵向棱。
辊缝本身也不是零。两辊合起来要留一点间隙,不然辊面互磨。中小机组常见留 0.5 mm 到 2 mm,具体看辊径和孔型深度。
这点间隙会挤出一条极窄的凸棱,业内叫辊缝印。它压不实,也磨不掉,只能靠位置安排让它落在不影响外观的地方。
辊缝排布的原则有三条:让开焊缝、避开带钢边缘、相邻机架错开。三条里破一条,管面就会留下痕迹。
判断装没装对,最省事的办法是过一根料试。低速走一根,用记号笔在管子上把辊缝对应的位置画出来,看落点对不对。新辊第一次上机就该这么做,不要等出了批量压痕再回头查。
更稳的办法是看辊子端面的标记。正规轧辊在端面打有孔型方向标记和辊号,GB/T 31936-2015 要求轧辊工作面不应有目视可见的缺陷,标记属于图样约定的内容,订货时就要写进图样。
上下辊还要对中。孔型对不中,带钢两边受力不均,边缘错开,出管就是错边。错边按壁厚的比例控制,超过壁厚一成,后续焊接和定径都会跟着出毛病。
错边的另一个来源是辊缝宽度不均匀。上下辊合起来后一侧缝宽一侧缝窄,管子被推着往缝窄的那侧偏,边缘自然错开。
这种偏差用塞尺量。合辊状态下沿轴向取三点量缝宽,差值超过 0.3 mm 就要查辊子的形位公差和轴承配合间隙,配合公差按 GB/T 1800.1-2020 核对。
辊缝还要跟着磨损调整。辊面磨掉一层,孔型深度变浅,原来合适的缝宽会变小,辊面开始互压,辊缝印变深。
每次换辊、每次重磨之后,缝宽都要重新量一遍,别沿用上一套的数。钢管的外径和壁厚偏差按 GB/T 13793-2016 查表,辊缝带来的尺寸变化,最终都落在这张表上。
一句话收口:辊缝是孔型让出来的地方,不是随手留的缺口。它朝哪开,孔的哪一段就压不实。把这段放到不影响焊缝、不影响外观的位置,辊缝才算排对了。
买磁棒、成型辊、定径辊这类机组配件,可以上钢管动力平台看,规格和孔型方向要一起确认。
常见问题(FAQ)
问:辊缝留多大合适,能不能做到零?
答:做不到零,两辊合起来必须留间隙,否则辊面直接互磨。中小机组常见 0.5 mm 到 2 mm,辊径大、孔型深的取上限。留小了磨辊,留大了辊缝印变深。
问:相邻机架的辊缝一定要错开 90 度吗?
答:两辊机架按 90 度错开最稳妥,三辊机架按 120 度错开。错开的目的只有一个:不让管壁同一母线被反复压。机架多的线,即使错开,也要定期查那几条母线上有没有起棱。
问:定径辊的辊缝正对焊缝,会出什么后果?
答:辊缝处压不实,会留一条浅沟。这条沟压在最软的焊缝上,轻则焊缝外观不合格、余高不均,重则把还没完全建立的焊缝压裂。定径第一架尤其要避开。
问:怎么判断轧辊装反了?
答:看压痕落点。辊缝印跑到管顶或管底,就是角向反了。再就是看相邻机架,两条辊缝印对到同一条母线上,说明有一架装错。端面标记磨掉的辊子,先重新做标记再上机。
问:挤压辊的辊缝为什么反而对着焊缝?
答:挤压辊要让开的是辊面。辊缝正对焊缝,辊面就落在焊缝两侧的母材上,压力加在需要合拢的边缘附近,不会直接压塌焊缝。位置反了,等于用辊面硬压焊缝。
问:辊缝处挤出的那条纵向凸棱,算缺陷吗?
答:多数场合不算,属于工艺痕迹,验收时按外观要求协商。凸棱的高度取决于缝宽和压下量,缝宽调小、压下量减小,凸棱就浅。落在密封面或涂装面上,要提前跟客户说明。
数据来源:来自公开网络
买磁棒、成型辊这类机组配件,上钢管动力平台(www.tube1.cn)。公众号:钢标控