欢迎访问本站!
一套成型辊几十万,只干一个规格,摊到每吨管上就是一笔不小的成本。能不能让同一套孔型多覆盖几个规格,换规格时少拆几套辊,这是孔型设计里很实际的一道选择题。
能,但有边界。孔型共用不等于一套辊打天下。它受几何、公差、磨损三条约束,越过任何一条,省下的换辊时间都会从废品里赔回去。
先把概念说清。孔型共用指同一组轧辊孔型覆盖相邻的几个规格,换规格时不整套拆辊,只调整辊缝、更换个别机架、改带钢宽度。它跟孔型改造、跟辊径重磨都不是一回事。
焊管之所以能共用,根子在孔型是开口的。成型段的孔型不是一个封闭圆,上辊切一半、下辊切一半,带钢从开口处进、从开口处出,逐渐由平板弯成圆。外径有变化,孔型深度和辊缝能吸收一部分。
无缝管走不了这条路。穿孔和轧管的孔型是封闭的,孔型尺寸直接决定管子外径,差半个档就咬不住。这是焊管机组在规格切换上比无缝灵活的地方。
最干净的共用是同外径、变壁厚。孔型形状完全不动,只动辊缝、挤压量和焊接参数。这种共用几乎每家焊管机组都在做。
但这里藏着一个容易算错的量:中性层。孔型按中性层周长设计,中性层半径等于管外半径减半个壁厚。壁厚一变,中性层的位置就跟着变。
拿 Φ89 举例。壁厚 3 mm 时中性层半径 43 mm,壁厚 5 mm 时 42 mm。差 1 mm,周长差 2π,约 6.3 mm。带钢宽度按中性层周长选,壁厚从 3 涨到 5,宽度要减 6 mm 上下。
这 6 mm 不是经验值,是几何。宽度没跟上,边缘就会多出来或者不够。多出来顶在孔型里起皱,不够则合不拢、焊缝错边。
第二种是相邻外径共用,一般只敢跨一到两个规格档。孔型深度不动,管子却在孔型里松了。
松多少要看孔型深度余量。孔型底到管外壁留的那点间隙,是给回弹和来料波动用的。规格外径比孔型设计外径小得超过这个余量,管子在孔型里就失去约束,从面接触退成两点接触。
后果是成型不稳、边缘错位、椭圆度往上走。补救靠立辊和外抱辊把管子抱住,可抱紧有代价,抱太紧会把管壁压出纵向印。
定径段是共用最吃力的地方。定径的任务是把成型后的管坯圆整到成品尺寸,共用孔型时总减径量变了,各架的分配也要跟着变。减径量怎么分到每一架,另一篇算过,这里只说前提:定径机架少于三架,共用很难稳住。
第三种是不同材质共用同一孔型。Q235 换成 Q355,孔型不动,回弹却不一样。屈服强度上去,出孔型后的外径回弹量跟着变大,管子会涨。
这种差异没法靠孔型补,只能把辊缝往下压一点,同时把焊接参数重调。压多少要试,从首件的外径实测值往回推。
共用要付代价,第一条是磨损集中。同一套孔型反复跑同一个规格,孔型上受力最重的那一段先塌,轮廓从圆弧变成局部凹坑。
判断轮廓有没有走形,靠样板。GB/T 31936-2015 规定孔型用供需双方确认的孔型样板检查,按 GB/T 1958-2004 附录 A 的线性轮廓误差方法测。标准还给孔型曲率半径公差:以 Φ114 到 Φ219 这一档为例,粗成型辊 ±0.10 mm,精成型辊、定径辊、挤压辊 ±0.05 mm。
这个公差是共用能不能成立的基础。两个规格共用一个孔型,孔型的实际轮廓要同时落进两个规格的贴合要求里,公差带被两边各切一刀,剩下的余量比单规格小得多。
第二条代价是回不去。一套孔型在 A 规格上跑偏了,塌陷的位置就固定下来。再拿去跑 B 规格,塌的那一段正好落在新规格的受力区,B 规格的废品率会比新辊还高。
所以要建孔型台账。每个规格跑了多少吨、磨了几次、样板偏差多少、塌陷在什么角度,都记上。台账比手感可靠。
经济账要算在换辊时间上,不是算在辊子钱上。一次换规格拆装辊按 40 分钟计,一天换三次就是两小时,一年按 300 天算就是 600 小时。这条线的小时产量乘上去,才是共用真正的收益。
反过来说,如果一个月才换一次规格,共用的收益很薄,就没必要为它牺牲孔型的贴合精度。
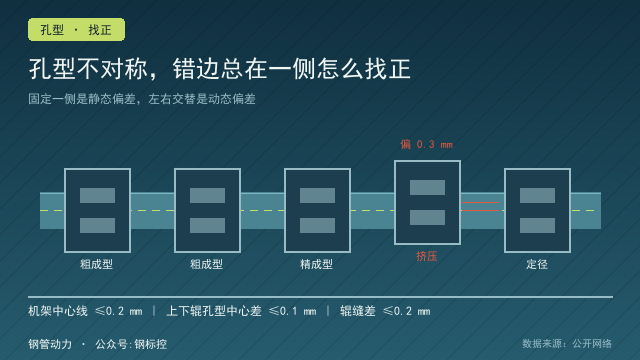
还有个容易忽略的地方:共用孔型最常出的毛病在焊缝上,不在尺寸。带钢宽度变了,边缘余量跟着变,可挤压辊的位置和中心距没变,焊缝就偏了。
所以每次换规格,焊缝位置要单独确认,不能只看外径合格就放行。
换规格后的首件,量三处就能判共用成不成立:外径、椭圆度、焊缝余高。外径和壁厚的允许偏差按 GB/T 13793-2016 或 GB/T 3091-2025 查表。三项同时合格,这套孔型才算覆盖住了新规格;任何一项擦边,说明孔型已经到边界了。
再给一条经验上限。中小机组的生产线,一套成型辊覆盖两到三个规格是常见做法。超过三个,孔型的贴合精度和磨损都会开始拖后腿,不如另开一套。
买磁棒、成型辊、挤压辊这类机组配件,钢管动力平台上有对应的供应信息。排孔型之前先把规格表铺开算一遍,比先买辊再想共用要省事得多。
常见问题(FAQ)
问:孔型共用最多能覆盖几个规格?
答:中小机组一般两到三个,超过三个就很难兼顾。判断依据不在数量,在孔型深度余量和曲率半径公差还剩多少。规格跨度把这两项吃光,再多一个也共不了。
问:同外径不同壁厚,孔型真的一点不用动吗?
答:孔型形状不用动,但带钢宽度必须重算。壁厚变 1 mm,中性层半径就差 0.5 mm,周长差约 3.1 mm,宽度要跟着改。宽度不改,边缘余量一定出偏。
问:共用孔型换规格后,第一件管要量哪几项?
答:外径、椭圆度、焊缝余高三项。外径看孔型贴合,椭圆度看管子有没有在孔型里失稳,焊缝余高看挤压量还够不够。三项都稳,才能连续生产。
问:高强钢和普碳钢能共用一套孔型吗?
答:可以试,但要留回弹的账。Q355 的回弹比 Q235 大,出孔型后外径会偏大,得靠辊缝往下压来补。同一套孔型在两种材质上都跑,孔型的受力分布会变,磨损位置也会提前。
问:孔型磨偏了还能继续共用吗?
答:要看塌陷落在哪个角度。塌陷如果落在另一个规格的受力区,这套孔型就只适合原规格,不能拿去共用了。上机前用样板沿孔型量一圈,比凭经验判可靠。
问:定径辊能不能和成型辊一样共用?
答:逻辑不一样。成型辊共用看孔型深度和中性层,定径辊共用看减径量怎么分配。定径是圆整工序,总减径量变了,各架分配必须重排,机架少于三架时很难稳住。
数据来源:来自公开网络
买磁棒、成型辊这类机组配件,上钢管动力平台(www.tube1.cn)。公众号:钢标控