欢迎访问本站!
管子焊出来,焊缝两侧一边高一边低,错边总在同一侧。操作工先调挤压辊压力,再压紧导板,折腾半天错边还在原地。这种位置固定的错边,多半出在几何上,不在压力上。
错边的判定口径先放一句。GB/T 3091-2025 第 6.8.1.3 条对直缝高频电焊钢管给的是结果约束:焊缝处钢带边缘的径向错边,不应使两侧剩余厚度小于壁厚的 90%。埋弧焊管另给绝对值,壁厚不大于 12.5 mm 时错边不大于 1.6 mm,大于 12.5 mm 时不大于壁厚的 12.5%。判的时候量剩余厚度,不量那个错边毫米数。
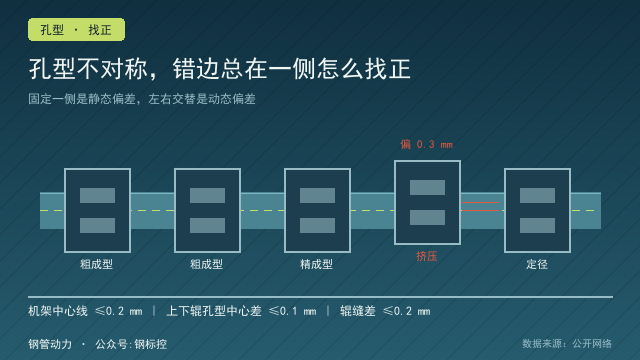
判断方向比记数值重要。错边固定在同一侧、整卷都在那一侧,是静态偏差,来源在孔型、装配、机架;错边左右交替、时有时无,是动态偏差,来源在来料镰刀弯、带钢跑偏、张力波动。两类混着查,越查越乱。
静态偏差有六个常见源头:上下辊孔型深度不一致、孔型与键槽的角向偏、键槽磨宽后相位漂移、机架中心线不贯通、导板两侧高度不等、挤压辊中心偏移。前三个在辊子上,后三个在机架上。
上下辊孔型深度不一致最直接。一套孔型是上下各车一半,两次装夹、两把刀,深度差 0.05 mm,管子的错边就是 0.1 mm 量级。加工时用同一基准、同一次装夹车完上下半,或者车完互配,比事后量更省事。
第二个源头是角向,也就是孔型中心线与键槽中心线的夹角。这一项最容易被忽略,因为标准没直接管。GB/T 31936-2015 表 4 只规定键槽中心面对轴孔轴线的对称度不低于 9 级,管的是键槽在圆周上分得中不中,不管孔型相对键槽转了多少度。
角度差多少会出事,可以按弧长折算。Φ200 的辊,孔型中心在辊面偏 0.05 mm,对应圆心角约 1.7 分;偏 0.1 mm 就是 3.4 分。图纸上这类角向公差通常给到正负 2 分到正负 5 分,游标卡尺和塞尺都量不出来,只能上三坐标或者做专用角度样板。
第三个源头是键槽磨宽。键和槽正常联结是轴槽 N9、毂槽 JS9,侧隙不大;用久了受冲击,槽宽磨大,环在轴上就有微量转动余地,相位一天天漂。表现出来是同一套辊刚上机合格,用了两个月错边慢慢起来。
第四个源头是机架中心线。几架成型辊的中心线不在一条直线上,管子被一站一站往旁边推,到焊接段就是固定一侧的错边。这类偏差单架看都合格,连起来看才露。安装阶段 GB 50386-2016 对轧机底座中心线给了两档允差,按主要中心线是 0.5 mm,按已安设备是 0.3 mm,那是安装基准,生产找正要按更严的来。
第五个源头是导板。两侧导板高度差或间隙不等,带钢在进孔型前就被推偏,边缘一个高一个低。导板两侧高度差控制在 0.5 mm 以内,两侧间隙按带宽对称调,这个口径在导向辊外抱辊怎么调里提过。
第六个源头是挤压辊中心。挤压辊的中心与孔型中心不重合,两侧压力不等,焊缝被挤到一边,错边加上焊缝偏。这一项在换挤压辊后最容易出现,因为挤压辊的安装基准面往往不是孔型基准面。
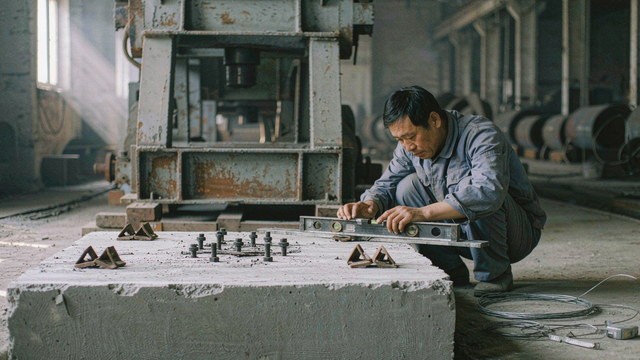
找正要按顺序来,颠倒顺序等于白干。先查轴承座镗孔同心,再装基准辊找孔型中心,然后上下辊对中,再贯通相邻机架的中心线,末了调导板和挤压辊。前面一步没做,后面调得再细也是建在歪基础上的。
基准架选第一架精成型或者挤压机架。这两处的孔型最接近成品尺寸,误差传递最小。以它为基准,向粗成型方向逐架找,再向定径方向逐架找,每一架都相对前一架量,不相对地面量。
量具用钢丝法最实在。0.3 到 0.5 mm 的钢丝,两端用重锤张紧,穿过各架轴承座,用内径千分尺量两侧距离。两侧读数差的一半就是偏移量,0.01 mm 的千分尺够用。钢丝要避开风扇和行车气流,不然读数会飘。
小机组可以用样棒或者心轴。车一根比孔型略小的样棒,穿进上下辊之间,量四个方向的间隙;间隙不均匀说明上下辊没对中。样棒法不用拆辊,坏处是只能看局部,贯通整条线还得靠钢丝。
长机组用激光对中仪效率高。要注意基准落在轴承座镗孔上,不要落在辊面上。辊面有孔型、有磨损、有修磨痕迹,拿它当基准,量出来的是辊子的误差,不是机组中心线的误差。
判据给一组现场能用的数。相邻机架中心线偏差不超过 0.2 mm;上下辊孔型中心相对偏差不超过 0.1 mm;两侧辊缝差不超过 0.2 mm;导板两侧高度差不超过 0.5 mm;装配后辊面圆跳动不超过 0.05 mm。这套数比标准允差严,是给找正用的,不是给验收用的。
静态量完还要动态验。空载点动,看带钢在孔型里走的位置;低速过料,看错边出现在哪一侧。然后把两侧导板对调,或者换一套辊,看错边跟不跟着走。跟着导板走是导板问题,跟着辊走是孔型或者相位问题,都不跟,查机架和来料。
三种常见误判要防。把错边当压不实,一味加挤压辊压力,焊缝被压薄压裂;把错边当跑偏,把导板压到贴边,压出边浪;把错边当料窄,去改带钢宽度,相位错一点没解决。三种做法都能让错边暂时小一点,代价是别的缺陷起来。
错边不是孤立的。相位错、中心偏,除了错边,还会让管子一侧壁厚薄、椭圆度变大,切开看同板差也偏。所以量错边的时候顺手量一下两侧壁厚和椭圆度,数据对得上,判断就稳。
孔型本身的形位也要在合格线上。孔型对轴孔轴线的圆跳动按 GB/T 31936-2015 表 4 是 8 级,端面对轴孔轴线垂直度 6 级,键槽对称度 9 级。辊子磨完先验这三项,焊管轧辊磨削,孔型怎么验讲的是这一步,装到机架上再找正是后一步。
装的时候还有一条,辊缝朝向要一致。相邻机架的辊缝错开,这是焊管孔型辊缝朝哪开,装反就出压痕讲的角向问题。辊缝朝向和孔型相位是两件事,装辊时两样都要对,只对一样,错边和压痕会轮流出现。
回到现场。固定一侧的错边,先别动压力。停机量三项:两侧辊缝差、导板高度差、上下辊孔型中心差。三项都在 0.2 mm 以内,再去查键槽相位和机架中心线。按这个顺序走,多数错边能在半天内定位,不用试一整天。
顺带一句,找正记录要留。每架的中心线偏差、辊缝差、导板高度,记在一张表上,下次换辊照表复测,比重新摸一遍快得多。这些记录贴到钢管动力平台(www.tube1.cn)上,同行也能帮着看。
常见问题(FAQ)
问:错边总在同一侧,先查什么?
答:先量三项:两侧辊缝差、导板两侧高度差、上下辊孔型中心相对偏差。三项都排除之后,再查键槽相位和机架中心线。先动压力往往把问题盖住,过几天又回来。
问:错边的标准限值到底是多少?
答:GB/T 3091-2025 第 6.8.1.3 条,直缝高频电焊钢管按剩余厚度不小于壁厚 90% 判;埋弧焊管壁厚不大于 12.5 mm 时错边不大于 1.6 mm,大于 12.5 mm 时不大于壁厚的 12.5%。
问:孔型中心线与键槽中心线的夹角,标准管不管?
答:GB/T 31936-2015 表 4 只给键槽中心面对轴孔轴线的对称度 9 级,管的是键槽分得中不中,管不了夹角。角向要在图纸上单独标注,用三坐标或者专用角度样板验。
问:找正为什么一定要先找基准架?
答:误差是逐架传递的。基准架孔型最接近成品尺寸,从它向两边逐架量,累积误差最小。相对地面量,会把安装误差和地面沉降一起带进来。
问:钢丝法和激光对中仪怎么选?
答:短线、小机组用钢丝法,简单可靠,0.01 mm 千分尺就够;长机组用激光对中仪效率高,但基准要落在轴承座镗孔上,落在辊面上量的是辊子的误差。
问:错边调小了过几天又反复,是什么原因?
答:查键槽是否磨宽、压板螺栓是否松动、导板是否偏移。这几处是会随时间变化的,静态找正只管当下,件本身松了,找正再准也保不住。
数据来源:来自公开网络
本文由钢管动力整理,同步发布于微信公众号:钢标控