欢迎访问本站!
同一个机组,换了一批高钢级带钢,孔型没动,管子出来外径大了 0.6 mm,椭圆,焊缝两边张开,开口角从 5 度变成 9 度。现场先怀疑辊子磨小了,又去压挤压辊,压完壁厚薄一圈,尺寸还是超。这件事跟辊子没关系,是回弹变大了。
回弹是卸载时的弹性恢复。带钢在孔型里被弯到某个曲率,一脱离接触,弯矩消失,曲率按弹性关系退回一部分。退多少,看屈服强度和弹性模量之比,跟料硬不硬这种笼统说法对不上。
弹性模量先定死。碳钢的 E 大约 206 GPa,泊松比 0.3 上下,这两个数按 GB/T 22315-2008《金属材料 弹性模量和泊松比试验方法》测,该标准现在是现行版,2026-12-01 起由 2026 版代替。带钢宽度远大于厚度,弯曲处在平面应变状态,算的时候用平面应变模量 E′ = E/(1-ν²),206 除 0.91,约 226 GPa。
有一条常被忽略:钢的弹性模量几乎不随强度变。Q235 是 206 GPa,X70 也是 206 GPa,淬到 60 HRC 还是这个量级。指望换个弹性模量高的料来压回弹,没有余地。能动的是两个量,屈服强度和几何。
屈服强度就直白。Q235 的下屈服 235 MPa,见 GB/T 700-2006《碳素结构钢》。管线管 L485(对应 X70)在 GB/T 9711-2023《石油天然气工业 管线输送系统用钢管》里,PSL2 级屈服区间 485 到 635 MPa,L555(X80)是 555 到 705 MPa。
这版标准 2023-11-27 发布、2024-03-01 实施,全部代替 2017 版,引用时别再用旧年份。同一副孔型从 Q235 换到 L485,屈服翻一倍,回弹跟着翻一倍。
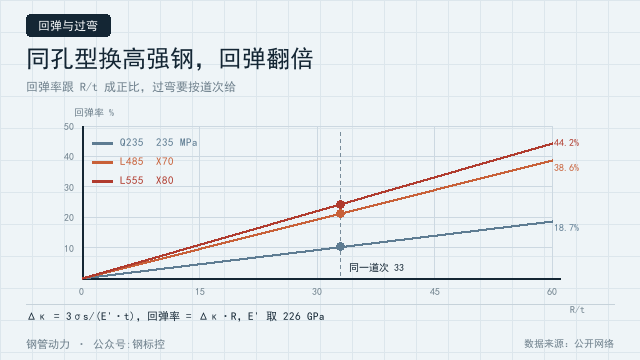
回弹量可以写成式子。全塑性弯曲时,卸载引起的曲率变化有一个上限,Δκ = 3σs/(E′·t),σs 是屈服强度,t 是壁厚。6 mm 厚的 L485 代进去,3 乘 485 除 226000 乘 6,得 1.07×10⁻³ mm⁻¹;同样厚度的 Q235 是 5.2×10⁻⁴ mm⁻¹。
这是上限,只有整个截面都屈服才成立。实际弯曲时截面中间还留着一层弹性核,弯矩小于全塑性弯矩,回弹也小些。半塑性的算法是 Δκ = κy(1.5 − 0.5(κy/κ)²),κy = 2σs/(E′·t) 是表面刚屈服的曲率,κ 是实际弯曲曲率。曲率越大,括号里越接近 1.5,也就越贴近上限。
推下来有三条。头一条,厚壁好办。Δκ 和壁厚成反比,6 mm 是 1.07×10⁻³,12 mm 掉到 5.4×10⁻⁴,同材质差一倍。薄壁大直径最难做,跟软硬无关,是 R/t 大、t 小,两头往坏处走。
第二条,大半径的过弯要给得多。回弹率等于 Δκ 乘 R,跟半径成正比。Φ219×6 按辊花算,第一道孔型半径约 399 mm,回弹率 43%;末道约 118 mm,回弹率 12.7%。拿一个过弯系数套所有道次,前几道永远不够,后几道永远过头。
第三条,高强钢不是稍微难一点。屈服从 235 到 485,回弹翻倍,到 L555 是 2.4 倍。给 Q235 留的 3% 过弯,换 X70 该给到 6% 以上,否则孔型等于没改。
焊管成型又跟自由弯曲不一样。带钢整段贴在孔型上,想张开也张不开。回弹被孔型挤成三件事:边部跟辊面贴不实,接触痕断续;离开孔型的瞬间,没约束的那段张开,开口角变大;残余应力留在管坯里,定径之后外径涨、椭圆度大,切开还能看见回弹。
开口角那段最好算,因为它确实没有约束。精成型出口到焊点留 30 到 35 度,角度回弹 Δθ 等于 θ 乘 Δκ 乘 R。Φ219×6 末道 R 取 118,高强钢是 33 乘 1.07×10⁻³ 乘 118,约 4.2 度,Q235 约 2 度。
开口角从 5 度变 9 度,加热和挤压条件全变了,这也解释了为什么换钢级以后焊缝先出毛病。开口角本身怎么调,见高频焊管的 V 型角(开口角)到底调到几度?角太大太小各出什么毛病?。
补偿第一招是孔型过弯。要让带钢回弹后正好落在目标半径,孔型半径按 R设 = R目标/(1 + Δκ·R目标) 给。目标 118,Δκ 取 1.07×10⁻³,分母 1.127,孔型要车到 104.7,过弯 11%。这是按自由回弹算的全补偿,实际有侧压、有后续道次,用不了这么多,现场一般先给 3% 到 5%,首件量完再修。
第二招是变形角预留。辊花里每一道的变形角,按这一道的 Δθ 往上加,前道加得多,后道加得少。加多少不靠拍脑袋,用上式算,再用首件开口角校。
第三招是拆道次。冷弯工艺的通行做法是单架变形角控制在 10 到 30 度,平均 20 度左右,超过 30 度就把这一道拆成两道。道次拆开,每一道的 κ 小,弹性核占比大,回弹反而小,累积起来比一道硬弯好控。道次和变形角怎么排,见焊管成型辊孔型怎么设计,辊花怎么排。
第四招是侧压和挤压收口。精成型辊做成带侧压的结构,两侧同时约束;挤压辊把收尾的 30 多度收死。挤压量给多少是另一件事,见挤压辊孔型,挤压量定多少。收口这一段的任务是把前面攒下的回弹一次压掉,余量要留够。
第五招在定径。成型段没消掉的那点回弹,到定径还会放大一次,表现为外径偏正、椭圆。定径辊孔型要按过径做,减径量按管径分配,见定径辊孔型,减径怎么分。定径道次少,每架的减径量大,回弹补偿也更集中。
还有一件常被漏掉的事,来料的屈服波动。GB/T 9711-2023 给 L485 的区间是 485 到 635 MPa,上限比下限高 31%。同一副孔型,下限料做出来刚好,上限料上机就超差,因为回弹多了三成。把屈服上限也卡进技术协议,比事后修辊便宜。
有三条路走不通,说清楚省得试。加压力没用,回弹是卸载后的弹性恢复,压得再死,一松手照样退回去,压过头只会把壁厚压薄、把辊印压出来。换钢种换 E 没用,前面说过了,E 基本不动。去应力退火能降 σs,但成品的力学性能要求摆在那儿,不能为了成型把强度退掉。
验的法子给一套。首件下线,用 π 尺量周长换外径,量三处取平均;开口角用量角器或专用样板;边部贴辊用 0.1 mm 塞尺试,塞得进说明边部离辊,这跟焊管轧辊磨削,孔型怎么验里量样板是一个思路;椭圆度按 GB/T 4380-2004《圆度误差的评定 两点、三点法》测,车间两点法就够。
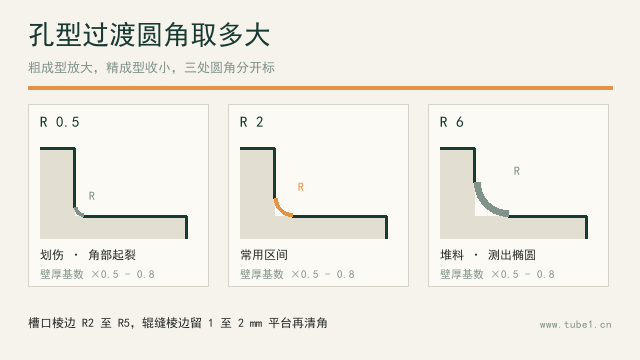
孔型本身的尺子别忘。过弯以后的孔型半径,也要落在 GB/T 31936-2015《焊接钢管轧辊》表 3 的曲率半径公差里。这张表按管径分五档,精成型、定径、挤压辊的公差依次是 ±0.03、±0.05、±0.08、±0.10、±0.10 mm,粗成型是 ±0.05 到 ±0.15 mm。过弯给到 11%,半径动了十几个毫米,早出公差带,所以过弯必须改在图样上,不能指望磨工在磨床上找。
试车分三步。空载点动,看带钢在孔型里的贴合和边部间隙;低速过料,量开口角、外径、椭圆;连续跑两百米,看尺寸有没有漂。三步的数据记一张表,下次换材质直接查,不用重新摸一遍。
回弹是个常数,谈不上缺陷。算进孔型、写进辊花,它就是一项设计输入;不算,它每天在线上变成超差和停机。这类参数攒多了,可以放到钢管动力平台(www.tube1.cn)上,同行对着看比各摸各的快。
常见问题(FAQ)
问:回弹跟料软硬是什么关系?
答:硬软这个说法落不到数上。回弹由屈服强度和弹性模量之比决定,钢的 E 基本是常数 206 GPa,所以起作用的主要是屈服强度。Q235 到 L485,回弹差一倍。
问:同一副辊,换高强钢后外径偏大,先修辊还是先调机?
答:先分清是回弹还是间隙。停机量三处外径和开口角,都在超差且随钢级变化,就是回弹,调机解决不了;只有某一侧偏,才是间隙和找正的事。
问:过弯量有现成公式吗?
答:有。R设 = R目标/(1 + Δκ·R目标),Δκ 取 3σs/(E′·t),算出来是全补偿的上限。现场从 3% 到 5% 起步,首件量完再修孔型。
问:为什么前几道回弹大、后几道小?
答:回弹率是 Δκ 乘 R,跟半径成正比。第一道孔型半径大,回弹率能到四成;末道半径小,只有一成多。所以过弯要按道次给,不能全流程一个系数。
问:薄壁管为什么更难做?
答:壁厚小,Δκ 大;同时 R/t 大,回弹率也大。两个因素叠在一起,薄壁大直径的回弹量是厚壁小管的几倍。
问:定径能不能把回弹压回来?
答:能压掉一部分。定径是减径加侧压,孔型按过径做,减径量分配合理,出口尺寸能收住。但压过头壁厚和外径都不稳,过径量要给够而不是靠压死。
数据来源:来自公开网络
本文由钢管动力整理,同步发布于微信公众号:钢标控