欢迎访问本站!
焊管出了定径机,外径在公差里,椭圆度却超了;或者一头合格一头偏大。查到底,多半不是定径辊车错了,是减径量分配没排对。
成型辊孔型和挤压辊孔型以前讲过,定径辊是另一套逻辑。成型是把平的带钢变成圆,定径是把已经圆却不准的管子整成准的。前者管变形,后者管精度。
先分清定径和减径。焊管定径机的总减径量很小,一般 1~3%,多数机组落在 1.5~2.5%。它的任务有三件:把椭圆整圆、把外径收进公差带、把焊缝余高压平。减径只是顺带发生的。
总减径量按两个量定:成品外径公差带有多宽,来料外径波动有多大。焊后荒管的外径波动通常 0.3~0.8 mm,要把它压进公差带,总减径量就得大于波动量的一半以上。来料波动大的机组,总减径量给到 3% 也不算多;来料稳的精密机组,1.5% 就够。
给大了的坏处很直接。焊管定径是空减,管子里面没有芯棒,减径量一大,金属往外径方向收不进去,只能往壁厚上堆。壁厚增厚、内表面起棱、管端椭圆,三样一起出来。焊缝区更明显,焊缝余高被碾成一道内筋。
分配原则是前大后小,递减。前两三架吃掉总减径量的六到七成,中间几架过渡,末两三架只做整形,单架 0.1~0.2 mm。这样排的道理在于温度:前面管子在高温、塑性好,吃得下变形;后面管子凉了,只做精整。
末架为什么不能带减径量。成品椭圆度由末架决定,而机架有弹跳,轧制力越大弹开越多,实际孔型高度不等于设定值。末架只要带 0.3 mm 减径量,弹跳就能吃掉一半,椭圆度跟着飘。留成整形架,压力小,弹跳稳定,椭圆才可控。
单架减径率有上限,卡在咬入。咬入角不能超过摩擦角,冷态钢与淬硬辊面的摩擦系数按 0.1 算,摩擦角约 5.7 度,单架减径率就上不去。经验值:头架不超过 1.5%,中间架不超过 1%,末架 0.1~0.2%。算出来超了,只能加架数,不能硬压。
孔型本身是椭圆孔。长短半轴之比 b/a 一般取 0.94~0.98,管径大、壁厚薄的取上限,管径小的取下限。两辊机架的孔型每架旋转 90 度交替,三辊机架旋转 60 度。这一条不做,管子会被压成四方或者六方,椭圆度看着合格,一量棱角就出来了。
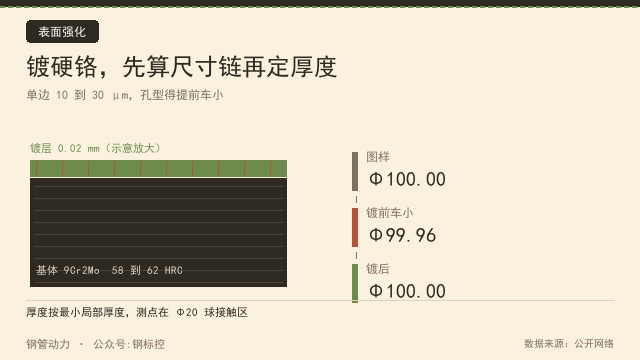
孔型周长要和来料周长对上,这是分配里最要命的一条。写成式子:孔型周长等于 π 乘以该架出口直径,再加辊缝开口量的修正值。周长给得比来料略大,机架之间是微张力,管子被轻轻拉着走;给得比来料小,就是堆钢,管壁起褶、出耳子。现场调机常犯的错,是把孔型车小了当保险,结果整条线堆钢。
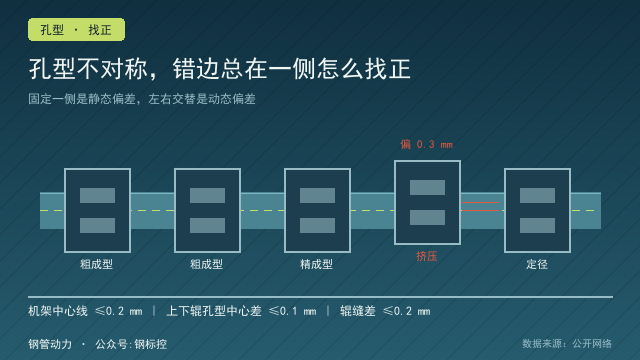
辊缝是两个辊子之间的开口,两辊机架一般留 1~3 mm。辊缝方向每架交替 90 度,跟孔型旋转同步,这样上一架压出的“扁”,下一架正好整回来。辊缝方向排错,管子会一路扁下去,越往后越难救。
架数怎么定。Φ48 这类小管,4~6 架够;Φ114 左右 6~8 架;Φ219 以上 8~12 架。壁厚薄、径厚比大的管子,架数要往上加,因为每架许用的减径量小,只能靠架数分摊。
定径辊的硬度和成型辊同档。GB/T 31936-2015《焊接钢管轧辊》,2015 年 9 月 11 日发布,2016 年 6 月 1 日实施,把精成型、定径、矫直辊归到一档,工作面 56~62 HRC,工作层不小于 10 mm。别按挤压辊那档 47~52 HRC 去订,定径辊没有焊接高温,硬度低了只会磨得快。
定径辊的磨损很局部,磨得最快的是孔型开口两侧,也就是辊缝附近。那里是自由面,金属往缝里挤,滑动距离最长。磨损以后孔型从椭圆变成扁方,量外径还是合格的,量椭圆度就超了。这是定径辊用到后期最常见的现象。
机架弹跳必须扣。轧制力让牌坊和辊系一起弹开,弹跳量随机组刚性,1~3 mm 都见过。设定减径量时要减掉弹跳,不然实际减径量只有设定值的一半,管子的外径永远停在上限。
机架之间的速度要匹配。连轧定径按秒流量相等排速度,近似算法是按出口周长比:第 i 架速度等于首架速度乘以首架出口直径,再除以第 i 架出口直径。速度给快了是拉钢,壁厚减薄、外径偏小;给慢了是堆钢,壁厚增厚、出耳子。两端都是废品。
椭圆度的验收口径要清楚。GB/T 13793-2016《直缝电焊钢管》按尺寸精度分级,椭圆度按不超过外径允许偏差的 80% 控制,供需双方可以协商加严。低压流体管走 GB/T 3091-2025,2025 年 3 月 28 日发布,2025 年 10 月 1 日实施,代替 2015 版。定径的目标值该压在验收值的六成以内,给矫直和运输留余量。
平均分配是头一个错。每架都给一样的减径量,头几架吃不饱,辊面打滑,孔型磨损反而更快;后几架吃太饱,出耳子。递减分配不是讲究,是咬入条件和温度决定的。
只改末架去救椭圆度,是第二个错。前面几架留下的椭圆会一路传下去,末架压不出圆,只会把椭圆压成多边形。动手之前先量入口荒管的长短轴,入口就椭,得往前找。
换规格沿用老分配,是第三个错。管径变了,总减径量、单架减径率、孔型长短轴全变。只换辊不改分配,薄壁规格会被压出内棱,厚壁规格定不住外径。换规格时孔型图要重出,不能拿老图改个数字。
调机的顺序别乱。先看入口荒管的外径和椭圆,再核总减径量,再核各架分配,末了才动辊缝。顺序反了,会在辊缝上反复试,试一天也试不出来,还把辊子磨坏。
试车判据给三条。连续十支,外径落在公差中值上下 0.1 mm 以内;椭圆度不超过公差值的 80%;焊缝区没有明显压痕、内表面没有起棱。三条都过,才算分配排对了。
方矩管不走这条路。方矩管定径用四辊机头,孔型是带圆角的方孔,减径量按对角和边部分开算,跟圆管的椭圆孔不是一套。圆管的分配经验搬过去,角部会裂。
定径辊、磁棒这类配件,可以到钢管动力平台(www.tube1.cn)按机组型号找供应商,孔型图和硬度标注齐全的,比在群里问一圈快。
常见问题(FAQ)
问:定径和减径是一回事吗?
答:不是一回事。定径的减径量小,主要任务是整圆、收外径、压平焊缝余高;减径是真正把管径做小的工序,减径量大,壁厚会明显变化。焊管定径机的总减径率通常只有 1~3%,本质上是精整机组。
问:总减径量给多少合适?
答:按成品外径公差和来料外径波动定。来料波动 0.5 mm 以上、公差带又窄的机组,总减径率给到 2.5~3%;来料稳定的精密机组,1.5% 就够。给大了壁厚增厚、内表面起棱,给小了外径压不住、椭圆整不圆。
问:为什么末架不安排减径量?
答:因为成品椭圆度由末架决定。末架带减径量,轧制力大,机架弹跳就大,孔型高度实际值偏离设定值,椭圆度跟着失控。末架当整形架用,压力小、弹跳稳定,椭圆度才能压住。
问:定径后椭圆度还是超,先查哪里?
答:先量入口荒管的长短轴,再看各架孔型的磨损位置,末了才看辊缝。入口就椭,病根在成型或挤压段,定径怎么调都救不回来。入口合格、中间超标,说明某一架的辊缝方向或者孔型旋转角排错了。
问:定径机架是不是越多越好?
答:不是。架数按管径和径厚比定,Φ48 用 4~6 架就够,加多了只是增加阻力和电耗。架数多解决的是单架减径率超咬入限制这一关,管不了精度。要提精度,靠的是末架整形和辊缝对中。
问:定径辊能不能按挤压辊那档硬度订?
答:不能。挤压辊 47~52 HRC 是为了抗热裂,它挨着焊接高温。定径辊在焊接之后已经冷却,没有热裂风险,硬度给低了只会磨得快。定径辊按 GB/T 31936-2015 的 56~62 HRC 那档订,工作层不小于 10 mm。
数据来源:来自公开网络
买磁棒、找机组配件,上钢管动力平台(www.tube1.cn)。公众号:钢标控