欢迎访问本站!
焊管机组上一套辊子,粗成型、精成型、挤压、定径、矫直,五个位置用的不是一种料,硬度也不是一个数。按一个材质、一个硬度订下去,常见的结局是挤压辊先裂、定径辊先磨、成型辊先粘钢。
这套分工写在一份专门的国家标准里。GB/T 31936-2015《焊接钢管轧辊》,2015 年 9 月 11 日发布,2016 年 6 月 1 日实施,现行,归口单位是全国钢标准化技术委员会。它管的是辊式成型直缝焊接钢管用的锻造轧辊和铸造轧辊。
标准选材的依据是服役条件,不是习惯。焊管的带钢是冷的、硬的,靠辊面摩擦力带着往前走,辊子失效以磨损为主,同时剧烈摩擦生热,辊面要抗热裂。冷弯时辊面吃很大的接触应力,管头管尾反复冲击,容易起疲劳裂纹和剥落。
五个位置的苦处还不一样。粗成型的轧制力比精成型大,辊子要强度也要韧性。精成型、定径、矫直要的是尺寸准和表面光。挤压辊除了冲击磨损,还要挨焊接高温、冷却水激冷激热,偶尔还被焊渣喷一下。
所以标准给的硬度是按辊位分的。粗成型辊工作面 56~60 HRC,硬度均匀度 4 HRC。粗成型放在这一档,是因为它承受的变形应力更大,宁可让一点硬度换强度和韧性。
精成型辊、定径辊、矫直辊,以及组合式挤压辊的侧辊和下辊,工作面 56~62 HRC。硬度均匀度按机组规格分:Φ168 mm 及以下给 3 HRC,超过 Φ168 mm 给 4 HRC。
组合式挤压上辊和两辊式挤压辊反过来,工作面只有 47~52 HRC,均匀度 3 HRC。这两处要的是高韧性、好的导热性、红硬性和热强性,硬了反而容易热裂。
硬度不是越高越耐磨,这一条在焊管辊上特别明显。耐磨性看的是硬质相的类型、数量、形状和分布,加上基体的强韧性,宏观硬度只是其中一项。
拿碳化物说,GCr15 的碳化物以 M3C 型为主,硬度约 800 HV。Cr12Mo1V1 和高铬铸铁的碳化物是 M7C3 型,硬度能到 1800 HV,数量也多。同样打到 58 HRC,磨起来不是一回事。
锻造材质标准列了 8 种。GCr15 最便宜,工艺成熟,淬火 835~850℃ 油冷,最高 63 HRC,200℃ 回火还有 61 HRC。它的短板是抗热裂和抗剥落差,淬透性也差,油淬临界淬透直径只有 15 mm。
9Cr2Mo、9Cr2MoV 是国内焊管辊上用得最多的一档。淬火 820~860℃,常用回火 100~300℃,回火后 56~60 HRC。按 870℃ 水油双液淬火加 180~220℃ 二次回火,淬硬层能做到 10 mm 以上,成本又不高。
Cr12 属于莱氏体冷作模具钢,淬火 950~980℃ 油冷,61~64 HRC,硬是真硬。麻烦在碳化物偏析,做大件时组织和性能各向异性明显,使用中容易开裂和掉肉,现在多半被 Cr12MoV 和 Cr12Mo1V1 顶掉了。
Cr12Mo1V1 是这一档里的高配,对应美国的 D2、德国的 X155CrVMo12-1、日本的 SKD11。淬火 1020~1040℃,60~63 HRC。200~275℃ 回火 57~59 HRC,400~425℃ 回火 55~58 HRC。截面 300~400 mm 以下可以完全淬透。
挤压辊上常见的是 4Cr5MoSiV1,对应 H13、SKD61、X40CrMoV5-1。它淬火 1020~1050℃,油冷或空冷 56~58 HRC。推荐二次回火,第一次 560~580℃、第二次比第一次低 20℃,回完落到 47~49 HRC,正好对上标准给的 47~52 HRC。
老机组上还有用 3Cr2W8V 做挤压辊的。它红硬性、热强性不错,淬火 1050~1100℃ 油冷只有 49~52 HRC,韧性和耐磨都偏弱。同样的热挤压模具上,它的寿命大概只有 4Cr5MoSiV1 的三成。
铸造辊是另一条路,牌号 ZCr15、ZCr20、ZCr25,按含铬量分。碳化物同样是 M7C3 型,硬度 1800 HV,含量 20% 上下,耐磨性能做到进口 D2、X155CrVMo12-1、SKD11 锻造辊的水平。
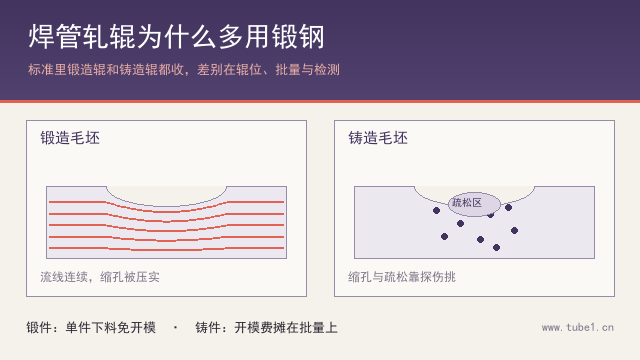
铸造的好处还在省料。锻造异型辊一般只能锻成圆柱辊坯,材料利用率 40% 左右。铸造能接近终形,利用率 80% 以上,大规格、批量小的辊子,这一条比硬度更实在。
材质和硬度之外,标准还卡三个指标。工作层深度不小于 10 mm,需方要更厚可以另议。工作层硬度落差,锻造辊不超过 3 HRC,铸造辊不超过 2 HRC。工作层抗拉强度,锻造辊不低于 700 MPa,铸造辊不低于 500 MPa,室温冲击韧性不低于 30 kJ/m²。
工作层深度定在 10 mm,是为了修复。焊管辊磨损后要上磨床修孔型,修一次直径小一圈,孔型还得保持同样的形状和硬度。定径辊、挤压辊的修复次数标准给到 5 次以上,工作层不够,修两次就废了。
硬度落差的道理相同。修到 10 mm 深处,硬度要是掉了一截,这一层就白修了。辊子用起来软硬不均,轧出来的管壁厚也跟着晃。
到货怎么验,标准写得很具体。工作面硬度逐件测,按辊径定测点数量。测法按 GB/T 230.1 的洛氏硬度,或者用里氏、肖氏硬度计,结果按 GB/T 13313-2008《轧辊肖氏、里氏硬度试验方法》换算。
超声波探伤分两档。直径 300 mm 及以下的辊子,每批抽 20%,抽到一件超标就把这一批逐件做。直径超过 300 mm 的,逐件做。
化学成分可以用光谱,便携式光谱仪不破坏母材,对着辊坯打一下就知道牌号对不对。这一招对来料验收特别省事,尤其是锻造辊坯外购的厂子。
工作层深度、硬度落差、抗拉强度和冲击韧性这四项,成品辊上不好测。标准的做法是供方工艺能保证就不做检验。真要做,用同材质、同工艺的试验辊,径向取样,数量双方商定。
几个常见的坑。头一个是只看硬度数字,不看材质。58 HRC 的 GCr15 和 58 HRC 的 Cr12Mo1V1,报价差不多的时候,寿命差一截。
第二个是拿板带轧机的辊子经验套焊管辊。板带轧辊的通用标准是 GB/T 1503-2024《铸钢轧辊》和 GB/T 1504-2024《铸铁轧辊》,它们管的是板、带轧机,轧制力比焊管大,指标口径不一样。焊管辊还是要按 GB/T 31936-2015 对。
第三个是忽略辊子的加工性。材质再耐磨,车不动、磨不动,修复成本一样上去。标准把冷加工和热加工性能单列为选材要考虑的一条,就是这个意思。
第四个是把铸造当低档。ZCr20 的抗拉强度 548 MPa、冲击韧性 40 kJ/m²,比不少锻造材质还稳。放在粗成型和定径上很合适,价钱还低。
订辊子时把三样写进技术协议:材质牌号、工作面硬度和均匀度、工作层深度与硬度落差。GB/T 31936-2015 是推荐性标准,不写进合同,供方按自己的常规做,出了争议没依据。
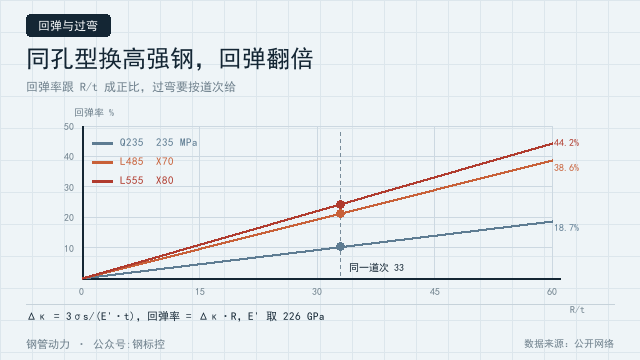
还有一点常被漏掉:来料钢种变了,辊子材质要跟着看。普碳钢换成合金钢、高强钢、不锈钢,变形抗力上去了,原来够用的 GCr15 可能就粘钢、擦伤。标准在选材原则上专门提了这一条,选的时候要留发展的余地。
买磁棒、轧辊、飞锯片这类机组配件,可以到钢管动力平台(www.tube1.cn)按机组型号找供应商,规格和材质标注得比较清楚,比在群里问一圈快。
常见问题(FAQ)
问:焊管轧辊硬度是不是越高越好?
答:不是。硬度只解决抗磨,解决不了热裂和粘钢。挤压辊工作面标准只给 47~52 HRC,比成型辊还低,就是为了保韧性和导热。同一个硬度下,碳化物类型不同,耐磨性也差很多。
问:GCr15 和 9Cr2Mo 差在哪,能不能互换?
答:GCr15 是轴承钢,便宜,油淬临界淬透直径只有 15 mm,抗热裂和抗剥落差,适合小规格、轻负荷的成型辊。9Cr2Mo 多了钼,淬透性和淬硬性都提上去,870℃ 水油双液淬火加二次回火能做出 10 mm 以上淬硬层。大一点的辊子还是用 9Cr2Mo 稳,互换要看辊径和道次,不是看价格。
问:铸造高铬辊和锻造 Cr12Mo1V1 哪个耐磨?
答:实际使用里两者在一个水平线上。ZCr15、ZCr20 的碳化物是 M7C3 型,硬度 1800 HV,含量 20% 左右。Cr12Mo1V1 也是 M7C3,含量约 15%。铸造的省料,材料利用率 80% 以上,锻造只有 40% 左右,大规格异型辊铸造更划算。
问:挤压辊为什么硬度反而低?
答:挤压辊挨着焊接高温,还要被冷却水激冷激热,焊渣偶尔喷上来。硬度高了韧性不够,辊面很快出热裂纹,裂纹一扩展就掉块。标准把这一档定在 47~52 HRC,同时要红硬性和导热性,所以多用 4Cr5MoSiV1 这类热作模具钢。
问:轧辊修几次该报废?
答:看工作层还剩多少,不看次数。标准要求工作层深度不小于 10 mm,定径辊和挤压辊的修复次数给到 5 次以上,前提是每次修完硬度落差还在 3 HRC(锻造)或 2 HRC(铸造)以内。修到硬度掉了、孔型修不出来,就该换。
问:到货验收最少查哪几项?
答:三样。硬度逐件测,按辊径定测点数;超声波探伤,Φ300 mm 及以下抽 20%,超过的逐件;化学成分用便携光谱打牌号。有条件再加工作层深度和硬度落差,用同材质、同工艺的试验辊径向取样做。
数据来源:来自公开网络
买磁棒、找机组配件,上钢管动力平台(www.tube1.cn)。公众号:钢标控