欢迎访问本站!
一副成型辊磨完,表面发灰,手摸有点涩。问磨工 Ra 多少,回一句差不多零点几。这个差不多少,装上去出来的管面就是一道道纵线,或者干脆粘辊。
图纸上常常只标硬度,不标粗糙度。标了也有人当参考看。国标对这件事写得其实挺清楚,图样没注,不等于没要求。
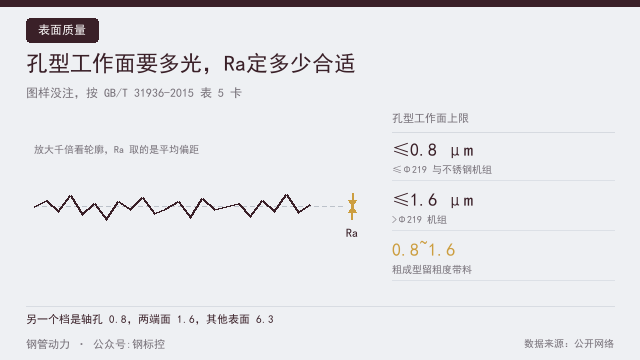
GB/T 31936-2015《焊接钢管轧辊》3.4 条规定,轧辊表面粗糙度应符合订货图样的要求,图样未注的按表 5 执行。表 5 里,孔型工作面在不锈钢管机组和 Φ219 mm 及以下机组上 Ra 不大于 0.8 μm,超过 Φ219 mm 的机组不大于 1.6 μm。
同一张表还有几行常被忽略:轴孔圆柱面和孔型工作面一个档,也是 0.8 和 1.6;两端面 1.6 和 3.2;外圆非孔型工作面 1.6 和 3.2;键宽表面两档都是 3.2;其他表面 6.3。
小机组严、大机组松,理由不在机床精度。小管壁薄,辊面上一道 2 μm 的凸起,压到 1.5 mm 壁厚上,占了壁厚千分之一点三,肉眼就看得见。Φ219 以上的管壁厚,同样的凸起被摊薄,管面还过得去。
不锈钢单独列一档,是因为它对表面缺陷更敏感。一道浅划痕进了后续抛光,会被拉成一条带。
Ra 是什么得先说清。按 GB/T 3505-2009《产品几何技术规范(GPS) 表面结构 轮廓法 术语、定义和表面结构参数》,Ra 是一个取样长度内轮廓偏距绝对值的算术平均。它是个平均值,不是最大值。
平均值的意思,是同样的 Ra 可以对应完全不同的表面。一片均匀细密的磨痕,和几道孤立深沟,Ra 可能落在同一个数上,压到带钢上的表现差得很远。
所以只用 Ra 验收不够。要求高的部位要加 Rz 或者 Rmr(c)。Rz 是轮廓最大高度,抓深谷;Rmr(c) 是支承长度率,抓真实接触面积。粘辊这件事,跟 Rmr(c) 的关系比跟 Ra 更直接。
数值也不能随便写,要从系列里挑。GB/T 1031-2009《产品几何技术规范(GPS) 表面结构 轮廓法 表面粗糙度参数及其数值》给的 Ra 优先数系是 0.012、0.025、0.05、0.1、0.2、0.4、0.8、1.6、3.2、6.3、12.5、25、50、100 μm。图上标 0.7 或者 1.0,既不合规也没法测。
取样长度跟着参数走。同一份标准的表 6 规定,Ra 在 0.1 到 2.0 μm 区间,取样长度 lr 取 0.8 mm,评定长度 ln 取 5 倍 lr,也就是 4 mm。仪器默认值通常就是这样,换档时看一眼,别沿用上一支辊的设置。
评定规则在 GB/T 10610-2009《产品几何技术规范(GPS) 表面结构 轮廓法 评定表面结构的规则和方法》里,管的是中线怎么定、滤波怎么设、缺陷算不算进去。标准明确,表面缺陷不计入粗糙度评定,一道划伤该单独判,混进 Ra 里只会把两个问题搅成一个。
方向最容易被搞错。磨出来的辊面有纹理,沿轴向和周向测出的 Ra 不是一个数。GB/T 1031-2009 规定参数值应在垂直于基准面的截面上获得,最大值方向和某个截面一致时,图样上要标出测量方向。图纸没标,就按最大值那个方向判。
焊管辊实务上沿带钢运行方向测,也就是辊子的圆周方向。这个方向的磨痕直接印到管面上,横向磨痕影响小些。
仪器选型是个坎。孔型是凹槽,普通触针伸不进去,得用小孔针或者笛形针,针尖半径 2 μm 或 5 μm。拿标准针去够槽底,针杆先碰槽壁,读回来的是槽壁的数,不是槽底的。
曲面也要修正。圆柱面上测,触针位置偏高偏低都带误差,仪器里要设工件直径,或者加 V 型托架。辊身直径几百毫米,不设也能凑合;辊颈直径小,不设就偏出来了。
测点分布要写进规程。一支辊至少三处,两端加中部,每处沿圆周取三个方向,报最大值。只在中部打一下,两端磨粗了也发现不了,而带钢边部恰恰走两端。
现场快速判断有个土办法,用比较样块。GB/T 6060.2-2006《表面粗糙度比较样块 磨、车、镗、铣、插及刨加工表面》规定的样块,取磨加工那一组,目视加触感比对,能分出 0.4、0.8、1.6 这几档。这个方法只能定性,出了争议还得靠仪器。
各辊位的取值,不是越光越好。粗成型辊要咬入,辊面得留点粗糙度带料,Ra 给 0.8 到 1.6 都正常,磨到 0.2 反而打滑。精成型和定径辊要尺寸要表面,往 0.4 到 0.8 走。挤压辊要抗热裂,太光容易热粘,0.8 到 1.6 更稳。
不锈钢机组和薄壁管机组按表 5 的上限收,孔型工作面 0.8 是硬线,不要再往上放。
光到极限会引出别的问题。Ra 做到 0.1 以下,真实接触面积接近满值,润滑油存不住,辊面和带钢之间形成局部吸附,反而粘。这种粘辊不是粗糙度不够,是太够。
磨削工艺和 Ra 的对应关系,心里得有数。普通外圆磨 Ra 0.4 到 0.8,数控轧辊磨配精细修整砂轮能到 0.2 到 0.4,抛光能到 0.1 以下。孔型轮廓靠成形砂轮走,砂轮粒度、修整进给、光磨次数三样定最终的数。
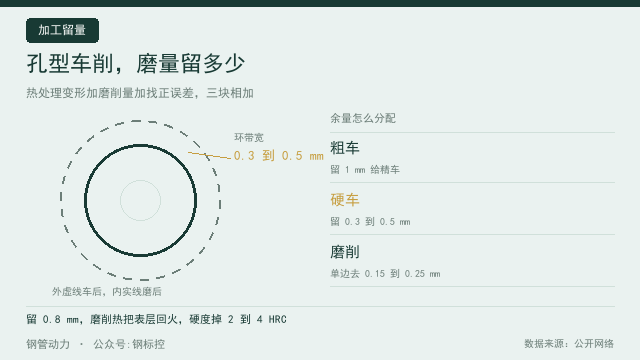
超差了怎么处理。偏粗就重磨,但修磨量按孔型反推,单次常见 0.1 到 0.3 mm,磨多了烧伤,磨少了上一轮磨痕去不掉。这一段的口径见焊管轧辊磨削,孔型怎么验。
偏光更麻烦。抛得太光要恢复粗糙度,只能喷砂或者刷光,这两样都动孔型尺寸,动完还得重测轮廓。磨的时候一次到位,比事后补救省事得多。
镀铬的辊是另一套算法。镀层自身 Ra 在 0.2 到 0.4,但基体的粗糙度会遗传上来,基体 1.6 镀完还是 1.6 的形貌,只是表层硬度变了。镀层厚度、结合力和验收口径见焊管轧辊镀硬铬,镀多厚怎么验。
孔型轮廓上的尖角会破坏粗糙度。过渡圆角给小了,磨出来那一圈是断续的,触针走过去读数忽高忽低。圆角取值见孔型过渡圆角取多大。
管面缺陷能反推辊面状态。纵向细线,多半是辊面周向磨痕太粗;局部麻面,是辊面粘了东西或者起点蚀;周期性等间距的印痕,量一下间距就知道是哪一支辊的周长。这个思路和冷轧辊印的判断一致。
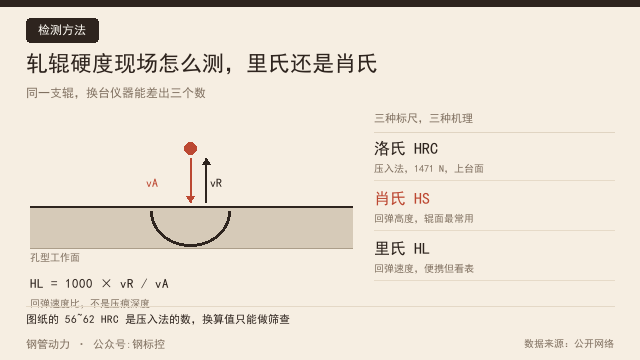
辊面状态和硬度是一对搭档,硬度掉下去,辊面先起粘附,Ra 再准也白搭。现场怎么把硬度测准,见轧辊硬度现场怎么测,里氏还是肖氏。
说回那副差不多少点几的辊子。拿仪器打三点,两端很可能过了 1.6,中部还行。重磨一遍,把两端磨到位,管面纵线就没了。磨工不是不认真,是没人把 0.8 这条上限告诉他。
常见问题(FAQ)
问:图纸没标粗糙度,按什么验收?
答:按 GB/T 31936-2015 表 5。孔型工作面在不锈钢管机组和 Φ219 mm 及以下机组上 Ra 不大于 0.8 μm,超过 Φ219 mm 的机组不大于 1.6 μm;轴孔圆柱面同档,两端面和外圆非孔型面 1.6 与 3.2,键宽 3.2,其他表面 6.3。图样未注不等于没有要求。
问:Ra 是不是越小越好?
答:不是。Ra 太小,真实接触面积接近满值,润滑膜存不住,辊面反而容易粘钢。粗成型辊要留一点粗糙度保证咬入,挤压辊要留一点抗热粘,只有精成型和定径辊往低值走。
问:孔型槽底的粗糙度怎么测?
答:普通触针进不去,要换小孔针或者笛形针,针尖半径 2 μm 或 5 μm,并且只测槽底接近平面的那一段。现场定性判断可以用 GB/T 6060.2-2006 的磨加工比较样块,出了争议以仪器为准。
问:Ra 和 Rz 该看哪个?
答:看用途。控制一般表面质量看 Ra,抓深谷、防疲劳和防渗漏看 Rz,判断粘辊倾向看 Rmr(c)。三个参数说的是同一张轮廓的不同侧面,只用 Ra 容易漏掉孤立深沟。
问:磨完 Ra 偏粗,能不能抛一下补救?
答:不建议直接抛。抛光会改变孔型尺寸,尤其是槽底和过渡圆角,抛完轮廓要重测。正常做法是重磨,修磨量按孔型反推,单次 0.1 到 0.3 mm。
问:不锈钢机组为什么卡 0.8 这么严?
答:不锈钢对表面缺陷更敏感,浅划痕在后续抛光或酸洗里会被放大成条带。加上不锈钢管多为薄壁,辊面凸起占壁厚的比例更大,同样一道印,碳钢大管能接受,不锈钢小管就不行。
数据来源:来自公开网络
本文由钢管动力平台整理,同步发布于微信公众号:钢标控