欢迎访问本站!
一支 Φ89 机组的成型辊,冷态孔型按 Φ89.2 车,上机以后管径一直偏大两丝。操作工拿测温枪打了一下辊面,显示 42 ℃,说温度不高,不是热胀的事。换一支新辊,还是一个样。后来用热像仪扫了一遍,辊面中间一段到 78 ℃,测温枪打的那一点正好在冷却水冲过的位置上。
辊面温度这件事,测错比不测更麻烦。测错会得出一个假结论,然后照着假结论去改孔型、改水量,越改越乱。
先说测什么。焊管机组上值得盯的有三处:成型段辊面、挤压辊、定径段辊面。成型段一般在 40 ℃ 到 90 ℃,挤压辊高得多,200 ℃ 到 400 ℃ 都见过。这两个区间用的仪表、选的波段都不一样。
再说用什么测。现场三种手段:红外测温仪、红外热像仪、埋入式热电偶。三种各有各的坑。
红外测温仪最便宜,也最容易出错。它测的是辊面辐射出来的能量,再按设定的发射率折算成温度。发射率设错,读数就错。
光亮辊面的发射率只有 0.2 到 0.3,氧化发黑的辊面能到 0.8 到 0.9。仪表默认往往是 0.95,拿这个默认值去打一支刚磨过的光亮辊,读数会偏低几十度。偏低多少,取决于辊面氧化程度,没法用一个修正系数糊过去。
现场有个笨办法管用:在测点上贴一小片黑胶带或者涂一点黑漆,发射率接近 0.95,等它和辊面热平衡了再测。测的是胶带的温度,胶带薄、贴得实,跟辊面差不了多少。这个方法慢,但准。
第二个坑是距离系数。仪表标 D:S 20:1,意思是距离 500 mm 时,光斑直径 25 mm。孔型槽宽一般 30 mm 到 50 mm,光斑一大,测到的就是槽壁或者相邻的辊面,不是你要的那个点。要测槽底,就得靠近,或者换小目标型号。
第三个坑是角度。红外测温要求尽量垂直被测面,偏个 30° 以上,读数就开始飘。孔型是弧面,怎么打都有一点偏,只能尽量正对,并且把测点固定在同一个位置,保证前后数据可比。
水汽和氧化皮也挡辐射。8 μm 到 14 μm 这个波段对水汽敏感,冷却水一冲,辊面上一层水膜,读数直接掉到水的温度。测之前吹一下,或者等水停。氧化皮脱落的地方发射率会突变,同一个辊面能读出两个温度。
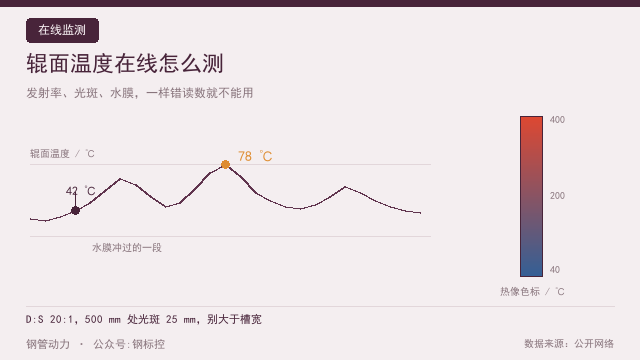
热像仪解决的是另一个问题:看温度场。单点测温只能告诉你那一点多少度,热像仪能看出辊身轴向、周向的分布,热点在哪一目了然。工业检测型热像仪按 GB/T 19870-2018 验收,选型时看热灵敏度、像素和帧率,测高速转动的辊子,帧率低了会拖影。
热像仪同样受发射率影响。它一次测一大片,辊面上光亮区、氧化区、水膜区混在一起,一张图能读出好几个温度。看趋势可以,拿单点绝对值去判补偿量,还是要用接触法校一下。
埋入式热电偶最准,也最麻烦。在辊体上打孔,孔底离辊面 5 mm 到 10 mm,埋 K 型细丝热电偶,引线从辊轴端出来,接滑环或者无线发射。它测的是辊体本身的温度,不受发射率、水膜、角度影响。
麻烦在改装。辊子要动,动平衡会被破坏,引线在高速旋转下容易断,滑环还要维护。这套东西适合做工艺试验、标定红外测温,不适合每支辊都装。
多数厂的做法是折中:用红外测温仪做日常点检,用热像仪定期扫一遍找异常,用热电偶在试验辊上标定一次,得出红外读数和真实温度的偏差,再把这个偏差写进点检表。
仪表要检定。辐射温度计按 JJG 856-2015《工作用辐射温度计检定规程》送检,规程覆盖 -50 ℃ 到 3000 ℃ 的工作用辐射温度计,检定周期一般一年。现场灰尘大、水汽重,镜头脏了读数就低,擦镜头这件事要写进点检标准。
布点要固定。同一支辊,每次都在同一个位置测,数据才有可比性。建议沿辊身取三点:传动侧、中间、操作侧,再按角度取上下各一点。孔型槽底单独加一点,那是真正影响管径的位置。
记录要带工况。同一支辊,空转、带料、刚起车、连续跑两小时,温度能差二十度。只记一个温度值,不记速度、壁厚、水量,这个数据下次没法用。
起车阶段最不稳定。开机后 20 分钟到 40 分钟,辊子从室温升到平衡温度,孔型尺寸跟着漂。这段时间出的管子尺寸波动,多半不是孔型的问题。等温度稳了再取样,或者按热态尺寸反算冷态补偿量。
报警阈值按基线定,别拍脑袋。连续跑三天,记录每支辊的稳定温度,取平均作为基线,超过基线 15 K 报警。阈值定得太低,天天报,没人看;定得太高,等到报警已经粘辊了。
温度数据的用处,一半在热胀补偿。辊子受热,孔型跟着胀大,冷态车小多少,要按实测温升算。ΔD 等于线膨胀系数乘直径乘温差,钢辊的线膨胀系数取 11.5×10⁻⁶ 每开。补偿怎么给,见孔型热膨胀,冷态要车小多少。
另一半用处在水。辊面温度高,先看水量够不够、喷嘴堵没堵、水路有没有短路。冷却水怎么布,见焊管轧辊冷却水怎么布置。温度是结果,水才是原因。
挤压辊的测量要单独说。它的温度高,普通红外测温仪的量程和波段未必合适,要选短波段的型号。表面有锌灰、氧化皮,发射率更不稳定,能用热电偶就用热电偶。
轴承温度也值得一并记。辊颈温度上来了,游隙变小,先是异响,再是发热抱死。红外测温打辊颈外圈,比打辊面容易,数据也稳。
回到那支 Φ89 的辊。测温枪打的 42 ℃ 是水膜温度,真实辊面 78 ℃,Φ89 的孔型热胀 0.06 mm 左右,正好对上管径偏大的量。把测点挪到槽底、吹掉水膜再测,数就对了。
测温这件事没有高科技,难在每次都用同一个方法、同一个位置、同一个发射率。做到了,一个几百块的测温枪也够用;做不到,几万块的热像仪也只能拍出一张好看的图。
常见问题(FAQ)
问:测温枪读数比热像仪低很多,信哪个?
答:先查发射率设置和测点位置。光亮辊面发射率只有 0.2 到 0.3,仪表默认 0.95 会读低几十度;测点落在水膜上也会读低。两种仪表都校准过、测点一致时,以接触式热电偶标定过的那个为准。
问:孔型槽底怎么测?
答:靠近测,让光斑小于槽宽,尽量正对槽底。距离系数 20:1 的仪表,测 30 mm 宽的槽,距离要控制在 600 mm 以内。测不到就贴黑胶带引测。
问:发射率该设多少?
答:光亮磨削面 0.2 到 0.3,氧化发黑面 0.8 到 0.9,带锌灰的挤压辊更接近 0.9。拿不准就贴黑胶带对比,反推一个现场用的值,写进点检表固定下来。
问:红外测温仪要不要检定?
答:要。按 JJG 856-2015 送检,周期一般一年。日常还要擦镜头、查电池,镜头脏了读数偏低,这一条最容易被忽略。
问:为什么不直接埋热电偶?
答:要动辊体,破坏动平衡,引线和滑环在高速下容易出故障,维护成本高。适合做试验辊标定,不适合全线每支辊都装。
问:温度多高算异常?
答:按自己的基线定,超过稳定温度 15 K 报警。成型辊常见 40 ℃ 到 90 ℃,挤压辊 200 ℃ 到 400 ℃,超出这个范围先查水,再查轴承。
数据来源:来自公开网络
本文由钢管动力平台整理,同步发布于微信公众号:钢标控