欢迎访问本站!
一支 Φ114 机组的焊管,管面每隔三十多厘米就有一道浅浅的横印,手摸得出来,肉眼不太明显,喷完漆反而特别扎眼。先换了定径辊,没好;又换了成型末架,还是没好。后来拿钢直尺量了印痕间距,一算就锁定了。
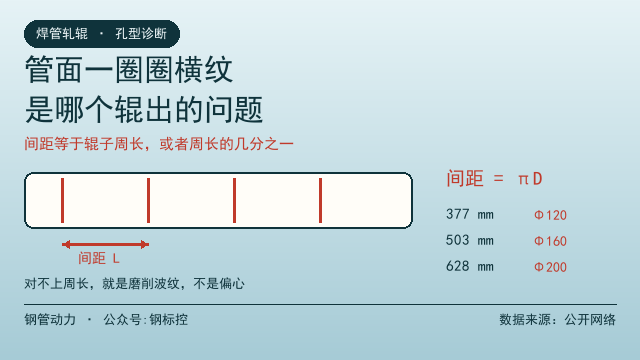
这类等间距的印痕,先别急着换辊。横纹的间距要么等于辊子的工作周长,要么等于周长的整数分之一。量出来,就能反推是哪一架、几棱的辊。
量法不复杂。沿管长方向,用钢直尺量相邻两道印痕中心的距离,连续量十段取平均。印痕密的时候,量十道的总长再除十,比一段一段量更准。
间距等于辊子周长时,对应辊面上一处损伤。周长按 πD 算,Φ120 的辊一圈 377 mm,Φ160 是 503 mm,Φ200 是 628 mm。间距落在 377 mm 附近,就往 Φ120 那几架上找。
间距是周长的二分之一、三分之一、四分之一,对应辊面上有两处、三处、四处损伤。三处的情况最典型,多半是辊子本身磨成了三棱,或者辊面有三个硬度软点。
举个例子。间距 125 mm,如果这一段机架的辊径是 Φ120,周长 377 除以 125 约等于 3,是三棱;如果辊径是 Φ160,周长 503 除以 125 约等于 4,是四棱。同一个间距在两架上解释不一样,所以机架辊径表要摆在手边。
反过来,间距只有几毫米到几十毫米、方向是沿圆周一圈圈的细纹,那多半不是辊子偏心,是磨削留下的波纹度。这类纹路沿管长连续,间距和磨削进给挂钩,跟辊径对不上号。
还有一种容易混的是纵向拉痕。拉痕顺着管长走,是导板、外抱辊或者入口导卫刮出来的。区分办法就看方向,垂直于轴线的是辊子问题,平行于轴线的是刮擦问题。
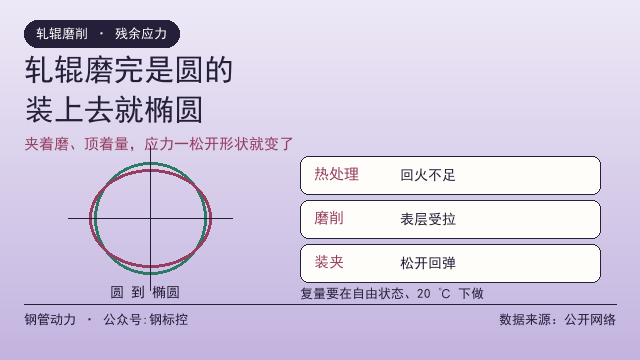
辊面为什么会出现一处或几处损伤。常见三个原因:局部剥落或者粘辊,掉了一块、粘了一层;辊子磨成了椭圆或三棱,圆度超差;辊面硬度不均,软的那一点磨得快,慢慢凹下去。
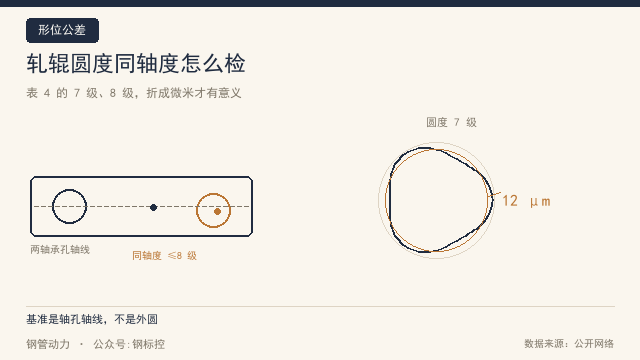
圆度这一项,现场用两点法量是量不准的。偶数棱用两点法、奇数棱用三点法,方法不对,三棱辊量出来是圆的。具体怎么测,见轧辊圆度同轴度怎么检。
标准上对辊子的形位有明确要求。GB/T 31936-2015《焊接钢管轧辊》表 4 规定,图样未注时,孔型对轴孔轴线的圆跳动按 8 级,外圆非孔型圆柱面对轴孔轴线的圆跳动也按 8 级。8 级折算到 Φ120 到 Φ250 这一段是几十微米量级,落到管面上就是能摸出来的印子。
硬度不均也要查。同一支辊上的硬度均匀度,标准按钢管外径分档,小口径要求 3 HRC 以内,大口径 4 HRC 以内。均匀度超了,软点先磨损,辊面出现局部凹陷,印痕就出来了。硬度现场怎么测,见轧辊硬度现场怎么测,里氏还是肖氏。
装配同样能造出周期印。键与键槽有间隙,辊子每转一圈晃一下;轴承游隙偏大,辊子在载荷下一压一抬;辊轴弯曲,转到某个角度就顶一下。这几种情况的共同点是换辊就好、装回去又犯。
判断是不是装配问题,可以看印痕深浅随转速有没有变化。转速高、惯性大,晃动幅度往往更大,印子更深。把转速降一段试,印子变浅,就要往装配和辊轴上找。
也别忘了辊子以外的地方。矫直辊、导向辊、外抱辊都在转,都会压出周期印。这些辊不参与孔型成形,但一样接触管面。导向辊和外抱辊的调整见导向辊外抱辊怎么调。
焊管下游还有飞锯和定尺。飞锯切痕在管端,不在管身中段;定尺挡板的磕碰是单处的,不重复。这两类可以直接排除。
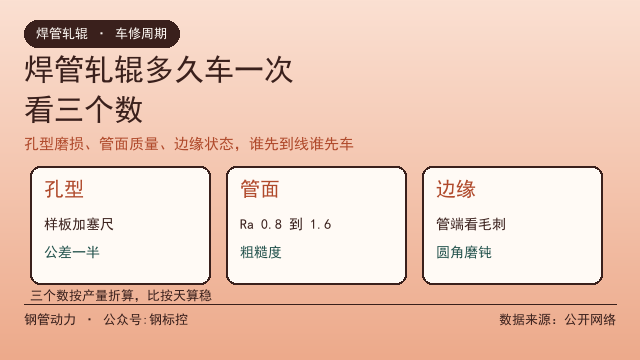
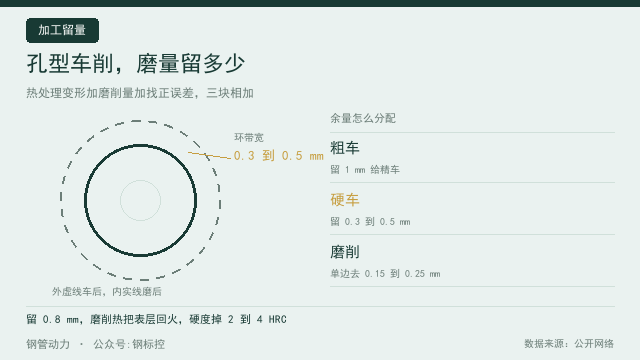
锁定到某一架之后,处理顺序是先量后修。把辊拆下来,先在机床上量圆跳动和圆度,再对着孔型的曲率半径样板。三项里有一项超,就不是换辊能解决的,要上车。
车修之前要先想清楚原因。如果是粘辊,光车不解决问题,还得从冷却水和辊面材质上找,冷却水怎么布置见焊管轧辊冷却水怎么布置。如果是硬度软点,车完还是软,这支辊就该降级或者判废。
有一点常被忽略:印痕间距会随辊子车修而变化。辊径车小了,周长变短,同一个损伤点的印痕间距跟着变小。用间距反查的时候,要用当前的实际辊径,不是图纸上的原始直径。
管面质量本身有验收尺度。GB/T 3091-2025 对低压流体输送用焊接钢管的表面有要求,允许的轻微缺欠和不允许的裂纹、结疤、搭焊是分开写的。印痕深浅到了什么程度算缺欠,要拿条文对着看,不能凭手感。
一个实用的做法是建一张机架辊径表。每一架的当前辊径、周长、上周长、孔型编号写在表上,挂在机旁。量出间距,除以周长,得到的数是不是整数或者整数分之一,一眼就看出来。
这张表还有第二个用处:算磨损。同一架辊径逐月变小,车修间隔就能反算出来,什么时候该安排车修心里有数。辊径变化配上产量,一支辊一个车修周期能轧多少吨,几个月就摸出来了。
最后说排查顺序。先量间距锁定机架,再看辊子的形位和硬度,再看装配,最后才怀疑来料和工艺。这个顺序能把大部分横纹问题在两小时内定位,不用整线换辊去试。
钢管动力是钢管行业的供需信息平台,遇到辊子、孔型、设备上的具体问题,或者有轧辊采购、备件求购、旧辊转让的需求,可以在钢管动力发布需求信息,对口的供应商和技术人员会直接找到你。
常见问题(FAQ)
问:横纹间距怎么量才准?
答:沿管长方向量相邻两道印痕的中心距,连续量十段取平均。印痕密的时候量十段总长再除以十,误差比单段量小。
问:间距算出来不是整数怎么办?
答:先算周长除以间距,看结果接近哪个整数,再考虑辊子可能有轻微椭圆或者量测误差。偏差超过百分之十,说明这一架不是源头,要换下一架算。
问:同一支辊,横纹间距会不会变?
答:会。辊径车小以后周长变短,间距跟着变小。反查要用当前实际辊径,不能用图纸原始直径。
问:换了辊还是出横纹,问题在哪?
答:往装配上找。键与键槽间隙、轴承游隙、辊轴弯曲都会造成每转一圈一次的晃动,表现和辊面损伤很像,但换新辊解决不了。
问:横纹多深算不合格?
答:按 GB/T 3091-2025 对表面的要求判,结合用途和后续涂镀工艺。标准区分了允许的轻微缺欠和不允许的裂纹、结疤等缺陷,印痕属于哪一类要看具体条文和客户约定。
问:纵向拉痕和横向印痕怎么区分?
答:看方向。垂直于管子轴线的是辊子转出来的,平行于轴线的是导板、外抱辊、导卫刮出来的,两者的处理方向完全不同。
数据来源:来自公开网络
本文由钢管动力平台整理,同步发布于微信公众号:钢标控