欢迎访问本站!
机组上最容易被忽略的一路水,就是轧辊冷却水。它不参与成形,也不写进工艺卡,可辊面寿命、管子表面质量、轴承能不能撑到下次检修,都挂在这路水上。要定的只有三件事:水落在哪、落多少、断了怎么办。
热量先要算清。成型和定径的变形功、辊面与带钢的摩擦功都变成热,一部分被带钢带走,剩下的进了轧辊。轧辊是钢,热容有限,热量攒在表层就是热凸度和热应力,只能靠水冲走。
水量可以按热平衡估。取主传动功率的两成转成热、且由水带走,温升按 10 ℃ 计,水量等于功率乘 0.2 再乘 3600,除以 4.186 和 10。一条 400 kW 的成型加定径线,辊面冷却大约要 7 立方米每小时。这个数只算辊面,不含高频焊接那一路。
算出来的水量是下限,不是目标。不少机组水量给到两三倍,辊面照样热,原因在水浇在了咬入侧,还没碰到真正发热的变形区,就被带钢和氧化皮挡回去了。
落点在各机架之间有差别,共同的一条是喷在出口侧。变形区在辊缝里,热量集中在辊缝附近,出口侧刚离开变形区、辊面温度最高,这时候冲上去换热效率最好。浇在咬入侧,等于先给带钢降了温,变形抗力上去,咬入更吃力。
上辊好办,喷嘴装在机架上方,正对辊面,跨过整个辊身。下辊难办,位置低,喷嘴常在积水盘下面,氧化皮和铁屑顺着水流糊在喷嘴上,半年不清就堵掉一半。
所以上下辊的水量不该按一个数配。下辊的实际过流面积常常只有名义值的一半,热凸度就比上辊大。管子的下半周出压痕、椭圆度偏一侧,先去看下辊的水,别急着改孔型。
判断上下辊冷得是否一样,停机后测温度最直接。红外测温枪打辊面,同一机架上辊与下辊差 15 ℃ 以上,说明水量分配偏了;相邻机架之间差 20 ℃ 以上,说明某一路堵了。
喷嘴型式按覆盖宽度选。扇形喷嘴喷出来是一条扁带,适合覆盖辊身;实心锥形喷嘴适合局部补冷。喷嘴到辊面距离一般 150 到 250 mm,太近了水柱冲击飞溅,太远了雾化成水雾,被机架里的气流带走,落不到辊面上。
压力给到 0.2 到 0.4 MPa 就够。压力再往上,水在辊面上反弹得多,参与换热的反而少,还会把水甩到带钢上。
水量不是越多越好,这条容易被忽略。水给过头,辊面会挂一层连续水膜,水膜本身是热阻,换热系数掉下来,辊面温度不降反升。表现是水量加大、回水温度却没降。看回水与进水的温差,比看流量计可靠。
断水的后果分材质。钢辊热容大,断水几分钟只是热凸度变大,恢复供水后能缓过来。硬质合金辊环不一样,抗压高、抗拉低,断水几十秒辊面就攒起拉应力,冷下来是一层网状裂纹,直接报废。
断水保护要挂在流量开关上,别挂在压力表上。管路堵了、阀门开一半,压力表照样有读数,流量已经掉下来了。恢复供水也要缓开,先小流量润一遍,再给到正常值,急冷和断水一样伤辊。
水质这条常被当成水处理车间的事,第一责任在机组。轧辊冷却是直接喷淋,水不进换热器,最怕的是悬浮物。悬浮物把喷嘴堵了,局部就完全没有冷却。
GB/T 50050-2017 表 3.1.7 对间冷开式系统给出的指标是:浊度不大于 20.0 NTU,板式、翅片管式、螺旋板式换热设备时不大于 10.0 NTU;pH 值 6.8 到 9.5;总铁不大于 2.0 mg/L。轧辊冷却的喷淋水按这套指标管,喷嘴前配 80 到 120 目的过滤器。
硬质合金辊环对氯离子更敏感,制造厂通常要求冷却水氯离子不超过 50 mg/L。这一条是厂标,不是国标,订辊时要写进技术协议。
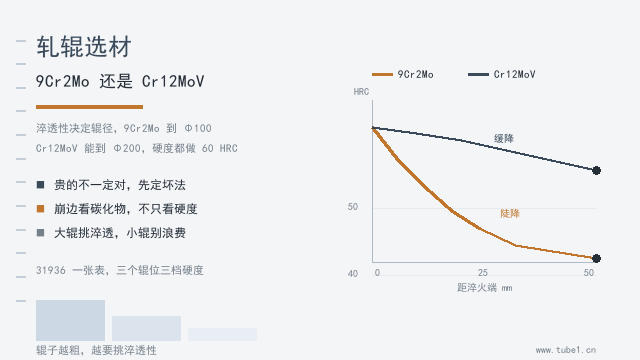
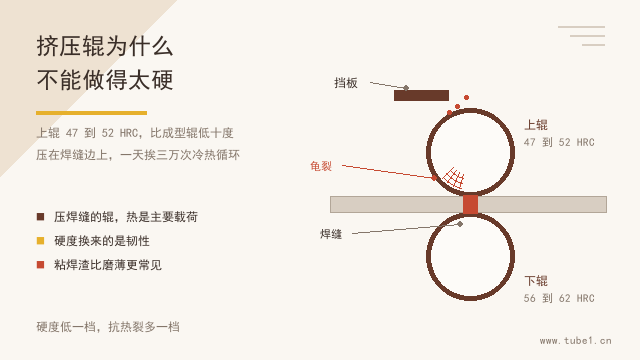
辊面硬度与热裂的关系,GB/T 31936-2015 里有分档:公称直径小于 168 mm 的成型辊、定径辊、矫直辊,辊面硬度 56 到 62 HRC。硬度往上走,耐磨好了,对急冷的容忍度却下降。冷却水不稳的机组,把硬度选在档内下限更划算。
冷却水还会和润滑打架。轴承座的润滑脂被水冲掉,轴承先抱死,辊子再好也转不动。挡水板、迷宫密封、防水唇这些附件,装机时嫌麻烦省掉,后期就是频繁换轴承。
机架底部的氧化皮和铁屑要定期清。冲下来的氧化皮堆在积水盘里,水漫上来把下辊泡着,辊面温度反而均匀不了,还会带进带钢表面。
集中供水还是单机配泵,看机组规模。集中泵站水压稳,一路堵了不容易发现;每架配小泵,压力直观,维护点多。中小机组用集中泵加每架一块流量计更实际。
冬季要考虑防冻。北方机组停机一夜,管路里的水结冰把喷嘴胀裂,第二天开机水型全乱。装排空阀,停机就排,比事后换喷嘴便宜。
回水别直接接暗管排走。敞开流进明沟,一眼能看出哪一路水量变小、水里带不带氧化皮,比在管路上装十个压力表都直观。发现某一路水变细,当天就能清。
巡检可以定成每周一次红外测温。记录每一架上下辊的辊面温度与回水温度,辊面温度比回水温度高 25 ℃ 以上,就该查那一架的水量。数据攒三个月,哪一路先堵一目了然。
换规格时水量也要跟着改。壁厚加大、道次变形量上去,热量跟着上去,同一套水量在薄壁上够用,到了厚壁上就不够。这一条比调喷嘴更常见,被忽略的次数也更多。
买磁棒、成型辊、挤压辊这类机组配件,钢管动力平台上有对应的供应信息。冷却水这块先按热平衡把水量算出来,再定喷嘴和管路,比照着别人的机组抄一套要省事。
常见问题(FAQ)
问:轧辊冷却水该浇在咬入侧还是出口侧?
答:出口侧。变形热集中在辊缝附近,出口侧刚脱离变形区、辊面温度最高,水浇在这里换热效率最好。浇在咬入侧会先给带钢表面降温,变形抗力上升,咬入更吃力,水还容易被带进辊缝。
问:上下辊的水量要配成一样吗?
答:名义上一样,实际上要按下辊打折配。下辊喷嘴位置低,容易被氧化皮和铁屑糊住,过流面积常常只剩一半。判断办法是停机后测上下辊温差,差 15 ℃ 以上就说明下辊吃水不足。
问:断水多久轧辊就废了?
答:看材质。钢辊断水几分钟只是热凸度变大,恢复供水后能缓过来。硬质合金辊环断水几十秒,辊面就攒下拉应力,冷下来是一层网状裂纹,只能报废。
问:喷嘴老是堵,该查水质还是查过滤器?
答:先查过滤器。轧辊冷却是直喷,水不进换热器,悬浮物是主要威胁,喷嘴前配 80 到 120 目,每周排污一次。过滤没问题再对水质,按 GB/T 50050-2017 表 3.1.7 的浊度与总铁指标查。
问:加大水量以后辊面温度不降,是什么原因?
答:水在辊面挂成了连续水膜,水膜本身是热阻,换热系数掉下来,水还会被甩到带钢上。这时看进出水温差,温差变小说明换热量没上去,该减水量、再调喷嘴角度和距离。
问:辊面温度控制到多少合适?
答:没有统一定值,拿回水温度作参照更实用。辊面温度比回水温度高 25 ℃ 以内算正常,超过就查那一架的水量。硬质合金辊环要更严,断水保护必须挂在流量开关上。
数据来源:来自公开网络
买磁棒、成型辊这类机组配件,上钢管动力平台(www.tube1.cn)。公众号:钢标控