欢迎访问本站!
同一个机组上摆着三种料。粗成型辊 9Cr2Mo,精成型换 Cr12MoV,挤压辊用 4Cr5MoSiV1。有人提过统一成一种,库房省事,采购也好谈。真统一了,先坏的是辊子。
三个辊位坏法不一样。粗成型吃磨料磨损,带钢边部带着氧化铁皮刮过去,一天刮几万次。精成型和定径吃接触应力,辊面还要保住光洁。挤压辊贴着焊缝,吃的是热疲劳。牌号得对着坏法选。
第一个判据是淬透性。辊身是实心件,表面淬硬不难,难在心部跟得上。淬透性不够,辊面只有一层硬壳,硬壳与软心交界处应力最大,裂纹从那里起。GB/T 225-2006《钢 淬透性的末端淬火试验方法(Jominy 试验)》,2007-02-01 实施,端淬曲线能量出半马氏体区离淬火端多少毫米。
9Cr2Mo 的端淬曲线在半马氏体区 30 到 50 mm 收住,属于淬透性中等偏下的钢,具体读数看钢厂质保书。这个数决定了它的合适辊径:Φ100 以内整体淬火能淬透,Φ200 的辊身心部就淬不上,只能靠表面感应淬火补。
Cr12MoV 是高碳高铬莱氏体钢,淬透性好,Φ200 的辊身也能淬透,硬度上到 58 到 62 HRC 不费劲。耐磨靠 M7C3 型共晶碳化物,比 9Cr2Mo 的 M3C 硬得多。代价是碳化物容易成带状偏析,锻比不够就留下大块碳化物,辊面一压就崩边。
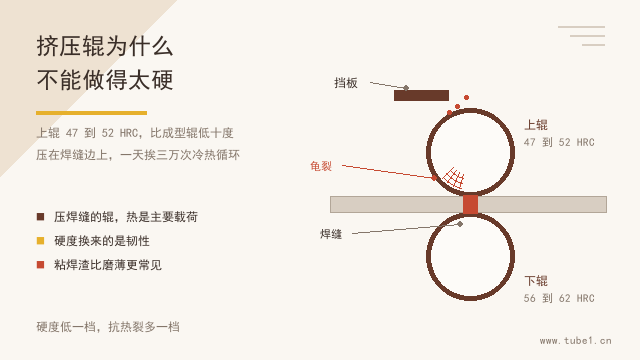
4Cr5MoSiV1 是热作模具钢,碳 0.4% 左右,铬 5%,加钼加钒。它的长处是抗热震,冷热反复胀缩不裂。硬度做不到 60 HRC,到 50 HRC 上下就顶住了,这个上限正好落在挤压辊那一档。
焊管轧辊有专用国标。GB/T 31936-2015《焊接钢管轧辊》,2016-06-01 实施,正文列了 11 个牌号,硬度按辊位分三档,还给了工作层厚度、硬度落差、抗拉和冲击。
表 6 分档写得很细。辊身直径小于 Φ168 的成型、定径、矫直辊 56 到 62 HRC,均匀度 3 HRC;Φ168 及以上的精成型、定径、矫直辊,加上组合式侧挤压辊与下辊,56 到 62 HRC,均匀度 4 HRC;粗成型辊 56 到 60 HRC,均匀度 4 HRC。
第三档单独拎出来:组合式上挤压辊与两辊式挤压辊,47 到 52 HRC,均匀度 3 HRC。同一张表里低十度,是给热疲劳留的余量。
力学性能也在 31936 里。抗拉强度锻钢辊不小于 700 MPa,铸钢辊不小于 500 MPa;冲击吸收能量不小于 30 kJ/m²;工作层不小于 10 mm;硬度落差锻造辊不超过 3 HRC,铸造辊不超过 2 HRC。
31936 只给代号,化学成分和交货硬度要查 GB/T 1299-2025《工模具钢》,2026-05-01 实施,代替 GB/T 1299-2014 和 GB/T 33811-2017。这条要留意,2014 版已经作废,技术协议里还写着 1299-2014 的,验收时按哪版说都能吵起来。
牌号的写法本身也在动。2026-08-28 下达了《锻钢轧辊材质牌号表示方法》的制定计划,计划号 20264415-T-605,正在起草。眼下写协议照 31936 与 1299 的写法走,别自己造代号。
第二个判据是碳化物。同样打到 60 HRC,Cr12MoV 和 9Cr2Mo 的耐磨差一截,原因不在硬度,在碳化物的类型、大小和分布。碳化物粗大且成网,耐磨好但抗冲击差;碳化物细而匀,两头都过得去。
崩边多半是碳化物给的。辊子孔型边缘是应力集中点,粗大共晶碳化物在那里像夹了一块脆东西,一次咬入冲击就掉一块。换牌号之前先看坏的部位是不是集中在边角。
第三个判据是抗热震。热作钢的低碳设计让基体有韧性,铬钼钒的碳化物在回火时弥散析出,反复加热冷却不掉硬度。挤压辊一天几万次冷热循环,靠的就是这一条。硬度那一档为什么压在 47 到 52 HRC,另有说法,这里只说牌号侧:要抗热震就别指望 60 HRC。
辊径与牌号要配套。辊径越大,越要挑淬透性好的钢;小辊用高淬透性钢是花钱买隐患。高碳高铬钢导热差,磨削区热量走不掉,磨完看着光,装上几天就出细条裂纹。
表面粗糙度也跟牌号挂钩。31936 表 5 规定,辊身直径不大于 Φ219 以及不锈钢机组用的辊子,辊面 Ra 不大于 0.8 μm,大于 Φ219 的 1.6 μm。Cr12MoV 碳化物粗,磨到 0.8 μm 要靠精磨加抛光,进刀量稍大就烧伤。
定径辊另有一条:硬度要匀。同一支辊上硬度差 4 HRC,轧出来的管椭圆度就跟着跳。31936 把均匀度单列一栏,就是为了这个。
贵的不一定对。硬质合金辊环耐磨是耐磨,抗冲击差,粗成型那种带氧化铁皮刮擦又带咬入冲击的工位,装上去容易崩。选材的顺序是先定坏法,再定硬度档,再挑牌号,反着来多半花冤枉钱。
混料是现场最容易出的岔子。9Cr2Mo 和 Cr12MoV 磨出来外观差不多,火花鉴别靠老师傅的眼睛。入库打钢印、按牌号分色、按炉批分开码放,这三件事做了,混料的机会能压下去。
采购验收第一条是硬度。GB/T 230.1-2018《金属材料 洛氏硬度试验 第1部分:试验方法》,2018-12-01 实施,逐件打,测点按辊径定。现场用里氏或肖氏硬度计,结果按 GB/T 13313-2008 换算,换算值只作参考,争议时以洛氏为准。
第二条是超声。31936 按辊身直径 Φ300 分档规定抽检比例和缺陷当量,合同里要把这一条抄进去。第三条是工作层厚度,不小于 10 mm,这条决定了这支辊能重磨几次。
锻钢辊坯另有标准。GB/T 15547-2025《锻钢冷轧辊辊坯》,2026-05-01 实施,对锻造比、探伤、交货硬度都有规定。术语别混,GB/T 15546-2022《冶金轧辊术语》,2023-05-01 实施,工作层、硬度落差、淬硬层深度各是一回事。
堆焊修复是另一条路,碳当量分档和层间温度有专门标准管着。这里只提一句:堆焊层硬度对上原档,不等于组织和原辊一样,混晶的辊子上机后变形量不一样。
换牌号之前先算账。Cr12MoV 比 9Cr2Mo 贵一截,寿命能长多少要看坏法。坏在磨损,换贵料划算;坏在崩边,换贵料更亏,因为贵的那支更脆。
试辊的办法简单。新牌号先上一架,跑一个班,量辊面磨损量、看边部有没有亮条、取管样量外径和壁厚。一个班的数据比样本上的硬度值管用。
辊子选对了,成品尺寸才稳得住。GB/T 3091-2025《低压流体输送用焊接钢管》,2025-10-01 实施;GB/T 13793-2016《直缝电焊钢管》,2017-07-01 实施;尺寸与允许偏差统一按 GB/T 17395-2024《钢管尺寸、外形、重量及允许偏差》,2025-04-01 实施,代替 GB/T 21835-2008 和 GB/T 17395-2008。
一句口诀收着用:粗成型看耐磨,精成型看光洁,定径看均匀,挤压看抗热震。四个位置对应四种坏法,牌号跟着坏法走,别跟着价格走。
买磁棒、成型辊、挤压辊这类机组配件,钢管动力平台上有对应的供应信息。辊子选材这件事,标准把档分好了,剩下的是把牌号、硬度档和辊径对上。
常见问题(FAQ)
问:9Cr2Mo 和 Cr12MoV 能互换吗?
答:小辊能换,大辊不能。Φ100 以内的辊子,9Cr2Mo 淬透够用,换 Cr12MoV 只多花钱;Φ200 的辊子,9Cr2Mo 心部淬不上,非换高淬透性的钢不可。互换还要看坏法,坏在崩边的工位换成高碳高铬钢只会更糟。
问:辊身直径变大,牌号要不要跟着换?
答:要。辊径一大,心部到表面的距离拉长,淬透性不够的钢就出软心。判断办法是查端淬曲线,把辊身半径与半马氏体区深度对一下,半径超了就得换钢种,或者改工艺用表面感应淬火补硬层。
问:4Cr5MoSiV1 做挤压辊,硬度只能到 47 到 52 HRC 吗?
答:牌号侧的限制就在这里。热作钢含碳 0.4% 左右,靠铬钼钒的二次硬化提硬度,峰值在 50 HRC 上下。想再往上走,抗热震的余量就没了,辊面在冷热循环下先裂。这一档是拿硬度换热疲劳寿命。
问:同一副辊,成型辊和定径辊能用同一牌号吗?
答:不少机组这么做,能不能行看两个工位的坏法差多少。成型吃冲击加磨损,定径吃接触应力和辊面光洁,两者都偏磨损型时可以统一;定径辊要求 Ra 0.8 μm 时,选碳化物细的钢种更省磨削工时。
问:买锻钢辊坯要看哪几项?
答:看四项。锻造比够不够,决定碳化物被打散的程度;探伤报告,看有没有白点和内裂;交货硬度与硬度落差,落差按 3 HRC 卡;工作层厚度,不小于 10 mm。四项里探伤最容易漏,白点一旦有,整支辊报废。
问:淬透性曲线在采购里怎么用?
答:把曲线当尺子用。先按辊身半径定出需要淬透的深度,再到端淬曲线上找这个深度对应的硬度,低于技术要求就说明这支钢不合适。钢厂质保书上的端淬数据可以直接拿来对,比只听牌号名靠谱。
数据来源:来自公开网络
买磁棒、成型辊这类机组配件,上钢管动力平台(www.tube1.cn)。公众号:钢标控