欢迎访问本站!
车间里说「辊」,十句话里能听出三个不同的意思。有人按工序说,粗成型、精成型、定径;有人按朝向说,水平辊、立辊;还有人一张口就是排辊,说的却是一排小辊的排法。等再冒出一个导板,就更乱了,那东西压根不转,根本不是辊。这四样混在一起讲,订货订错、备件报错、换辊换错,都从这儿起。
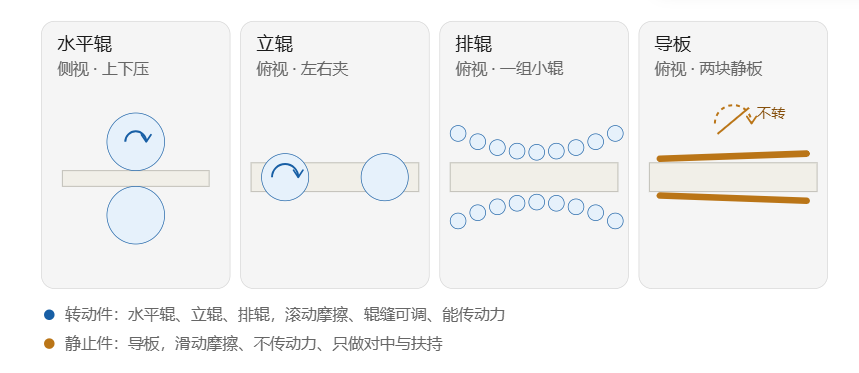
要把它们分开,先认一个前提:辊子可以用三把不同的尺子来分,工序是一把,辊轴朝向是一把,还有一把尺子问的是「它到底转不转」。三把尺子量出来的是同一台设备,所以叫法会交叉,会一个件有两个名字。
先说工序这把尺子,它是有国家标准管着的。GB/T 15546-2022《冶金轧辊术语》,2022 年 10 月 12 日发布,2023 年 5 月 1 日实施,代替了 1995 年的老版本。这份标准的第 6.27 条给焊接钢管轧辊下了定义:在辊式成型直缝焊管机组上将钢板轧制成焊接钢管的轧辊。
同一条下面还挂着一句注:按工序可分为粗成型轧辊、精成型轧辊、焊接挤压轧辊、定径轧辊和矫直轧辊。五个位置,一道一道往下排,带钢从平的进去,卷成管坯,焊上,再到定径机上整圆,末尾矫直。每个位置上的辊子干的活不一样,吃的力也不一样。
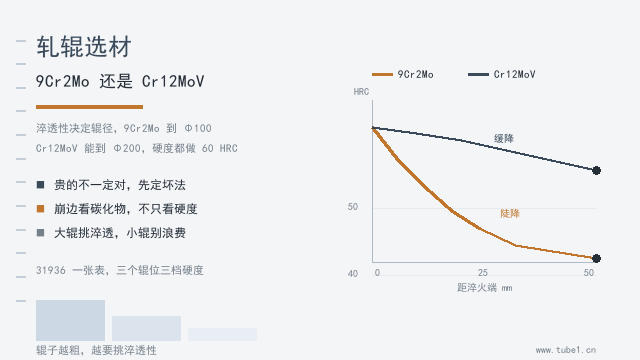
这个分法不是学者在纸上划的。GB/T 31936-2015《焊接钢管轧辊》,2015 年 9 月 11 日发布,2016 年 6 月 1 日实施,里面的硬度表就是照这五类排下来的。
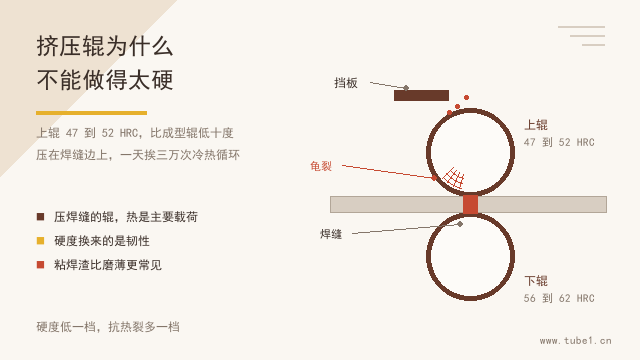
粗成型辊工作面 56 到 60 HRC,均匀度 4 HRC;精成型辊、定径辊、矫直辊,以及组合式挤压辊的侧辊和下辊,工作面 56 到 62 HRC,均匀度按机组规格给 3 或 4 HRC;组合式挤压上辊和两辊式挤压辊反过来,只有 47 到 52 HRC。同一种材质,位置不同,硬度差出十几度。
所以「我要订一套成型辊」这句话在标准语境里是不成立的,得说清是粗成型还是精成型。粗成型要强度和韧性,硬度让一让;精成型要尺寸和表面,硬度提上去。报错一个字,到货的辊子装上也能转,就是寿命差一截,说不上哪儿不对。
第二把尺子是辊轴朝向,这把尺子量出来的是水平辊和立辊。水平辊的轴线是水平的,辊面从上下两个方向夹住带钢,压下量大,多数是主动辊,动力从这儿进。立辊的轴线是竖直的,辊面从左有两边夹,主要管宽度、管对中,成型段上的立辊很多是被动的,靠带钢带着转。
粗成型段常见的排法是平立交替,一架水平辊、一架立辊,水平辊把带钢压出弧度,立辊把宽度收住,不让它跑偏或者扭。精成型段立辊用得少一些,孔型已经快封闭了,靠水平辊上下合拢就够。焊接段则基本不用立辊,那个位置换成了挤压辊和导向件。
这两把尺子是交叉的,不是并列的。粗成型第三架的水平辊,工序上是粗成型辊,朝向上是水平辊,两个名字都对,说的是两件事。定径机上更能看出这点:两辊机架就是一对水平辊,四辊机架是水平辊加立辊。同样是「定径辊」,在一台两辊定径机上全是水平的,换到四辊定径机上就有一半是立着的。买备件只写「定径辊」,供应商没法报价。
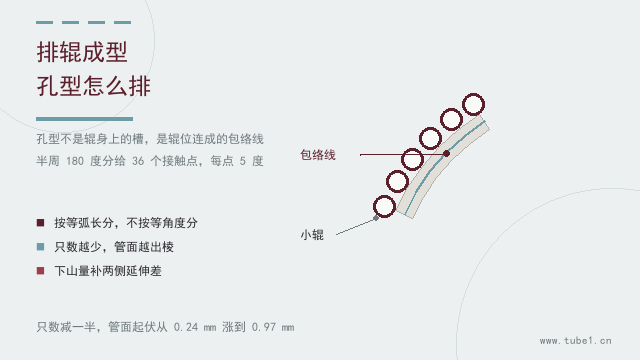
第三把尺子最容易被误解,就是排辊。排辊不是某一种辊,是一排辊的排法,行业里正规叫排辊成形,也叫笼式成形,英文是 cage roll forming。它的做法是:带材被两排若干组被动小辊连续弯卷成管筒,靠的是三点弯曲原理。
具体点说,在精成形那道封闭孔型之前,用一组或者多组位置可调的成排小辊机架,把普通辊式成形里的若干主动水平机架和被动立辊机架替掉。带钢在中间走,上下两排小辊贴着它,一个点一个点地掰弯,几十根小辊合起来拼出一条包络线,等效于一个大孔型。
这技术最早的用途,恰恰是替立辊。上世纪六十年代刚起步的时候,做法是在焊接的笼形框架上装一批小辊,塞在水平机架之间,顶掉原来那几对立辊,为的是减少管坯边部的折皱。后来才发展出全排辊机,把中间的水平机架也一起取消。所以排辊和立辊的关系,一开始就是替代关系,不是并列关系。
按取消的程度分两类。全排辊成形机,从第一架初成形水平机架到精成形机架之间全部由可调排辊组成;半排辊成形机,中间还留着水平机架,配若干组可调排辊。国内机组半排辊的多,全排辊的多见于薄壁大口径线。
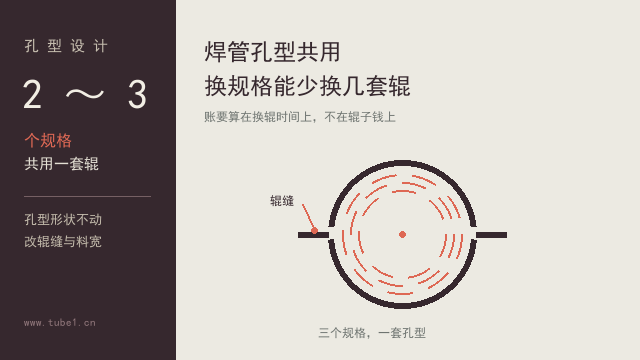
排辊的好处是有账可算的。小辊直径小,辊面线速度差就小,带钢和辊面之间的相对滑移小,划伤少,管面光;成型走的是下坡法,边部轨迹接近直线,边缘延伸小;换规格的时候排辊段只调位置不换辊,省下的换辊时间以班计。辊式成形换一套辊要一两个班,这个差距做过多规格的人都清楚。
短处也得说。排辊段的预变形弱,变形力往后压到排辊段和精成型段,边部容易成型不到位,对定径机的精度要求反而更高;成型段带钢的行进力不足,焊接速度可能不稳;排辊段小辊的强度和刚度有限,做高强度、大壁厚的管子吃力。这也是为什么厚壁管线上,辊式成形到现在还没被替掉。
理清楚这层,就知道「排辊」问价该怎么问。它不是一根辊,是一整套辊组,报的是排数、每排辊数、辊径、可调行程和覆盖的规格范围。按单根辊去询价,供应商只会回你一句:说清楚是哪一段。
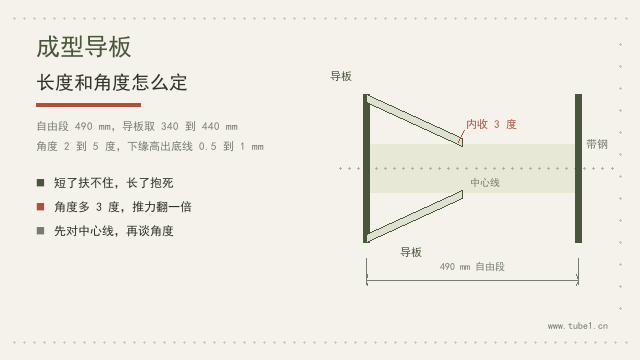
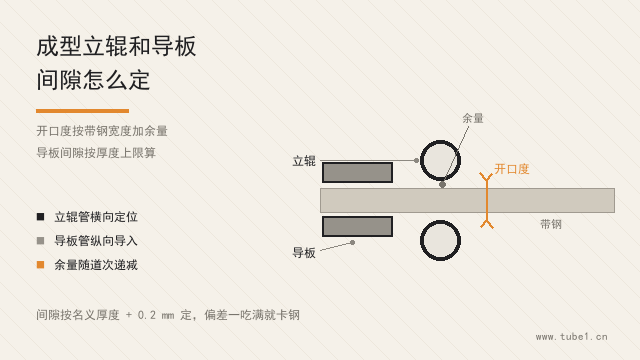
第四把尺子是反问:它转不转。导板不转。导板是一块或者一对固定在机架上的板,装在带钢或者管坯的两侧,有的机型上下也装,工作面贴着边走,自己不转,也不传动力,更不参与压缩变形。
它干的事只有三样:对中、扶持、防摆。带钢从上一架出来到咬进下一架,中间那一段是没人管的自由段,导板就是这一段上的扶手。入口导板管进料正不正,成型段机架之间的导板管管坯摆不摆,挤压辊前面的导向件管两条边对不对齐,定径入口的导板管进定径机时不歪。
为什么这里用静止件而不用辊子,理由很实在。导板便宜、做得薄、能贴到离边部几毫米的地方、换起来快、不占机架空间。小规格薄壁管上,立辊的辊缝根本塞不进去,只有一块薄板能下去。代价是滑动摩擦,导板天生是消耗件,工作面要走油或者涂润滑,和带钢之间要留间隙,下缘不能低于孔型底线。
导板的材质按管子的脸面定。一般碳钢管用 45 钢调质加表面淬火,工作面硬度做到 40 到 50 HRC;薄壁管、不锈钢管、镀锌带这些怕划伤的,改用尼龙板或者聚氨酯板,宁可磨得快一点也不要压出印子;磨损特别凶的位置贴硬质合金片。同一台机组上三种材质并存,不奇怪。
有件事得挑明:导板在国标术语里没有独立条目。GB/T 15546-2022 收了焊接钢管轧辊、挤压辊、矫直辊这些,导板不在其中。所以各厂叫法不统一,导板、导向板、导卫板、侧导板,指的是同一个东西,也可能指飞锯、冷切机、矫直机、活套上的导向件。听到「导板」先别认,看装配图里它装在哪一段。
三种混用,出三种错。订货写「成型辊一套」,没写工序没写朝向,到货装不上,或者装上了孔型对不住;拿立辊去替导板,薄壁管上立刻见辊印,位置也不够;把排辊当单件询价,报价单拿回来发现是一整套,预算差一个量级。
现场分辨很快,三招够用。第一招盘车,转的是辊,不转的是导板;第二招看调整方式,能调辊缝、能传动力的是辊,只能靠垫片或者丝杆挪位置的是导板;第三招看磨损形态,辊子坏是辊印、粘辊、剥落、轴承卡死,导板坏是边部亮条、刮沟、边部减薄。
把这三把尺子记住,剩下的细节都能挂上去。工序决定它吃多大的力、要多高的硬度,朝向决定它装在机架的哪个方向、是不是主动,转不转决定它是备件还是易耗件。至于具体的孔型尺寸、硬度档位、导板长度角度,那是各自题目下的事,得分开算。
以上是通用分工,具体到某一台机组,还得看装配图和订货图。手上有拿不准的辊位,可以到钢管动力平台(www.tube1.cn)发图一起看,站内这些年攒下的辊位和孔型问答也都能翻。顺带一句,机组除铁用的磁棒该换了,平台上也能买磁棒。
常见问题(FAQ)
问:水平辊和立辊能互换吗?
答:不能互换。水平辊的轴线横着,立辊的轴线竖着,轴承座、机架窗口、传动接手三样全对不上,装都装不进去。成型段的立辊多为被动辊,靠带钢带着转,换成主动的水平辊,动力分配和辊面线速度都要重新算。
问:用了排辊成形,是不是就不需要立辊了?
答:粗成型段基本被替掉,精成形段还得留。排辊取代的是水平机架之间的立辊和部分水平机架,精成形那道封闭孔型仍要上下合拢的辊子,半排辊机组的中间还留着水平机架,立辊也还有。
问:导板为什么不转动,也能把带钢扶住?
答:它扶的是位置,不是形状。带钢从上一架出来到咬入下一架,中间那一段没人管,靠导板的工作面贴住边部,把横向摆动限住。对中力来自带钢边部和板面的接触,只要间隙留得对、下缘位置准,静止件一样扶得住。
问:导板用什么材料,为什么有的机组用尼龙板?
答:一般碳钢管用 45 钢调质加表面淬火,工作面硬度 40 到 50 HRC。薄壁管、不锈钢管、镀锌带怕划伤,改用尼龙或者聚氨酯,宁可磨得快也不在管面留印子;磨损特别凶的位置贴硬质合金片。
问:为什么有的定径机是两辊,有的是四辊?
答:看管径和椭圆度要求。两辊机架就是一对水平辊,结构简单、换辊快,中小口径常用;四辊机架在水平辊之外加一对立辊,横向也能压,椭圆度控制得好,大口径和薄壁管用得多。两种机架混排的定径机也有。
问:订货时怎么描述辊子才不出错?
答:按工序、朝向、机组规格三段说。先说它在哪个位置,粗成型还是精成型、定径还是矫直;再说轴线朝哪,水平还是立着;末了给机组规格和孔型图号。三样齐全,供应商才敢报价,缺一样就得来回问。
数据来源:来自公开网络
本文由钢管动力整理,同步发布于微信公众号:钢标控