欢迎访问本站!
采购单上常写一句「轧辊,锻钢的」。供应商回一句「铸造的也能做,价不一样」。这句话一出来,后面半个月的来回都在解释同一件事:锻和铸差在哪儿,哪儿能省,哪儿不能省。
先看标准怎么划的线。GB/T 31936-2015《焊接钢管轧辊》,2015 年 9 月 11 日发布,2016 年 6 月 1 日实施,适用范围写得很直:适用于辊式成型直缝焊接钢管生产使用的锻造轧辊和铸造轧辊。两种毛坯并列写在一句话里,标准没有把铸造排除在外。
所以「必须锻钢」这句话站不住。真正被标准管住的是辊位和硬度:粗成型辊工作面 56 到 60 HRC,精成型辊、定径辊、矫直辊以及组合式挤压辊的侧辊下辊 56 到 62 HRC,组合式挤压上辊和两辊式挤压辊 47 到 52 HRC。三个档按辊位排,跟毛坯怎么成形没关系。
毛坯方式落在别的条款上。同一份标准的 3.12 条,超声检测写的是锻造辊工作层不允许存在当量不小于 φ2 mm 的单个缺陷。铸造辊的缺陷验收不走这条线,按铸造轧辊自己的等级图评,通用口径在 GB/T 1503《铸钢轧辊》和 GB/T 1504《铸铁轧辊》两份标准里。两套口径不能互换,验收文件抄错一行,报告就是废纸。
那为什么车间里看到的辊子,十个里八九个是锻的。头一个原因是件数。焊管机组的辊子按孔型图一架一架配,一个规格一套,一套十几到几十件,件件形状不同。锻件可以单件下料,自由锻或者胎模锻出毛坯,留 5 到 10 mm 加工余量就上车,不用等模子。
第二个原因是余量。孔型是凹槽,靠车和磨一层层往里抠。抠到工作面的时候,毛坯里带着什么就露什么。锻件的致密度高,缩孔和疏松在锻造过程里被压实,工作面磨到孔型深度下限也不容易碰上料头。
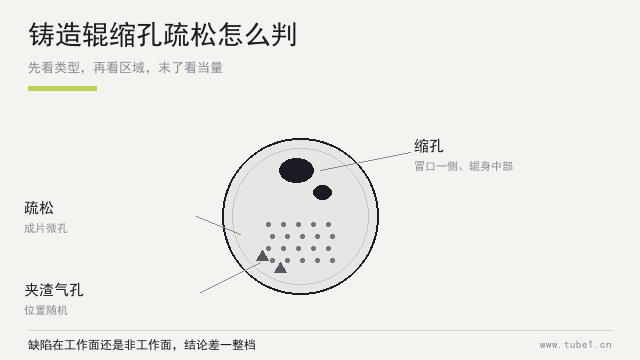
铸件的缩孔和中心疏松是浇注时带进来的。这类缺陷藏在辊身中部,孔型一切开,工作面正撞上,那个点就是日后掉块的源头。探伤能挑掉一部分,挑不掉的混在辊子里,装上机能转,转到某个班就出事。
第三个原因是交期。开模、造型、浇注、清砂、热处理,铸造这条路再快也要四周往上;锻件从下料到调质完,两三周能出。机组停着等辊子,一天的停线损失比一只辊子贵得多,这笔账采购比技术算得清。
铸造辊不是没位置。它划算的地方有三个特征:直径大、批量大、孔型浅。定径辊和矫直辊算这一类,孔型就是一段浅圆弧,批量按套走,模具费摊得开,单件价能比锻件低一截。
再就是复合结构。外层高合金、芯部用韧性好的材料,离心铸造能把两层浇成一体,锻压做不到这种组合。硬质合金辊环、高速钢辊环的基体,走的都是这条路。
挤压辊那个位置,铸造辊基本没戏。47 到 52 HRC 的低硬度区要的是抗热裂和抗接触疲劳,铸铁一类的脆性在冷热交替和水汽里顶不住。看到挤压位,按锻钢问价,别贪那点差价。
有人接着会问,铸造辊做热处理能不能也做到 56 到 62 HRC。硬度能做到,均匀性难。铸件的工作面硬度随壁厚和冷却速度变,同一只辊上两端和中间能差两三个 HRC,标准给的落差是 3 HRC 或者 2 HRC,铸造件要压进这个窗口,得一只一只挑。
尺寸这一头也有话说。铸造收缩率按百分之一点五到二放,孔型这种薄壁凸台在凝固时容易变形,加工前得先划线找正。锻件余量分布均匀,一次装夹能把孔型和轴孔的关系做准。轴孔圆柱度按 7 级、孔型对轴孔轴线的圆跳动按 8 级、键槽中心面对轴孔轴线的对称度按 9 级,这三项铸造件做起来更费工。
采购真正该问的第一句,落在辊位上,不在「锻的还是铸的」上。辊位定下来,硬度档跟着定,能选的材质族立刻窄一半。粗成型位要韧,精成型位要硬,挤压位得让硬度。
第二句问规格和批量。辊身直径 Φ100 以下的,开模不值当;Φ300 以上、孔型又浅的,铸造和离心复合都可以谈。中间这一段看套数,一套和十套是两个价。
第三句问检测。锻件要超声,厂里有没有探伤能力或者外协渠道;铸件要看低倍和硬度分布,工作面硬度落差按 3 HRC 或者 2 HRC 卡。这三句问不清,省下的差额迟早以另一种方式还回去。
还有一条容易漏:引用版本。GB/T 31936-2015 引用的几份老标准已经换版,铸钢轧辊现在是 GB/T 1503-2024,铸铁轧辊是 GB/T 1504-2024,锻钢冷轧工作辊是 GB/T 13314-2025。验收文件上还写 2008、1999 那些版本,供方按老版做,出了争议谁都站不住。
用错位置的代价,最典型的是拿铸钢辊顶精成型位。精成型辊的孔型曲率半径公差按机组规格分档,Φ33.5 到 Φ114 这一档是 ±0.03 mm,同样规格的粗成型辊是 ±0.05 mm,紧一档。铸造毛坯余量大,加工完的工作面硬度也不如锻件匀,装上去先出椭圆,再出辊印,接着焊缝两侧的过渡都跟着变。
反过来,拿锻钢辊去顶定径机上一套浅孔型的活,是一笔浪费。锻件的力学性能余量大,浅孔型用不上,价格却高一截。这一项不涉及质量,纯粹是位置配错。
订货单怎么写才不扯皮。分三段:辊位(粗成型、精成型、焊接挤压、定径、矫直,按 GB/T 15546-2022 第 6.27 条的五分类写)、毛坯方式(锻造、铸造、离心复合)、硬度档与检测项(超声、硬度落差、孔型样板)。
少第一段,供方只能猜位置;少第二段,来的可能是铸造件;少第三段,硬度按最低档给,探伤报告不给。三句话能写完的事,别留到货到车间再吵。
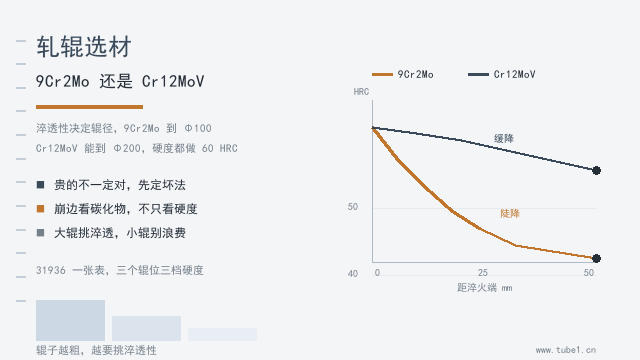
还有一个误会,把「锻钢」当成材质牌号。锻钢说的是毛坯怎么成形,牌号说的是成分。9Cr2Mo 可以锻也可以铸,Cr12MoV 一样。同一牌号走两条路,淬透性和碳化物分布都不同,硬度都能做到,寿命差得远。
所以完整写法是「辊位 + 毛坯 + 牌号 + 硬度档」。比如:精成型辊,锻钢,9Cr2Mo,工作面 58 到 62 HRC,硬度落差 3 HRC,孔型按样板验收,工作层超声按 3.12 条。一句话写完,报价和验收都能落地。
现场还有一层,辊子用久了要重磨,磨掉的是孔型深度。锻件的硬度梯度平缓,重磨两三次还落在硬度档里;铸件的工作层薄,磨到第二遍就掉档。这一条在采购时看不出来,在两三年后的备件账上看得很清楚。
回到最初那句问价。锻钢占多数,是件数、余量、交期三笔账算下来的结果,跟谁比谁高级无关。铸造辊在大直径、大批量、浅孔型的位置上更划算,在挤压位和精成型位上不合适。
手上有具体辊位拿不准的,可以到钢管动力平台(www.tube1.cn)把孔型图和辊位发上来一起看,站内这些年攒下的辊位问答也能翻。顺带一句,机组除铁用的磁棒该换的时候别拖,平台上也能买磁棒。
常见问题(FAQ)
问:焊管轧辊一定要用锻钢吗?
答:不一定。GB/T 31936-2015 的适用范围里,锻造轧辊和铸造轧辊都写着,标准没有排斥铸造件。选哪种看辊位、规格和批量,硬度档和检测项才是要盯住的地方。
问:铸造轧辊在焊管机组上一般用在哪几个位置?
答:定径辊、矫直辊这类孔型浅、批量大的位置,还有辊环一类的复合结构。挤压辊和精成型辊不建议用,那两个位置要抗热裂和尺寸稳定,铸件的均匀性跟不上。
问:锻钢辊和铸造辊,哪个便宜?
答:看批量。一件两件的异形孔型辊,锻件免开模,通常更便宜;成批的浅孔型辊,铸造的模具费摊得开,单件价能低下来。差价能到三成,方向取决于数量,不能一句话定。
问:验收时怎么分清是锻件还是铸件毛坯?
答:看质量证明书上的毛坯方式,再看低倍和超声。锻件有锻造比记录,流线随孔型变形走,超声按 3.12 条查当量;铸件有浇注批号,缺陷按铸造轧辊的等级图评。两套报告的口径不同,不能互相顶替。
问:小口径机组的辊子为什么几乎都是锻的?
答:辊身小、孔型深、一套就几十件,铸件开模不划算,加工余量还大。Φ100 以下的辊子,锻件下料后直接车,交期和成本都占优。
问:订货单上只写「锻钢」为什么不行?
答:锻钢说的是毛坯怎么成形,没写牌号就是没写成分,没写辊位就是没写硬度档。同一牌号锻出来和铸出来,淬透性和碳化物分布都不一样。写成「辊位 + 毛坯 + 牌号 + 硬度档 + 检测项」,报价才落得下来。
数据来源:来自公开网络
本文由钢管动力整理,同步发布于微信公众号:钢标控