欢迎访问本站!
车间里管车修周期,常见两种极端。一种是等管面出了毛病才拆辊,一上车就得车掉一大截;另一种是照固定天数车,不管磨损到底多少。两种都费钱,前者废管,后者废辊。
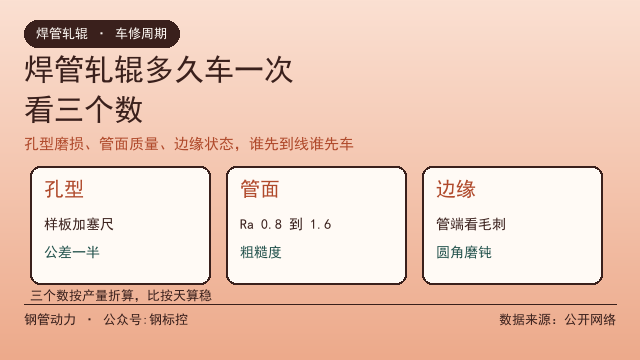
车修周期不该按天定,该按三个数定:孔型磨损量、管面质量、边缘状态。三个数里任何一个到线,就该排计划。
第一个数是孔型磨损量。GB/T 31936-2015《焊接钢管轧辊》表 3 给了图样未注时孔型曲率半径的公差:粗成型辊在 ±0.05 mm 到 ±0.15 mm 之间,精成型辊、定径辊、挤压辊在 ±0.03 mm 到 ±0.10 mm 之间,按钢管外径分五档。这一段公差带,就是磨损能用掉的空间。
磨损量怎么量。用精加工样板靠上去,塞尺塞间隙。31936 的 3.3.1 条要求孔型部分尺寸符合精加工样板,样板是半封闭型、带端面基准的。塞尺读到公差带的一半,就该排计划;读到上限,必须下车。
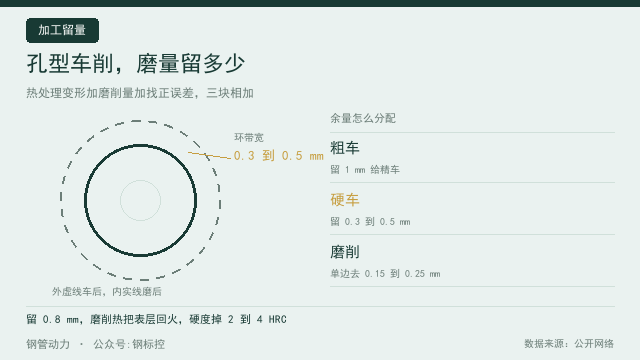
为什么取一半。车修本身有让刀和找正误差,单边留 0.3 mm 到 0.5 mm 是常态。磨损已经吃掉一半公差,剩下的一半得留给车修误差,否则车完还是不合格。磨量怎么留,见孔型车削,磨量留多少。
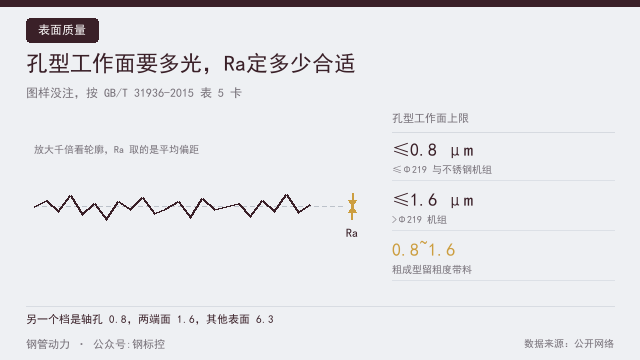
第二个数是管面质量。辊面粗糙度按 31936 表 5,孔型工作面在不锈钢机组和 ≤Φ219 机组要 Ra ≤0.8 μm,>Φ219 机组放宽到 ≤1.6 μm。辊面磨损后 Ra 往上走,管面跟着变粗,喷漆和镀层的外观就过不去。Ra 怎么定、怎么测,见孔型工作面要多光,Ra定多少合适。
粗糙度不是唯一指标。辊面出现粘着、拉毛、细密的磨削纹,也得车。粘辊多数不是光靠车能解决的,换料和冷却要一起看,见粘辊粘锌,成型辊换什么料。
第三个数是边缘状态。管坯边缘在成型辊的圆角处受力最大,圆角磨钝以后,边缘会被挤出台阶或者细毛刺。这一项在管端和焊缝两侧最明显,看管头就能发现。
三个数里,边缘状态往往最先到线。原因不难理解:圆角处的接触应力最高,磨损最快,而公差带和其他部位一样宽。所以粗成型的前两架,周期通常比中段短。
不同辊位的周期差得远。挤压辊要承受高温和大挤压力,还容易粘着,周期最短;定径辊次之;粗成型辊接触应力低、转速低,周期最长。硬质合金辊环是另一回事,见硬质合金辊环,焊管机组值不值得换。
影响磨损速率的因素,排前面的是这几个:管材的屈服强度、壁厚、累计产量、冷却水是否到位、辊面有没有镀铬、辊子硬度落在哪一档。
屈服强度高的料,变形抗力大,辊面接触应力高,磨损快。做 Q355 或者更高强度牌号时,同一套辊的周期要打折,这一点在换规格的时候最容易被忽略。
壁厚厚的料,单位长度上的轧制力大,道理一样。薄壁高频焊管相反,辊子磨损慢,但更容易出压痕和波浪,判据要换成管面质量那一项。
产量是最实在的换算基准。按吨位定周期比按天定靠谱:一支辊车修一次能轧多少吨,台账上跑几个月就出来了。以后换新规格,照着这个数折算。
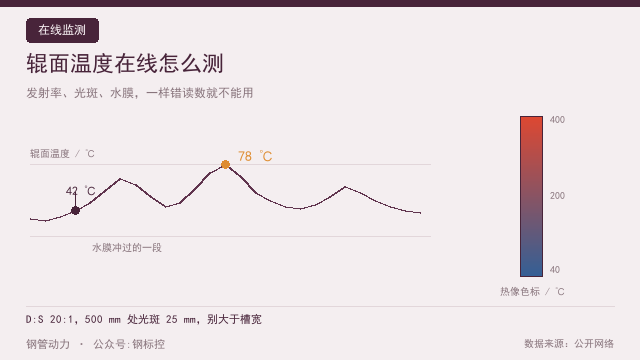
冷却水不到位,辊面温度高,硬度掉得快,还容易粘辊。辊面温度的在线测量见辊面温度在线怎么测,冷却水的布置见焊管轧辊冷却水怎么布置。
镀硬铬的辊磨损速率明显低,但镀层磨穿以后会快速恶化,那时候再车就晚了。镀层厚度和验收见焊管轧辊镀硬铬,镀多厚怎么验。
有个前提容易被忽略:车修次数是有上限的。31936 对工作层厚度有要求,不低于 10 mm,每次单边车掉 0.3 mm 到 0.5 mm,算下来次数就那么多。淬硬层要多深、能车几次,见轧辊淬硬层要多深。
所以周期定得太短,等于提前把辊子用完;定得太长,一次车掉的多,同样是浪费。两头都亏,中间那个点要靠数据找。
台账怎么记。一支辊一行:辊号、原架位、原始辊径、当前辊径、累计车修量、上次车修日期、上次车修后的产量、当前孔型样板间隙。这张表比任何经验都可靠。
台账还能反过来验证周期。同一架的两支辊,如果总是同一支先到线,说明那一支本身有问题,硬度或者材质不对,不该跟着同一个周期走。
新辊第一次上机,周期要短一些。新辊和来料的贴合有个跑合过程,头一次车修往往来得早,之后才稳定。拿第一支辊的数据定周期,容易定得过短。
换辊和车修是两件事。换辊是按规格换,车修是按磨损修。有些厂把两者混在一张计划里,结果该修的不修,该换的拖着,账算不清。
判断要不要车的顺序,可以固定成三步:先用样板量孔型,再看管面粗糙度和印痕,最后看管端和焊缝两侧的边缘。三步都过,辊子继续用;有一步不过,排计划。
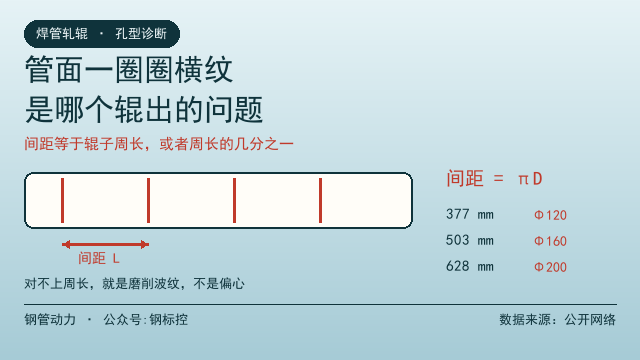
管面已经出了等间距横纹的,先别急着车。横纹间距能反查是哪一架、几棱的辊,量完再动手,见管面一圈圈横纹,是哪个辊出的问题。
钢管动力是钢管行业的供需信息平台。轧辊车修、备件采购、旧辊调剂这些事,在钢管动力发布需求信息,比在群里问一圈快得多,对口的供应商会主动联系。
常见问题(FAQ)
问:轧辊到底多久车一次?
答:没有统一天数。按孔型磨损量、管面质量、边缘状态三个判据走,哪个先到线就车。实际排产时再折算成产量,用吨位比用天数稳。
问:孔型磨损量怎么量?
答:用精加工样板靠在工作面上,塞尺塞间隙。GB/T 31936-2015 表 3 给了图样未注时的曲率半径公差,粗成型辊 ±0.05 mm 到 ±0.15 mm,精成型、定径、挤压辊 ±0.03 mm 到 ±0.10 mm。
问:磨损到公差一半就必须车吗?
答:这是现场常用的做法,不是标准强制。留一半公差给车修误差,是因为单边磨量常要 0.3 mm 到 0.5 mm,磨损吃满公差再车,很容易车完还不合格。
问:为什么挤压辊的周期最短?
答:它同时承受高温、大挤压力和粘着磨损,辊面温度和接触应力都比成型辊高,硬度下降也快。31936 里挤压辊的硬度档本来就比成型辊低一档。
问:镀铬辊的周期能延长多少?
答:看镀层厚度和使用工况,各厂差别大,没有统一倍数。要点是镀层磨穿之后磨损会突然加快,按镀层剩余厚度安排车修比按时间更可靠。
问:车修几次以后辊子就不能用了?
答:受工作层厚度限制。31936 要求工作层不低于 10 mm,按每次单边 0.3 mm 到 0.5 mm 折算次数,还要看淬硬层是否已经磨穿。磨穿后硬度掉下来,就只能降级到低载荷机架。
数据来源:来自公开网络
本文由钢管动力平台整理,同步发布于微信公众号:钢标控