欢迎访问本站!
一支辊在磨床上量,圆跳动 0.02 mm,合格。放到库房两天,再上机一量,椭圆 0.08 mm。管子出来是椭的,错边也跟着变,换辊换得人发懵。
这不是磨床的问题,是应力。辊子在磨的时候被夹着、被顶着、被冷却着,量的是受力状态下的形状。应力一旦释放,形状就变了。
三个应力源要分开看:热处理残余应力、磨削应力、装夹应力。三者的表现不一样,处理办法也不一样,混着找永远找不到点上。
热处理残余应力来自淬火。辊子淬火后表层是马氏体,心部可能是别的组织,两者比容不同,表层受压、心部受拉。回火不充分,这个应力就整块留在辊子里。
判断办法是看变形的时间规律。磨完立刻量合格,放两三天慢慢变,多半是热处理应力在释放;磨完上机、跑热了才变,多半是磨削应力或者热态间隙,热膨胀怎么算见孔型热膨胀,冷态要车小多少。
磨削应力来自磨削热和塑性变形。磨削区的瞬时温度能到几百度甚至更高,表层被回火、被软化,冷却后收缩,形成拉应力。严重的时候会出现磨削烧伤和磨削裂纹,这一项怎么看,见焊管轧辊磨削,孔型怎么验。
磨削应力可以压下去。几个办法:减小单次进给量、提高砂轮线速度但降低横向进给、充分供给切削液、经常修整砂轮保持锋利。钝砂轮硬压,热量全进了工件。
装夹应力最容易被当成辊子本身的问题。中心架夹紧力大,辊子被顶弯,磨出来是直的,松开就回弹。顶尖顶力过大,细长辊同样会被顶弯。
中心架的使用有讲究。三点中心架夹在已加工面上,夹紧力要刚好不产生位移;两点中心架要靠在刚性好的位置,不能靠在孔型槽底。夹爪的圆弧要和辊径匹配,点接触会压出印子。
顶尖顶力按辊子重量和长度给,不是越紧越好。顶得太紧,顶尖孔受力变形,辊子轴线的实际位置和测量基准不一致,磨出来的圆度和跳动都对不上。
这三类应力之外还有一个常被忽略的因素:辊子本身的刚性。辊身长、直径小,磨削时的径向力就能让它让刀,中间磨得比两端小,形成腰鼓形。这类误差在圆度上不一定显,在母线上看得出来。
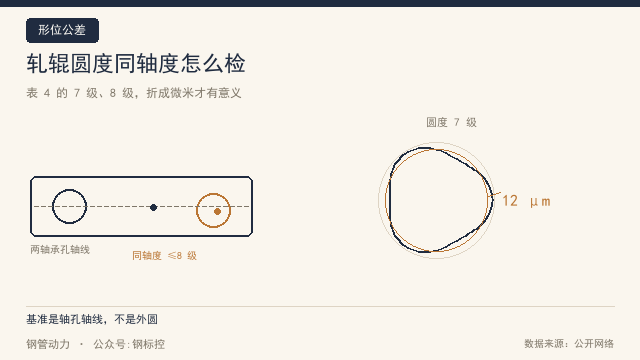
标准上怎么判。GB/T 31936-2015《焊接钢管轧辊》表 4 规定,轴孔圆柱面的圆柱度按 7 级,孔型对轴孔轴线的圆跳动按 8 级。这两项都要求工件处于自由状态,夹着量出来的数不算数。
7 级和 8 级折算成微米,数值随尺寸段变化,可以按 GB/T 1184-1996 的形位公差数值表查。Φ120 到 Φ250 这一段,7 级圆柱度和 8 级圆跳动都在几十微米量级,正好落在前面那个 0.08 mm 的量级上,所以这类变形不是可以忽略的小数。
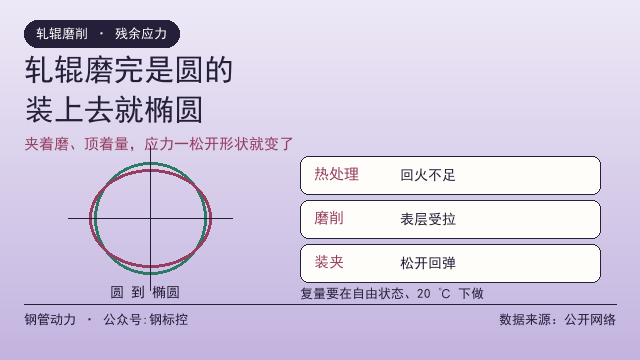
测量的基准温度要统一。按 GB/T 19765-2005 的规定,尺寸测量的参考温度是 20 ℃。车间冬天十几度、夏天三十几度,同一支辊量出来能差几微米,判合格与否就悬了。
圆度的评定方法也会影响结论。按 GB/T 7235-2004,最小区域圆、最小二乘圆、最小外接圆、最大内接圆四种方法算出来的圆度值不一样。合同里不约定用哪种,双方各拿一个数,谁也说服不了谁。这一条在轧辊圆度同轴度怎么检里讲得更细。
控制热处理应力,关键在回火。淬火后要及时回火,回火温度和时间按钢种定,不能为了保硬度把回火温度压低。硬度差一两个 HRC,应力可能差一大截,硬度怎么测见轧辊硬度现场怎么测,里氏还是肖氏。
有些厂在粗磨和精磨之间加一道去应力。温度低于回火温度二三十度,保温几个小时,随炉冷。这一道对精度要求高的辊子很值,对普通成型辊可以省,取决于辊子的用途和公差档。
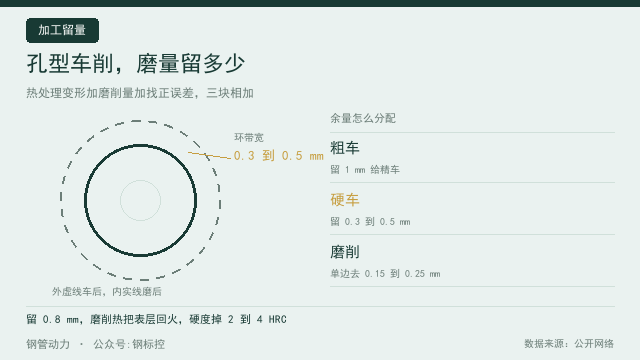
磨削余量的分配也影响应力。粗磨留 0.1 mm 到 0.15 mm 给精磨,精磨分两三次走,每次 0.02 mm 到 0.03 mm,比一次磨到位应力小得多。总磨量怎么留,见孔型车削,磨量留多少。
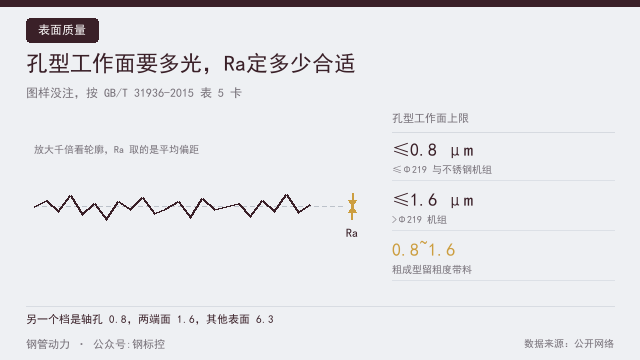
砂轮的选择同样有关系。粒度粗、硬度软的砂轮自锐性好,磨削温度低;粒度细、硬度高的砂轮容易堵塞,热量积在工件上。孔型工作面要求 Ra ≤0.8 μm,砂轮不能一味求细,Ra 与磨削参数怎么配,见孔型工作面要多光,Ra定多少合适。
磨完的辊子不要立刻上机。放在温度相对稳定的区域自然时效一两天,让应力释放一部分,再复量一次。这一步花的是时间,省下的是反复换辊。
复量的项目和磨完时一样:圆跳动、圆度、孔型样板。三项都在公差内,才能入库。样板怎么用,3.3.1 条要求孔型尺寸符合精加工样板,样板是半封闭型、带端面基准的。
如果复量发现椭圆,先别急着再磨。要看椭圆的长轴方向。长轴方向固定,多半是装夹或者机床的问题;长轴方向随机,多半是应力释放不均。
修的办法也不一样。应力型的,再磨一次只是把变形后的形状磨圆,应力还在,放几天又变;正确做法是先去应力再磨。装夹型的,调整夹紧力和支承位置就能解决,不必动磨量。
还有一个容易忽略的来源:辊子在上机前的存放方式。平放在地面上,自重让辊身中部下挠,时间长了会有微量弯曲;立放或者用多点支承,情况好得多。长辊尤其要注意。
一个实用的记录方式:每支辊记下磨完的时间、复量的时间、两次的圆跳动差值和椭圆长轴方向。差值大的辊子,以后安排去应力工序;差值稳定且方向随机的,说明工艺没问题,是材料本身的应力水平偏高。
对焊管机组来说,辊子的圆度直接决定管子的椭圆度和错边。椭圆度超差的排查顺序,可以先看辊子,再看装配,最后才怀疑孔型设计。
钢管动力是钢管行业的供需信息平台。轧辊车修、磨床外协、去应力处理这些需求,可以在钢管动力发布需求信息,把辊径、公差要求和交期写清楚,对口的加工厂会直接联系。
常见问题(FAQ)
问:磨完量着合格,放两天就超差,是什么原因?
答:最可能是残余应力释放。磨削时工件处于夹紧和冷却状态,应力被暂时压住,松开并放置后逐渐释放,形状随之变化。热处理回火不充分会放大这个现象。
问:怎么区分是热处理应力还是磨削应力?
答:看变形出现的时间。磨完立刻合格、放置几天才变,偏热处理应力;上机跑热后才变,偏磨削应力或热态间隙。也可以磨完立刻复量一次做对比。
问:去应力处理的温度怎么定?
答:低于该钢种的回火温度二三十度,保温几个小时后随炉冷。温度高于回火温度会把硬度拉下来,得不偿失。
问:中心架夹紧力多大合适?
答:以磨削过程中不产生位移为前提,越小越好。夹紧力过大,工件被顶弯,磨完松开回弹,圆度必然超差。夹爪圆弧要与辊径匹配,避免点接触压伤。
问:圆度应该用哪种方法评定?
答:GB/T 7235-2004 给了最小区域圆、最小二乘圆、最小外接圆、最大内接圆四种方法,结果不同。建议在合同或检验规程里约定一种,避免争议。
问:测量时对温度有要求吗?
答:有。GB/T 19765-2005 规定尺寸测量的参考温度是 20 ℃。工件和量具要在同一环境中等温,否则温差带来的误差可能和公差同量级。
数据来源:来自公开网络
本文由钢管动力平台整理,同步发布于微信公众号:钢标控