欢迎访问本站!
一支 ZCr20 的铸造辊,到货验收单上硬度 58 HRC,成分也在范围内。上机两周,辊面磨出一道沟,还掉了两块。找供方,供方把验收单甩回来:硬度合格,成分合格,不是质量问题。
硬度合格不等于耐磨。铸造辊的耐磨性取决于碳化物的类型、数量和形态,还有基体是什么组织。硬度只是这些因素综合出来的一个数,而且测的是一个点。
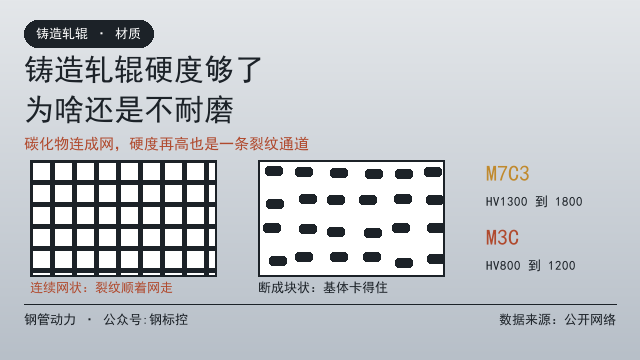
先说碳化物类型。普通白口铸铁里的碳化物是 M3C 型,显微硬度大约 HV800 到 HV1200。高铬铸铁里,铬含量上去以后碳化物转成 M7C3 型,显微硬度 HV1300 到 HV1800。同样是碳化物,硬了一档,耐磨性差出一截。
转变的条件是铬碳比。公开的技术资料里,Cr/C 超过 5 时 M7C3 成为主要类型;铬含量在 11% 以上、碳控制在合适范围,M3C 基本被 M7C3 取代。GB/T 31936-2015 表 1 里的铸造牌号 ZCr15、ZCr20、ZCr25,就是按铬含量分的档。
牌号对了,还要看碳化物长成什么样。M7C3 在组织里是六角形杆状或者曲面板条状,理想状态是孤立的、不连续的块。一旦连成网,就等于在组织里铺了一张裂纹通道,受力时从网上裂开。
铬碳比偏高一些,碳化物网会断开。公开资料给出的区间是 Cr/C 在 8 到 10 时,网状结构明显被打断,变成不连续的块。但这不是越高越好,碳低了碳化物总量少,硬的骨架不够,耐磨性同样下来。
碳化物的体积分数也要看。Cr20 这一档,共晶碳化物大约占组织的四分之一到三分之一。占比低,骨架不密,基体磨得快,碳化物失去支撑就整块掉。
再说基体。高铬铸铁的基体可以是马氏体、奥氏体或者珠光体。马氏体基体硬度高,能把碳化物牢牢卡住;珠光体基体软,磨料先在基体上犁出深沟,碳化物露头以后没了支撑,接着崩掉。
公开资料里有个很直白的结论:基体里只要有百分之十左右的珠光体,耐磨性就明显下降。所以铸造辊热处理的真正目标,是把基体做成马氏体,同时把残余奥氏体控制在合适范围。
残余奥氏体不是越少越好。少量残余奥氏体在受力时会加工硬化,对韧性有帮助;量大了,初期硬度上不去,尺寸也不稳。这个平衡靠热处理工艺,不靠成分。
石墨这一项要看辊子类型。无限冷硬铸铁辊的工作层里有细小的石墨,形态和数量影响导热与抗热裂;球墨铸铁辊要看球化率,球化不好,韧性掉得厉害。
检验方法有标准可依。金相试样的制备和检验按 GB/T 13298-2015《金属显微组织检验方法》;灰铸铁的石墨分布、长度和基体组织按 GB/T 7216-2023《灰铸铁金相检验》评级;球墨铸铁的球化率按 GB/T 9441-2021《球墨铸铁金相检验》,这一版修改采用 ISO 945-4:2019。
取样位置很关键。铸造辊的组织沿截面是渐变的,外层冷得快、组织细,心部冷得慢、组织粗。判工作层要看距辊面 5 mm 到 10 mm 的位置,拿心部组织去判工作层,结论一定是错的。
试样来源有两种。一种从本体取,比如在辊端加长段切取;一种随炉浇注试块。试块的组织和本体不会完全一样,厚大截面的差别更大,所以重要辊子还是本体取样更靠谱。
低倍缺陷是另一条线。缩孔、疏松、夹渣属于铸造缺陷,按 GB/T 226-2015《钢的低倍组织及缺陷酸蚀检验法》做酸蚀,再对照评级图判级。这一项和金相是两回事,缩孔疏松怎么判,见铸造辊缩孔疏松怎么判。
有同行会问,铸造辊的内部缺陷用什么手段查。体积性的缺陷靠超声,按 GB/T 6402-2024 分记录水平和单点当量,验收定级见轧辊超声探伤,验收定几级。
硬度怎么和这些对上。31936 对不同辊位的硬度分档有规定,同一支辊上的硬度均匀度也给了限值,小口径 3 HRC、大口径 4 HRC。硬度落在档内、均匀度也在范围内,只能说明热处理到位,说明不了碳化物形态对不对。
所以验收要把几份报告一起看。硬度、化学成分、金相、低倍,四份对得上,才算把材质说清。只凭一张硬度单,很容易被一个漂亮的数字带过去。材质分档和硬度怎么配,见焊管轧辊材质怎么选,硬度配到多少。
出现早期沟槽磨损,先看三处。一是沟的方向,顺着轧制方向的长沟,多半是碳化物成网或者有大块夹渣;二是沟底有没有剥落坑,有坑说明碳化物失去了基体支撑;三是沟的位置,总在孔型圆角处,那是接触应力最高的地方,属于正常磨损偏快。
掉块则要看界面。碳化物与基体的界面如果干净、没有过渡层,受力时就是现成的裂纹源。这类问题改热处理能改善一部分,改不了成分。剥落和龟裂的分法,见焊管轧辊剥落的原因。
采购环节能做的,是把金相要求写进技术协议。不写,供方只按硬度和成分交货;写了,才多一道约束。写什么:碳化物以 M7C3 为主、不允许连续网状、基体以马氏体为主、残余奥氏体控制范围、取样位置距辊面多少毫米。
也要注意牌号和用途的匹配。挤压辊承受高温和大压力,硬度和组织要求和成型辊不一样,31936 里挤压辊的硬度档单独低一档。挤压辊为什么不能做得太硬,见挤压辊为什么不能做得太硬。
铸造辊和锻造辊的分工也要清楚。铸造能做出复杂孔型和大的辊环,成本低;锻造的组织致密、抗弯好,适合受力大的辊位。两者怎么选,见焊管轧辊为什么多用锻钢。
回到那支两周就磨出沟的辊。硬度 58 HRC 是真的,金相一看,碳化物连成网,基体里还留着不少珠光体。这个组合,硬度测得出来,耐磨性测不出来。
钢管动力是钢管行业的供需信息平台。轧辊采购、材质争议、检测机构对接这类事,可以在钢管动力发布需求信息,把牌号、辊位、失效情况写清楚,对口的人会直接找上来。
常见问题(FAQ)
问:硬度合格为什么还会早期磨损?
答:硬度是压痕测试的一个综合值,反映不了碳化物是 M7C3 还是 M3C,也反映不了碳化物是否连成网、基体是不是马氏体。这几项才是耐磨性的主导因素。
问:怎么判断碳化物是 M7C3 还是 M3C?
答:看铬碳比和铬含量。公开资料的口径是 Cr/C 超过 5、铬含量 11% 以上时 M7C3 成为主要类型。金相上 M7C3 多呈六角形杆状或曲面板条状,M3C 更细、更连续。
问:碳化物连成网有什么危害?
答:连续的碳化物网相当于在组织里预置了裂纹通道,受接触应力时裂纹沿网扩展,表现为成块剥落而不是均匀磨损。Cr/C 提到 8 到 10 的区间,网会断开成块。
问:基体组织为什么这么重要?
答:基体负责把碳化物卡住。马氏体基体硬,磨料只能犁出浅沟;珠光体基体软,沟深,碳化物失去支撑后崩掉。公开资料显示基体里约百分之十的珠光体就足以明显降低耐磨性。
问:取样为什么要避开心部?
答:铸造辊组织沿截面渐变,表层细、心部粗。判工作层要取距辊面 5 mm 到 10 mm 的位置,取心部会把组织判粗、把缺陷判重,结论失真。
问:技术协议里金相要求怎么写才有用?
答:写到可判定的程度:碳化物类型以 M7C3 为主、不允许连续网状、基体以马氏体为主、给出残余奥氏体上限、写明取样位置和评定标准编号,并约定不合格的处理方式。
数据来源:来自公开网络
本文由钢管动力平台整理,同步发布于微信公众号:钢标控