欢迎访问本站!
辊面掉块这件事,现场叫法很乱。有人叫剥落,有人叫压伤,有人直接说辊子坏了。三种叫法背后是三种完全不同的失效,处置办法也不一样。判错了,钱和时间都白花。
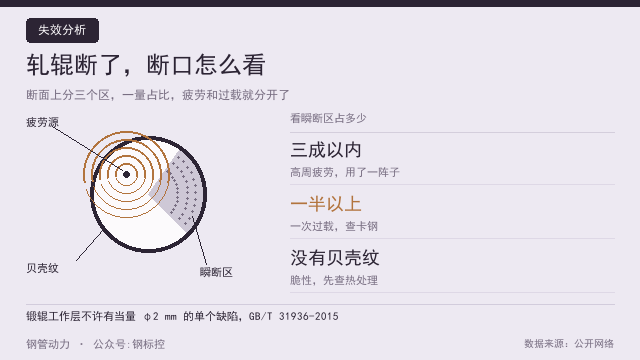
先把三种分开。剥落是成块的金属从辊面掉下来,断口有贝壳状纹路,掉块深度接近硬化层深度。龟裂是密密麻麻的细网裂,方向垂直于辊面,深度一两毫米。压痕是异物压进去的凹坑,周围金属微微隆起,金属没掉。
剥落的机理是接触疲劳,不是磨损失效。轧辊和管坯接触,最大剪应力不在表面,在表面以下一段距离。大约在接触半宽的 0.5 倍处,那一点反复受剪,剪够次数就萌生裂纹。
裂纹萌生以后先平行表面走,走到某个位置转向表面,掉下一块。所以剥落坑底是平的,坑壁陡。看到坑底平整、坑壁陡直,基本可以判定是疲劳剥落。
为什么偏偏在那个深度萌生。硬化层硬、心部软,两边的屈服强度差一截。硬化层像一块硬壳贴在心部上,接触压力传下去,壳与心的交界处剪应力最大。这个位置恰好就是接触半宽的一半。
所以剥落和淬硬层深度直接挂钩。层深 4 mm,交界的剪应力峰值就落在 4 mm 附近,一旦超限就剥。层深 10 mm 以上,交界被推得足够深,剪应力衰减到安全范围。GB/T 31936-2015《焊接钢管轧辊》把工作层定在 10 mm 以上,一半是为重磨留量,一半就是为这个。
比层深更致命的是梯度断崖。表面 60 HRC,3 mm 处掉到 50,5 mm 处掉到 40,过渡区窄得像一张纸。这种辊子剥落来得特别早。陡梯度本身带着很大的残余应力,剪应力峰值又正好压在这段脆性区。
反过来还有一种是心部太软引起的。硬化层够厚、梯度也缓,但辊芯调质不到位,硬度只有二十几 HRC。硬壳底下垫了一层软料,壳再硬也会被压塌。这种失效的坑比较浅,掉块面积大,往往一次掉一片。
接触应力超限是外部原因。孔型配错、中心距压得太小、挤压量给太大,都会把接触应力推上去。同一副辊子,在正确的机架上用半年,装到中心距小 0.5 mm 的机架上,一个月就剥。
龟裂要和剥落分开。龟裂是热疲劳的产物,裂纹成网、间距均匀、方向垂直于辊面。它不来自接触应力,来自温度循环。
焊接段附近的辊子最容易龟裂。挤压辊挨着焊缝,管坯边缘一千多度,辊面被周期加热,又被周期浇冷水。表层想膨胀,被里层拉住,产生压应力;冷却时反过来。一轮一轮,塑性应变累积,裂纹就出来了。
热裂纹深度一般 0.5~2 mm,比剥落浅得多。它本身不致命,危险在于成为疲劳源。裂纹尖端是应力集中点,接触应力一压,裂纹往深处走,接着连剥落一起发生。
判断热裂纹还是磨削裂纹,看方向。热裂纹是网状,没有明显取向。磨削裂纹是平行细条,方向垂直于磨削方向,间距很密。两者的成因完全不同,处置也不同。
磨削裂纹是磨出来的。砂轮钝了、进给给大了、冷却液没浇到点上,磨削区瞬时温度能冲到 800~1000℃。表层被二次淬火烧硬,紧接着又被后面的磨削回火软化,两层之间巨大的组织应力,裂纹当场就开。
这种裂纹磨完当场常常看不见,等装机用一段时间,或者酸洗之后才显出来。所以磨完的辊子要做一次磁粉或者渗透,别急着入库。磁粉按 GB/T 15822.1-2005《无损检测 磁粉检测 第 1 部分:总则》,渗透按 GB/T 18851.1-2012《无损检测 渗透检测 第 1 部分:总则》。
还有一类裂纹来自材料本身。碳化物偏析成带状、非金属夹杂超标、锻件里的白点,都会成为裂纹源。白点是氢引起的,断口上有白亮的圆斑,属致命缺陷,出现就报废,不能磨、不能补。
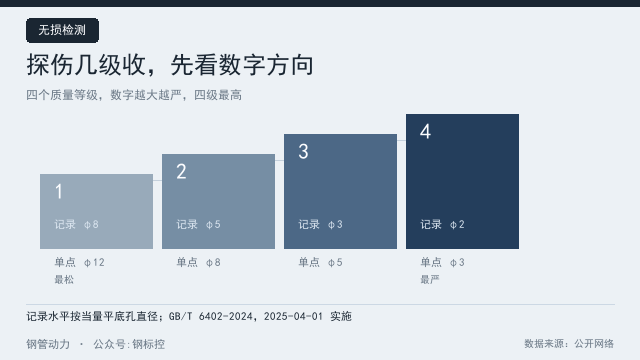
这类缺陷靠探伤和低倍检验把关。锻钢辊按 GB/T 6402-2008《锻钢件超声检测方法》做超声,内部缺陷的当量和位置都有分级。低倍组织按 GB/T 1979-2001《结构钢低倍组织缺陷评级图》评级,偏析、疏松、白点都在里面。非金属夹杂按 GB/T 10561-2005《钢中非金属夹杂物含量的测定 标准评级图显微检验法》评定。
现场判别可以按一个顺序走。先看形貌定类型,再量深度定严重程度,然后查硬度梯度找内在原因,再核工艺参数找外部原因。顺序反过来,容易一上来就怀疑操作,往往是辊子本身不合格。
量深度有两个办法。浅的用磨削法,磨掉一层看裂纹还在不在,磨到没有为止,累计磨量就是深度。深的用超声或者涡流,但需要已知深度的对比样。破坏性的切样最准,一般只在有争议时做。
硬度梯度怎么查。把废辊沿母线切开,从表面往里每 1 mm 打一点,画成曲线。合格的曲线是平缓下滑,过渡区每毫米降 1~2 HRC。看到某个位置突然掉 5 HRC 以上,那就是断崖,这副辊子剥落是早晚的事。
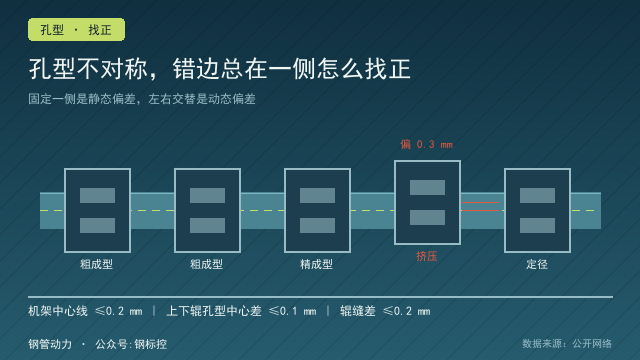
工艺参数这边查三项。中心距对不对,孔型展开长度和管径匹配不匹配,挤压量给多少。三项里任何一项偏了,都会让接触应力超限,再好的辊子也扛不住。
处置要分轻重。剥落坑深度小于单边允许磨量的,可以重磨后降级使用,装到要求低的机架。坑深超过硬化层一半的,磨完剩下的层太薄,直接报废更划算。
热裂纹的处理简单些。磨掉 0.5~1 mm 基本能除净,前提是确认裂纹没有往深处走。磨完做一次磁粉,确认无显示再上机。反复出现热裂纹的机架,问题在冷却,不在辊子。
磨削裂纹最忌讳直接磨掉再用。裂纹是磨出来的,说明磨削工艺本身有问题,同一次磨出来的其他辊子大概率也有。正确做法是先做一次去应力回火,把组织应力放掉,再轻磨。
预防这块,辊子侧要把四项写进采购技术条件:材料牌号、辊面硬度及落差、工作层深度、探伤要求。前两项管住了,磨削裂纹和白点能挡掉一批;后两项管住了,剥落能挡掉一批。
使用侧要管住三件事。冷却水要浇到接触区,不能浇在辊子背面;中心距和挤压量按工艺卡执行,不要凭经验加减;换规格必须重新对辊,别沿用上一规格的中心距。
磨削侧要管住参数。单次进给不超过 0.02 mm,砂轮定期修整,冷却液浓度和流量按砂轮厂家给的来。这三条做到,磨削裂纹基本不会出现。
现场有句话说得实在。剥落是设计问题,龟裂是冷却问题,磨削裂纹是磨床问题。三种裂纹三种病根,混在一起治,哪个都治不好。
买磁棒、成型辊、定径辊、挤压辊这类机组配件,可以到钢管动力平台(www.tube1.cn)按机组型号找供应商。技术条件里把工作层深度和探伤要求写清楚的,问起来省事。
常见问题(FAQ)
问:辊面掉了一块,是剥落还是压伤?
答:看坑底。坑底平整、坑壁陡直、断口有贝壳纹,是疲劳剥落。坑底不平、周围金属隆起、有异物压入痕迹,是压伤。剥落要查淬硬层和接触应力,压伤只要清掉异物、补磨就行。
问:剥落坑多深还能重磨?
答:坑深小于单边允许磨量(一般 0.3~0.5 mm)的可以磨,磨完复测硬度,掉不超过 2 HRC 就还能用,建议降到要求低的机架。坑深超过硬化层一半的,磨完剩余层太薄,不值得再投入。
问:辊面上的网状细裂纹危险吗?
答:网状裂纹多数是热疲劳,深度一般 0.5~2 mm,磨掉一层就能除净。危险在于它会成为疲劳源,裂纹尖端应力集中,接触应力一压就往深处走。磨完必须做磁粉确认无显示,反复出现的要查冷却水。
问:磨完的辊子没有裂纹,为什么用一段时间才裂?
答:磨削裂纹有延迟显现的特点。磨削区瞬时高温造成二次淬火和回火两层组织,应力在磨完时还没释放完,装机受力或者放置一段时间才开裂。所以磨完应当先做磁粉,必要时加一道去应力回火。
问:白点是什么,能修吗?
答:白点是钢中氢聚集形成的内部裂纹,断口上有白亮圆斑。它属于致命缺陷,不能磨、不能补、不能降级使用,一旦确认就整支报废。锻钢辊订货时把超声检测要求和合格级别写进协议,是唯一的预防办法。
问:同一批辊子,为什么只有一支剥落?
答:多半是单支的个体差异。淬火时冷却不均造成局部层深偏浅,或者锻造比不足留下偏析带,都会让一支先出问题。也可能装在接触应力偏高的机架上。查的时候至少两支都测硬度梯度,才能分清是辊子的错还是位置的错。
数据来源:来自公开网络
买磁棒、找机组配件,上钢管动力平台(www.tube1.cn)。公众号:钢标控